壁厚和栅极位置如何影响导电 PP 电阻分布
导电 PP 部件可能在一个位置通过电阻测试,但在另一位置失败。材料可能相同,但壁厚、浇口位置、熔接线和流动方向决定了成型件上的 ESD 性能是否均匀。
工程FAQ
壁厚和栅极位置如何影响导电 PP 电阻分布
为什么同一个导电的PP零件会表现出不同的电阻值?
因为注射成型会通过流动路径、壁厚、剪切、冷却和熔接线的形成来改变填料的取向。因此,A 单模成型零件在浇口附近、填充中间、填充末端和凸台周围可能具有不同的电阻。
颗粒电阻值是否足以满足导电 PP 资格要求?
不会。颗粒数据只是一个起点。最终的 ESD 性能必须在模制部件的实际关键表面以及与使用相关的方向上进行测量。
导电PP哪种壁厚比较安全?
对于许多导电 PP 零件,1.5-2.0 mm 是一个实用的起始范围。 1.0 mm 以下的墙需要非常仔细的浇口和工艺控制,而 3.0 mm 以上的墙需要注意皮芯差异。
在推荐导电 PP 路线之前,DEYU 应该收到什么?
发送图纸、壁厚、建议的浇口位置、ESD 目标、测量方法、关键表面、当前失效数据和成型条件。 DEYU 可以帮助进行材料方向、门检查和电阻映射。
背景/问题
导电塑料制造中反复出现的挑战是,在同一模具中由相同材料模制的两个部件可能会根据测量位置的不同而显示出截然不同的电阻率值。浇口附近的电阻可能处于合格范围内,而同一零件可能会在填充结束时、薄壁上或焊缝处失效。在单个成型周期内,差异可能达到几个数量级。
根本原因往往不仅仅是颗粒配方。它是零件的几何形状以及熔体穿过该几何形状的方式。
壁厚和浇口位置是导电塑料零件最重要的两个设计决策。它们直接确定流动长度和压力分布、剪切速率和填料排列、冷却速率和皮芯结构以及熔接线的位置和严重程度。
忽略这些因素会产生实际成本:零件在某一点通过电阻测试,但在另一点失败,ESD 性能因批次而异,由于零件不能满足规格而导致废品增加,边缘导电表面上出现现场故障,设计或模具投资浪费在无法一致成型的零件上。
对于直接物质上下文,DEYU 发布 DGK-PP DD2-3A 导电 PP。有关更广泛的选择逻辑,请参阅 导电 PP 模制件选择指南。客户试用中提到的等级为 DGK-PP DD4-5 在此被视为内部试用方向,而不是作为公共产品页面。
技术难点:为什么几何形状会影响电阻分布
流动长度和压降:浇口到填充端的梯度
在注射成型过程中,熔体压力在浇口处最高,并随着熔体穿过型腔而降低。在浇口附近,高压和剪切力可以形成致密但强定向的填料结构。在中间填充区域,压力和剪切力变得更加平衡。在填充结束时,较低的剪切力可能会产生更随机的填充网络,但填充也可能较弱。对导电模制复合材料的研究经常显示出违反直觉的结果:最接近栅极的区域并不总是最具导电性,因为过度的剪切会破坏导电路径。
壁厚:剪切速率和冷却效果
| 壁厚 | 剪切率 | 冷却速度 | 填料方向 | 电阻率特性 |
|---|---|---|---|---|
| 薄型(<1.0 mm) | 高的 | 快速地 | 与流程紧密结合 | 高各向异性;更高的表面电阻率 |
| 中等 (1.5-2.5 mm) | 缓和 | 缓和 | 平衡的方向 | 电阻率更均匀 |
| 厚(>3.0 mm) | 低的 | 慢的 | 随机/较少定向 | 较低的各向异性;可能的核心电导率 |
壁厚会改变填充过程中的剪切速率和填充后的冷却速率。薄壁产生高剪切和快速冷却,使填料沿流动方向定向并增加各向异性。适度的墙壁可以提供更平衡的方向。厚壁减少了剪切力,但冷却缓慢,增加了不同核心结构的可能性。在 PP/MWCNT 纳米复合材料中,据报道,在低纳米管添加量下,一块模制板内的电阻率变化可达到五个数量级。
皮芯结构:全厚度电阻率梯度
| 层 | 编队 | 填料方向 | 电阻率 |
|---|---|---|---|
| 皮肤 | 模壁快速冷却 | 与流程紧密结合 | 更高的表面电阻率 |
| 皮下层 | 过渡区 | 适度对齐 | 多变的 |
| 核 | 中心缓慢冷却 | 随机或较少定向 | 电阻率更低,导电性更强 |
注塑件形成皮芯结构。表皮在模具壁上快速冷却,并且通常具有更强的填料排列。核心冷却得更慢,并且可以保留更随机的填料网络。表面电阻测量主要读取表层,因此它们可能不代表全厚度电导率。在导电模制系统中,必须考虑流动方向和厚度方向的差异。
浇口位置:流路和熔接线决定因素
浇口位置决定了流路。 A 单边缘浇口可形成长流道和牢固的填料对齐。 A 中心浇口可产生径向流动且通常路径较短。多个浇口减少了流动长度,但引入了多条熔接线。浇口布置还决定焊缝是落在关键的 ESD 表面上还是落在低风险区域。
熔接线:局部失效点
熔接线出现在两个熔体前沿相遇的地方。在该界面处,填料可能会松弛、旋转或耗尽,并且导电网络可能会中断。对于表面 ESD 性能,熔接线通常是最有可能出现局部高阻区域,特别是在流动前沿分开和重新结合的凸台、肋和窗口周围。
填充方向:各向异性驱动器
各向异性填料如碳纤维、CNT 和高结构炭黑与熔体流动一致。沿流动方向的电导率可以较高,而横向和全厚度电导率可以较低。壁厚和浇口位置控制对准程度,因为它们控制剪切速率和流动长度。
DEYU 材料方向:均匀阻力设计指南
DEYU 通过组合材料、模具和验证框架来实现导电 PP 零件设计。目标不是追求低颗粒值,而是使最终成型零件在每个关键表面都达到目标。
壁厚设计指南
| 设计元素 | 推荐 | 基本原理 |
|---|---|---|
| 最小壁厚 | >=0.8 mm 对于导电 PP | 低于此值,高剪切力会破坏填料网络 |
| 最佳范围 | 1.5-2.0 mm | 平衡流动、剪切和冷却以获得均匀的电阻率 |
| 最大壁厚 | <=3.0 mm | 超过此值,冷却变得不均匀,皮芯差异增大 |
| 厚度过渡 | 渐进,最好 <=3:1 比例 | 突然的变化会造成流动扰动和阻力热点 |
浇口位置设计指南
| 设计元素 | 推荐 | 基本原理 |
|---|---|---|
| 登机口位置 | 将浇口放置在较厚的部分 | 改善包装并减少不受控制的方向 |
| 流路长度 | 最小化门到端的距离 | 较短的路径减少了压降和阻力梯度 |
| 闸门类型 | 对于大型零件使用扇形或薄膜浇口 | 减少局部剪切和填料损坏 |
| 多个门 | 当流长超过150 mm时考虑 | 缩短流路,但必须管理熔接线 |
| 关键表面 | 使焊缝远离 ESD 接触面 | 熔接线是高风险阻力区 |
流路设计指南
| 设计元素 | 推荐 | 基本原理 |
|---|---|---|
| 流路几何形状 | 使用柔和的曲线并避免尖角 | 尖角改变剪切力和填料方向 |
| 流程长度 | 如果可能,<150 mm 用于单门 | 较长的路径会产生更强的阻力梯度 |
| 流量平衡 | 平衡多型腔工具中的所有型腔 | 填充不平衡导致型腔间电阻变化 |
几何形状的加工优化
| 范围 | 推荐方向 | 为什么 |
|---|---|---|
| 熔融温度 | 对于薄壁使用推荐范围上限 | 改善流动并减少过度剪切 |
| 注射速度 | 对于薄壁来说适中;对于厚墙来说较低 | 平衡填充和填充方向 |
| 模具温度 | 对于薄壁来说更高 | 减少皮核差异 |
| 保压压力 | 按壁厚优化 | 补偿收缩而无需过度定向填料 |
参考产品数据:按几何形状划分的电阻率分布
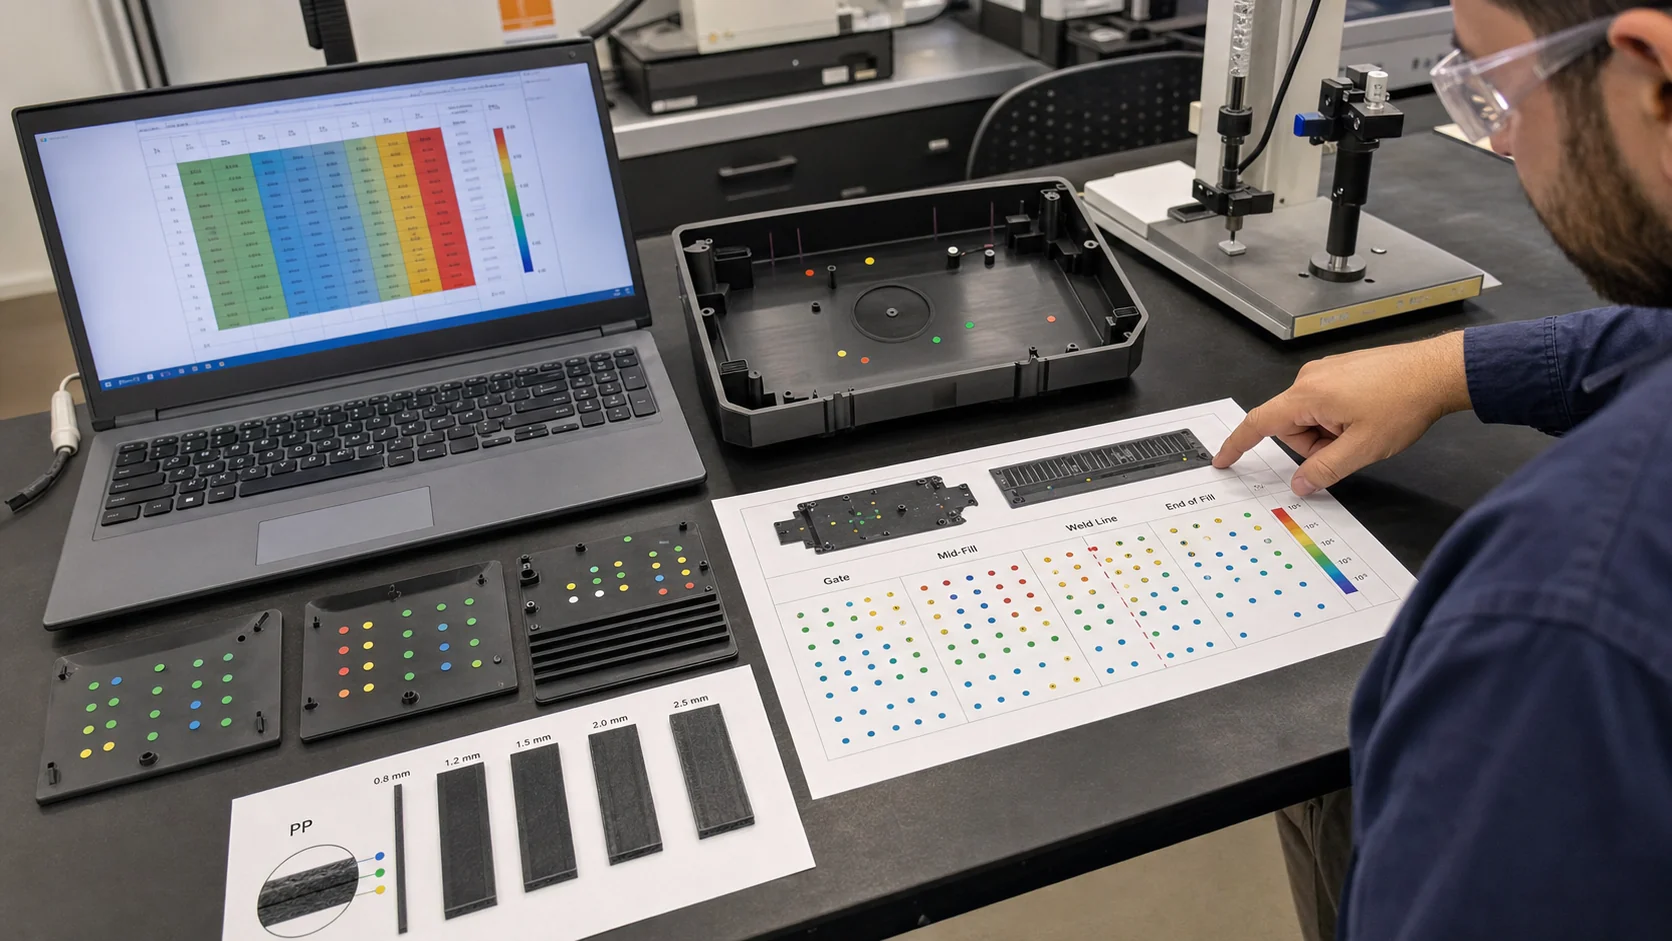
以下参考数据显示了壁厚和浇口位置如何影响典型导电 PP 试验方向的电阻分布。值是有方向性的,应在实部上进行验证。
| 壁厚 | 门位置 | 地点 | 表面电阻率 | 变化 | 主要因素 |
|---|---|---|---|---|---|
| 0.8 mm | 边门 | 近登机口 | 5×10^5 ohm/sq | 1x | 高剪切 |
| 0.8 mm | 边门 | 中填充 | 8×10^6 ohm/sq | 16x | 填料方向 |
| 0.8 mm | 边门 | 填充结束 | 5×10^7 ohm/sq | 100x | 低剪切力和压降 |
| 0.8 mm | 边门 | 熔接线 | 8×10^8 ohm/sq | 1,600x | 填料耗尽 |
| 1.5 mm | 边门 | 近登机口 | 3×10^5 ohm/sq | 1x | 中等剪切力 |
| 1.5 mm | 边门 | 中填充 | 6×10^6 ohm/sq | 20x | 平衡的方向 |
| 1.5 mm | 边门 | 填充结束 | 2×10^7 ohm/sq | 67x | 中等压降 |
| 1.5 mm | 边门 | 熔接线 | 6×10^6 ohm/sq | 20x | 部分恢复 |
| 2.5 mm | 边门 | 近登机口 | 4×10^5 ohm/sq | 1x | 下剪切力 |
| 2.5 mm | 边门 | 中填充 | 5×10^6 ohm/sq | 12.5x | 更随机的方向 |
| 2.5 mm | 边门 | 填充结束 | 8×10^6 ohm/sq | 20x | 最小压降 |
| 2.5 mm | 边门 | 熔接线 | 5×10^6 ohm/sq | 12.5x | 减少影响 |
| 1.5 mm | 中心门 | 所有地点 | 2×10^5-6×10^5 ohm/sq | 3x | 均匀流动 |
| 1.5 mm | 多个门 | 所有地点 | 3×10^5-7×10^5 ohm/sq | 2.3x | 流量平衡;多条熔接线 |
最坏情况的组合,即 0.8 mm 处的薄壁、边缘浇口和熔接线,会产生大约 1,600:1. 的电阻变化。最好的情况组合,中等壁厚、中心或平衡浇口和熔接线管理,可以将变化减少到 3:1 或更好。
客户调试/验证场景
ESD 安全电子外壳的 制造商使用导电 PP 改性材料 DGK-PP DD4-5 来构建复杂外壳。标称壁厚为 1.5 mm,但 0.8 mm 薄截面位于填充末端附近。该模具在外壳的一端使用单边缘浇口。
这些零件在浇口附近通过了电阻测试,但在较薄部分和流动前沿在中心凸台周围相遇的焊缝处失败。废品率为14%。
| 地点 | 壁厚 | 电阻率 | 地位 |
|---|---|---|---|
| 近登机口 | 1.5 mm | 5×10^5 ohm/sq | 经过 |
| 中部、较厚区域 | 1.5 mm | 6×10^5 ohm/sq | 经过 |
| 薄片 | 0.8 mm | 8×10^7 ohm/sq | 失败 |
| 凸台周围的焊缝 | 1.5 mm | 6×10^8 ohm/sq | 失败 |
| 填充结束 | 1.5 mm | 2×10^6 ohm/sq | 边缘 |
| 问题 | 机制 | 影响 |
|---|---|---|
| 薄截面高阻 | 0.8 mm 处的高剪切破坏了填料网络 | 160x 电阻增加 |
| 熔接线高电阻 | 流动前沿合并,填料浓度降至局部渗滤阈值以下 | 1,200x 电阻增加 |
| 门到端梯度 | 长流路导致压降和方向变化 | 4x 从门到端增加 |
- 浇口重新定位:将浇口从零件的边缘移至中心,减少流动长度并将焊缝移离关键表面。
- 壁厚修改:在设计允许的情况下将薄壁截面从0.8 mm增加到1.2 mm,减少剪切。
- 材料牌号调整:转向混合导电PP路线,炭黑加CNT,以获得更好的熔接线性能。
- 加工优化:将熔体温度从 210 C 提高到 220 C,并将注射速度从 60 mm/s 降低到 45 mm/s 以减少剪切。
| 范围 | 原创设计+材质 | 优化设计+材质 | 改进 |
|---|---|---|---|
| 近栅极电阻 | 5×10^5 ohm/sq | 4×10^5 ohm/sq | 稳定的 |
| 薄截面电阻 | 8×10^7 ohm/sq | 2×10^6 ohm/sq | 改进的40x |
| 熔接线电阻 | 6×10^8 ohm/sq | 5×10^5 ohm/sq | 改进的1,200x |
| 填充终止阻力 | 2×10^6 ohm/sq | 6×10^5 ohm/sq | 改进的3.3x |
| 电阻变化 | 1,200:1 | 12:1 | 显着改善 |
| 成型废品率 | 14% | 3.5% | 减少 |
最初的设计结合了 0.8 mm 薄壁、边缘浇口和中央凸台的焊缝,形成了多个高阻区域。 1,200:1 变化意味着零件可能会在浇口附近通过,但会在关键的 ESD 表面处失效。
优化的解决方案缩短了流动长度,将焊缝移至非关键表面,将薄截面提升至 1.2 mm,并使用混合导电 PP 路线。 CNT 创建了额外的导电路径,比单填料系统更好地承受流动前沿聚结。
DEYU 的贡献不仅仅是物质推荐。支持包括浇口重新定位指导、壁厚修改、混合填料方向和降低剪切力的工艺调整。
结果解读:设计框架
| 步 | 行动 | 目的 |
|---|---|---|
| 步骤1 | 定义关键 ESD 曲面 | 确定哪些表面需要特定的电阻值,并优先考虑那里的均匀性。 |
| 步骤2 | 选择壁厚 | 尽可能避免 <1.0 mm;使用 1.5-2.0 mm 作为首选导电 PP 设计范围。 |
| 步骤3 | 设计浇口位置 | 将浇口放置在较厚的部分,缩短流动长度,并考虑为长零件使用多个浇口。 |
| 步骤4 | 管理焊缝 | 使用流动模拟,将焊缝移离关键表面,并在不可避免时考虑混合填料。 |
| 步骤5 | 验证生产零件 | 在流动方向和横向方向上靠近浇口、中间填充、熔接线和填充末端进行测量。 |
适合的应用:按应用设计优先级
| 应用 | 关键设计因素 | 推荐方法 |
|---|---|---|
| IC 搬运托盘 | 焊缝管理 | 多个门;焊缝远离元件接触区域 |
| 电子外壳 | 浇口位置和薄片 | 中心门;避免在关键表面上形成薄片 |
| 薄壁电子产品 | 壁厚和浇口设计 | 扇形门;流动长度短; 1.0 mm 上方的墙壁 |
| 汽车ESD零件 | 流动长度和熔接线 | 多浇口、平衡流量和焊缝控制 |
| 洁净室固定装置 | 表面均匀度 | 中等壁厚和中心浇口 |
| 输送机组件 | 厚度方向电导率 | 需要时使用更厚的壁和混合填料 |
买家应提供哪些设计支持
- 包含几何形状、壁厚和当前或建议浇口位置的零件图。
- 关键的 ESD 表面和精确的测量位置。
- 目标电阻范围和测试方法。
- 流动模拟数据(如果有)。
- 当前故障模式(如果零件已经成型)。
- 加工条件包括熔体温度、模具温度和注射速度。
- 月或年产量。
- 质量验收标准和抽样计划。
- 基于流量分析的浇口位置建议;
- 壁厚优化指导;
- 针对几何特定阻力问题的材料选择;
- 使用电阻图进行小批量验证;
- 均匀电阻分布的工艺优化。
结论
- 壁厚影响剪切和冷却。 1.0 mm 以下的薄壁会破坏填料网络,而 3.0 mm 以上的厚壁会产生更强的皮芯电阻差异。
- 浇口位置决定流路。单边门可形成长路径和坡度;中心浇口提高均匀性;多个浇口会缩短流动时间,但会产生熔接线。
- 一个零件的电阻可能会有很大差异。一个测量点不足以进行导电 PP 认证。
- 熔接线通常是关键的失效点,特别是在凸台、肋材和窗户附近。
- 设计和材料是相互依赖的。最佳解决方案可能需要重新定位浇口、调整壁厚和混合填料系统。
- 验证必须针对特定地点,并应包括生产批准之前的加工窗口极限值。
我们的目标不是消除每个电阻差异,因为注塑成型中存在一些固有的差异。目标是设计零件并选择材料,使每个关键表面都保持在规格范围内。 DEYU可以通过全电阻映射支持浇口位置、壁厚、材料方向和小批量验证。