A CNT-液流电池双极板15 S/cm以上的复合PP成型方法及kWh成本计算
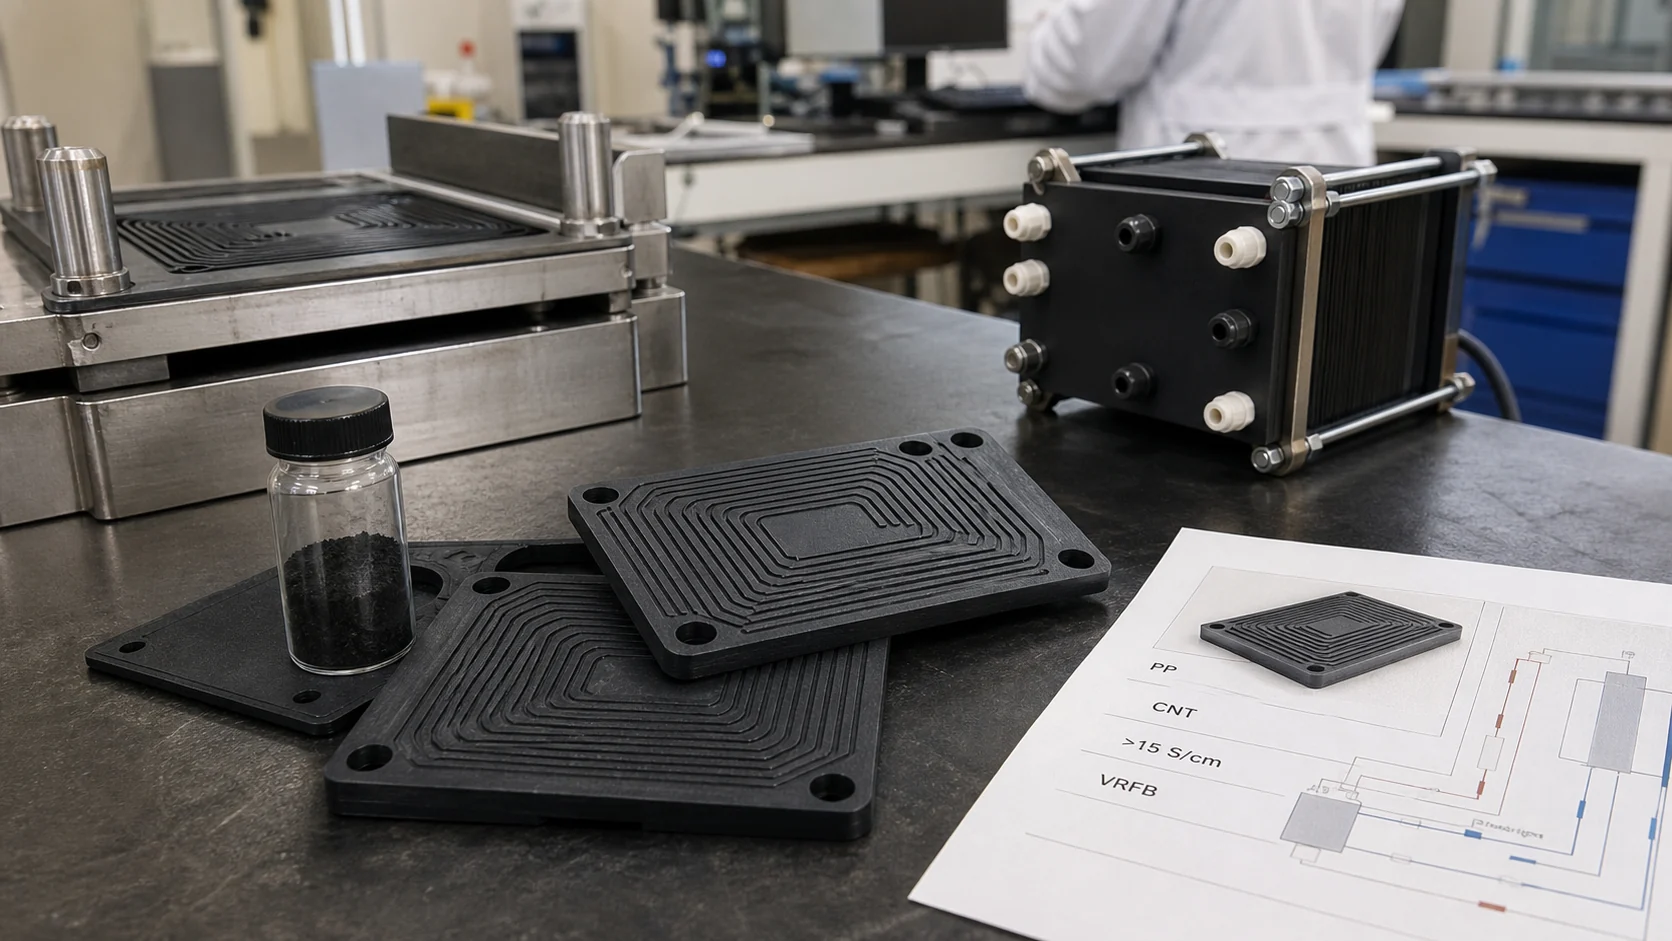
该论文式解决方案围绕两个相关问题重新构建了导电 PP 双极板的开发:如何在 15 S/cm 上方模制 CNT 复合 PP 板,以及该板成本如何改变液流电池组中每个 kWh 的存储成本。
文章FAQ
A CNT-液流电池双极板15 S/cm以上的复合PP成型方法及kWh成本计算
为什么在 PP 双极板中使用 CNT 而不是单独使用石墨?
碳纳米管可以弥合石墨颗粒之间的间隙,并在较低的增量负载下提高网络连续性。石墨仍然是主要的导电框架,但碳纳米管有助于通过网络导电并减少过度填充 PP 矩阵的需要。
>15 S/cm 是否足以满足每个液流电池双极板的要求?
不会。目标取决于电堆电压损失、极板厚度、接触压力和化学成分。本文使用 >15 S/cm 作为所述方法的实用模制板目标,而不是作为通用规范。
为什么在材料文章中包含每 kWh 的成本?
双极板在堆叠中重复多次。导电率、废品率、成型周期和板材成本都会影响最终的存储成本,因此材料选择应与电堆经济模型挂钩。
配制前应提供哪些样品数据?
提供极板图纸、目标电导率方法、压缩压力、电解质化学、电池堆数量、预期 kWh 和可接受的废品率。这使得配方和成本模型可以一起评估。
抽象的
本文提出了一种用于液流电池双极板应用的碳纳米管(CNT)复合聚丙烯板的实用成型路线。目标不是最低的隔离试样电阻,而是有效电导率可以超过 15 S/cm,同时保持板平整度、流道复制和可接受的生产经济性的模制板。
该方法基于三个原则:预分散的 CNT 母料以避免局部团聚,石墨辅助导电骨架以减少渗滤所需的 CNT 剂量,以及分级压缩或注射压缩成型工艺窗口,以保持足够长的压力以使高度填充的熔体固结成薄肋和流道。
1.研究背景
全钒氧化还原液流电池和其他液流电池系统使用双极板来收集电流、分离正负极电解质、分配流量并支持电池组压缩。在许多电池堆中,双极板不是一个小配件:它是一个重复的组件,因此其单位成本直接影响电池堆CAPEX和均衡化存储成本。
石墨板具有导电性和耐腐蚀性,但它们很脆且加工成本较高。金属板导电性能良好,但需要表面保护以防止腐蚀。导电聚丙烯 (PP) 复合材料提供了不同的途径:密度较低、可模制流道、耐腐蚀性以及大批量热塑性加工的可能性。
权衡是严峻的。导电性通常需要高碳添加量,而成型质量则需要熔体流动性。如果 A 配方在压缩板中超过 15 S/cm,则如果无法复制 0.6-1.2 mm 通道壁、冷却后变形或导电填料过度划伤模具,则可能会失败。
有关公共高导 PP 参考,请参阅 DGK-PP DDL28高导聚丙烯。为了与更广泛的双极板讨论进行比较,请参阅 超越电阻率的高导电 PP 双极板.
2. 材料及成型方法
| 步 | 方法 | 工程目的 |
|---|---|---|
| 1. 干混 | PP载体树脂、石墨、导电炭黑和CNT母粒按目标配比称量。 | 不单独依赖CNT来创建碳骨架。 |
| 2.双螺杆混炼机 | 适中的螺杆转速、分级喂料和真空排气可减少 CNT 结块和水分残留。 | 在建立网络连续性的同时保持填料纵横比。 |
| 3. 片材或预成型件准备 | 颗粒被模制成预成型片或直接送入注射压缩模具。 | 稳定剂量并降低细通道中的短射风险。 |
| 4.压缩/ICM成型 | 动态模具温度和延迟最终压缩可改善通道复制。 | 在凝固前将高度填充的熔体强制压入肋和凹槽中。 |
| 5. 成型后稳定 | 测试前在受控压力和 24 h 条件下进行平缓冷却。 | 减少翘曲并稳定接触电阻读数。 |
| 成分 | 参考范围 | 功能 | 过量则有风险 |
|---|---|---|---|
| PP矩阵 | 20-35重量% | 热塑性加工性能、耐化学性和韧性 | 太低:板材脆;太高:导电性差 |
| 石墨/膨胀石墨 | 45-65重量% | 主导电耐腐蚀骨架 | 粘度上升、板材脆化、模具磨损 |
| 导电炭黑 | 3-8重量% | 填充石墨颗粒之间的间隙 | 分散难度和冲击损失 |
| CNT母粒 | 1-5 活性 CNT 路线的 wt% | 弥合导电间隙并提高整个网络的连续性 | 结块、成本增加、粘度飙升 |
| 偶联剂/加工助剂 | 0.5-3重量% | 改善润湿、流动和脱模 | 如果选择不当,会发生迁移、接触电阻漂移 |
3. 电导率和板质量目标
| 指标 | 该方法中的目标 | 为什么这很重要 |
|---|---|---|
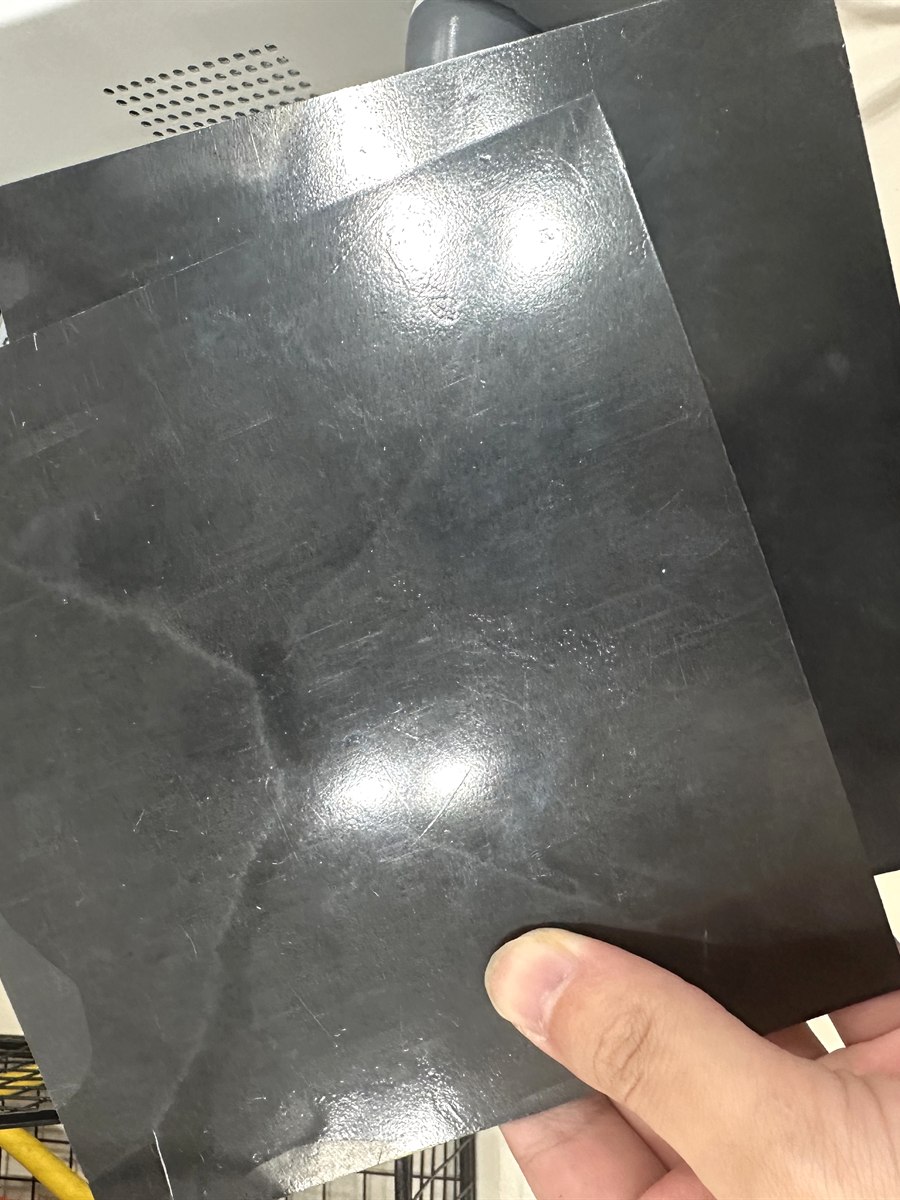
| 有效模制导电率 | >15 S/cm | 本文中板级导电 PP 评估的最低实际目标 |
| 通过平面的一致性 | 变异系数 <15% | 堆栈性能取决于可重复的板与板接触 |
| 板厚变化 | 稳定成型后+/-0.03 mm以内 | 控制压缩均匀性和密封风险 |
| 流通道复制 | >95% 完整的肋和凹槽填充 | 影响电解液压降和活性面积利用率 |
| 弯曲强度 | >25 MPa | 基本处理和堆栈压缩要求 |
| 接触电阻 | 特定于项目,在定义的压缩下测量 | 与单独的试样电阻率相比,与烟囱损耗的相关性更大 |
4.在液流电池双极板中的应用
在液流电池中,每个电池对都重复相同的板结构。 A 板材成本、废品率或厚度的小幅降低会影响整个堆叠成本。当项目需要模制通道、耐腐蚀性和较低的零件重量,但仍需要足够坚固的电气路径以进行堆栈操作时,CNT-复合 PP 方法很有吸引力。
该方法应在真实的板几何形状上进行评估,而不仅仅是在小板上进行评估。 A 模制双极板具有肋、通道、密封区、孔和厚度过渡。这些特征改变了碳取向、局部堆积密度和接触压力,这意味着相关数字不仅仅是平板上的一个阻力点。
5. 每 kWh 存储成本计算
| 成本项目 | 象征 | 假设示例 | 在 kWh 存储成本中的作用 |
|---|---|---|---|
| 双极板单位成本 | C_板 | 每个模制板 USD 3.20 | 在每个细胞中重复;对材料产量和周期时间敏感 |
| 每堆板数 | N_板 | 120件 | 乘以板材成本贡献 |
| 堆额定能量 | E_stack | 25 kWh | 将堆栈组件成本转换为 USD/kWh |
| 板材报废率 | S | 工艺优化后的3% | 如果成型不稳定,则会增加有效板材成本 |
| 堆栈成本平衡 | C_其他 | USD 1,950 | 膜、框架、电解质界面、压缩硬件和组件 |
| 计算步骤 | 公式 | 结果示例 |
|---|---|---|
| 有效板材成本 | C_plate_eff = C_plate / (1 - S) | 3.20 / 0.97 = USD 3.30 |
| 板材总成本 | C_plate_total = C_plate_eff x N_plate | 3.30 x 120 = USD 396 |
| 堆栈成本 | C_stack = C_plate_total + C_other | 396 + 1,950 = USD 2,346 |
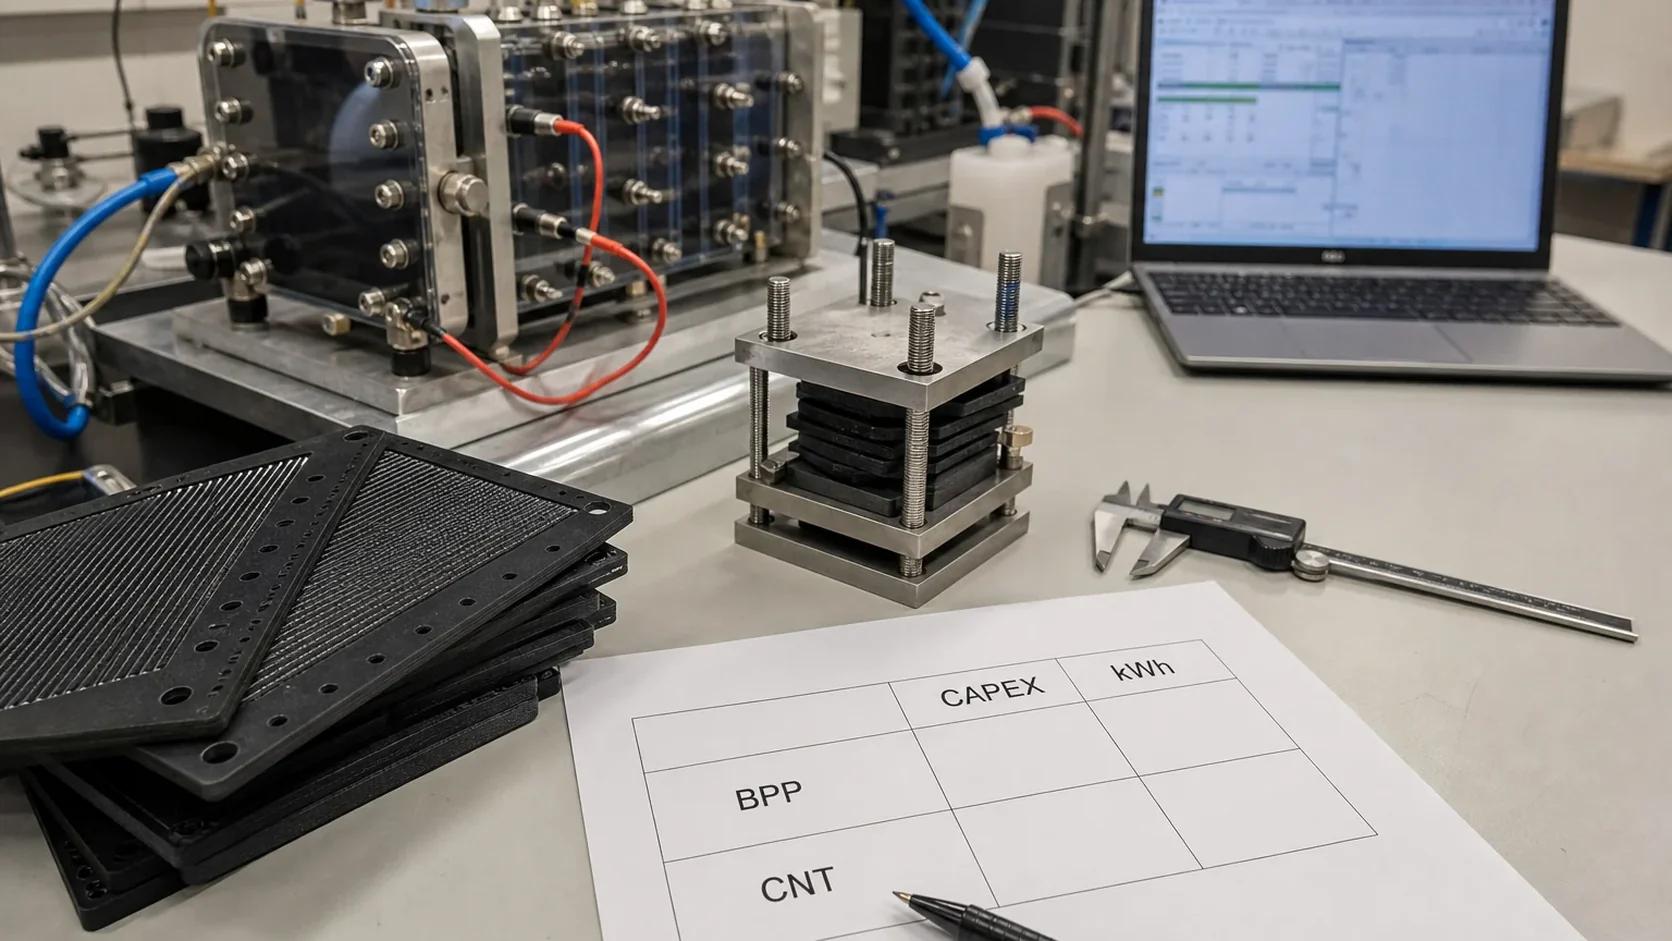
| 每 kWh 的堆叠材料成本 | C_kWh = C_stack / E_stack | 2,346 / 25 = USD 93.84/kWh |
| 设想 | 电导率结果 | 废品率 | 板材单位成本 | 计算的堆叠材料成本 |
|---|---|---|---|---|
| 仅石墨控制 | 7-10 S/cm | 15% | USD 2.70 | USD 96.11/kWh |
| CNT-复合PP方法 | >15 S/cm | 3% | USD 3.20 | USD 93.84/kWh |
| 满溢高碳板 | >20 S/cm | 10% | USD 3.80 | USD 106.27/kWh |
6.工程讨论
成本表显示了为什么材料选择不能单独追求导电性。 A 纯石墨板每块看起来可能更便宜,但如果导电率很低且废料很高,则每块 kWh 的最终成本可能会更差。过度填充的板材可能会获得更高的 S/cm 值,但过量的填料会增加原材料成本和成型废料。
因此,有用的窗口是一个平衡区域:碳纳米管用作导电桥而不是散装填料,石墨提供主要导电体,并且控制成型压力和温度历史,从而完全复制薄通道几何形状。
对于生产验证,DEYU 建议至少测量三个区域的电导率:入口/出口区域、中心活性区域和密封区域。该板还应该在压缩循环后进行测试,因为真正的堆叠会连续加载该板,而不是将其作为独立的试样。
7. 买家验证清单
- 目标液流电池化学成分:VRFB、锌-溴、铁-铬或其他电解质系统。
- 标有总体尺寸、通道深度、肋宽度、密封区宽度和孔位置的板图。
- 所需的电导率测试方法:平面内、穿过平面、接触电阻和压缩压力。
- 目标电池堆尺寸:电池数量、每个电池堆的预期极板数量和额定 kWh。
- 允许的板厚公差、平整度要求和密封压缩窗口。
- 用于计算每 kWh 成本的年产量和可接受的废品率目标。
结论
A CNT-复合PP双极板应被判定为成型工程部件,而不仅仅是导电塑料试样。所提出的路线使用富含石墨的碳框架、受控的 CNT 桥网络和压缩或注射压缩成型,以实现高于 15 S/cm 的电导率,同时保留板的几何形状。
当将此方法连接到液流电池成本模型时,重要的结果不仅仅是 S/cm 数字。它是电导率、废品率、循环时间、板材单位成本和堆能量的综合影响。在示例计算中,当成型稳定性和可用电导率提高时,稍高的单位板成本仍然可以降低 USD/kWh。