高导电性 PP 双极板:平衡导电性、强度和密封性
双极板是质子交换膜燃料电池(PEMFC)和氧化还原液流电池的支柱。它们占燃料电池堆总重量的 60–80% 和其制造成本的 20–40%。它们的功能至关重要:它们收集和传导电流、分离氧化剂和还原剂、均匀分布反应气体、管理热量和水,并为电池堆提供结构支撑。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
有导电塑料要求的PP可以用在哪里?
典型领域包括ESD托盘、电子外壳、固定装置、EMI零件和防静电物流零件。对于本文,DEYU 首先确认工作环境、壁厚、预期寿命以及 DGK-PP DD2-3A 导电 PP、DGK-PP DD4-5A-JC 阻燃导电 PP 是否与零件几何形状匹配或需要配方调整。
PP上“导电塑料”目标的主要性能指标有哪些?
重点关注表面电阻、体积电阻、分散均匀性、冲击强度和成型稳定性。买家应询问模制零件的数据,而不仅仅是颗粒数据,因为浇口位置、填料方向和厚度可能会改变最终值。
工程师在注塑或加工过程中应该注意什么?
对于PP,实用的起始窗口是190-230°C熔体/30-60°C模具。避免填充剂用量过多,控制熔接线并验证模制部件的电阻。最终参数应遵循零件厚度、浇口设计和实际机器。
哪些细节有助于DEYU更准确地推荐DGK-PP DD2-3A导电PP、DGK-PP DD4-5A-JC阻燃导电PP?
发送当前树脂或牌号、图纸或照片、壁厚、年数量、目标标准、失效模式和所需颜色。如果参考等级已通过一项测试但在生产中失败,请包括两个数据集。
如需精确推荐,请与 DEYU 分享零件图、基础树脂、目标性能、加工方法和测试标准。
背景/问题
双极板是质子交换膜燃料电池(PEMFC)和氧化还原液流电池的支柱。它们占燃料电池堆总重量的 60–80% 和其制造成本的 20–40%。它们的功能至关重要:它们收集和传导电流、分离氧化剂和还原剂、均匀分布反应气体、管理热量和水,并为电池堆提供结构支撑。
此选择主题的相关 德宇塑料材料参考: DGK-PP DD2-3A 导电 PP 和 DGK-PP DD4-5A-JC 阻燃导电 PP.
传统材料挑战:
| 材料 | 优势 | 局限性 |
|---|---|---|
| 石墨 | 优良的导电性、耐腐蚀性 | 易碎、难以加工、厚(增加重量) |
| 金属(不锈钢、钛) | 高强度、薄型成为可能 | 酸性PEM环境中严重腐蚀 |
| 聚合物复合材料 | 轻质、耐腐蚀、设计灵活 | 历史上的低电导率 |
基于 PP 的复合材料的前景:聚丙烯具有低密度 (~0.90 g/cm³)、优异的耐化学性和低成本。当高度填充导电碳时,PP 可以达到接近石墨的导电率水平,但导电率只是众多要求之一。
问题是:许多工程师只专注于实现尽可能低的电阻率,将电导率视为唯一的性能指标。这种狭隘的关注导致材料:
烟囱压缩力下出现裂纹或断裂
渗入氢气,造成安全隐患
导热不良导致过热
在酸性环境中降解
无法加工成流道复杂的薄板
双极板工程的实际情况是,导电性必须同时与机械强度、气密性、导热性、耐腐蚀性和可加工性相平衡。
技术难题——为什么电导率只是一个开始
1. 机械强度要求——防止压缩断裂
燃料电池堆中的双极板在电池堆组装过程中要承受很大的压缩力,通常为 0.2 至 1.8 MPa。在这些力的作用下,板材必须保持结构完整性,不会破裂、变形或与相邻部件失去接触。
双极板弯曲强度的 DOE 目标通常超过 40 MPa。在 13 商用聚合物碳复合材料的研究中,五种材料满足了弯曲强度目标,但没有一种材料同时达到了 DOE 电导率目标,这说明了基本的权衡。
对于基于 PP 的复合材料来说,挑战是严峻的。 PP 基质需要高达 80 wt% 的填料负载,以维持双极板所需的大电流。在如此极端的负载下,聚合物基体被严重稀释,机械性能急剧下降。
DGK-PP DDL28 方法:德宇塑料配方优化了填料填充量和机械完整性之间的平衡,实现高于 25 S/cm (>25 S/cm) 的电导率,同时通过优化填料分散和聚合物-填料相互作用,保持叠层组装所需的足够弯曲强度。
2. 气密性要求 - 防止氢气渗透
氢气通过双极板的渗透是一个关键的安全和效率问题。如果氢气通过极板从阳极到达阴极侧,则会产生安全隐患并降低燃料电池效率。
目标:氢气气氛下气体渗透率必须低于1 × 10⁻⁵ cm³/(s·cm²)。聚合物基体必须紧密封装导电填料,最大限度地减少空隙和气体通道。在高度填充的复合材料(80 wt% 填料)中,实现这种气密密封变得具有挑战性。
与许多其他聚合物相比,PP 的固有化学结构提供了良好的气体阻隔性能,但在极端填料负载下,连续聚合物相会被破坏。 德宇塑料的复合方法可确保 PP 基体在填料颗粒周围保持连续相,即使在超高电导率水平下也能保持不透气性。
3. 热导率要求 — 管理热量产生
燃料电池在运行过程中会产生大量热量。双极板必须将热量从膜电极组件中传导出去,以防止热降解并保持最佳工作温度。
目标:≥3 W/(m·K) 的平面导热系数对于有效散热是理想的。研究表明,加入球形颗粒可以将平面热导率提高到 3.15 W/(m·K)。
碳基导电填料有助于导热,但聚合物-碳复合材料的导热率通常低于石墨或金属。填料网络必须提供穿过板厚度的连续热通路。
DGK-PP DDL28 利用多填料方法创建支持电和热传输的连续导电网络。
4. 耐腐蚀要求——在酸性环境中生存
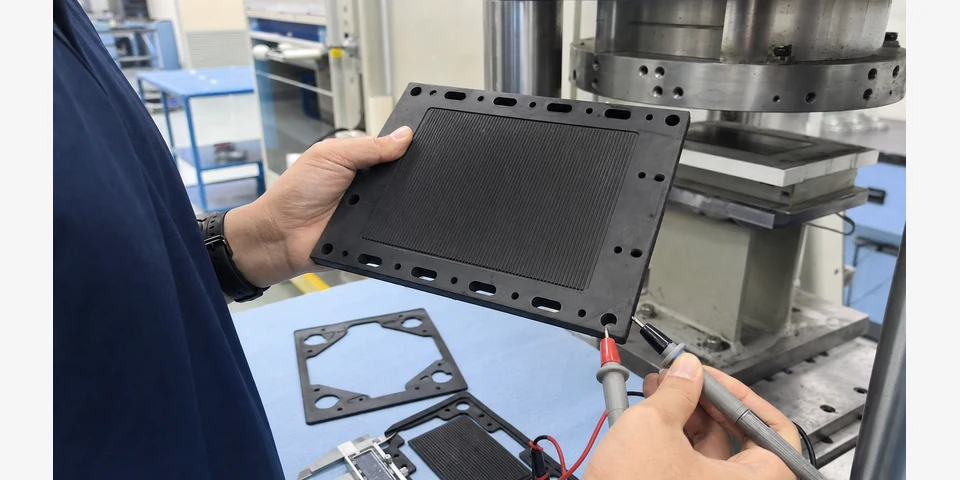
PEMFC 在酸性环境 (pH ~2–3) 和高温 (60–80°C) 下运行。金属双极板会遭受腐蚀,需要昂贵的涂层。石墨板天然耐腐蚀,但易碎。
聚合物复合材料具有固有的耐腐蚀性,因为聚合物基体封装了导电填料,可保护它们免受腐蚀。研究表明,在模拟操作条件下(0.5 M H₂SO₄ at 70°C),聚合物-碳复合材料表现出低至 3.8–6.1 µA/cm² 的腐蚀电流密度,从而无需昂贵的表面涂层。
PP优异的耐化学性使其特别适合酸性环境。 DGK-PP DDL28保留了PP的耐腐蚀性,同时实现了超高导电率。
5. 可加工性要求 - 制造复杂的流道
双极板需要复杂的流道来进行气体分配。制造工艺必须能够经济地形成这些复杂的几何形状。
| 过程 | 优点 | 局限性 |
|---|---|---|
| 压缩成型 | 可实现高填充量、良好的导电性 | 循环时间较慢 |
| 注塑成型 | 快速、复杂的几何形状 | 有限的填料装载量 |
| 挤出成型 | 持续、经济高效 | 仅限片材形式 |
DGK-PP DDL28 等基于 PP 的复合材料支持压缩成型(非常适合直接形成具有流道结构的双极板)和挤出(用于连续生产板材和型材)。与生产率较低的热固性复合材料相比,这种加工灵活性是一个关键优势。
6. 重量优势 — 为什么 PP 很重要
双极板约占 PEMFC 电池堆的重量和体积的 80%。减轻重量对于汽车和便携式应用至关重要。
PP的密度仅为~0.90 g/cm³——显着低于石墨(1.8–2.0 g/cm³)和金属(2.7–8.0 g/cm³)。这使得基于 PP 的双极板能够将燃料电池总重量减少多达 80%。
如果材料不能满足其他性能要求,那么重量优势就毫无意义。 DGK-PP DDL28 在不牺牲全部性能的情况下减轻了重量。
DEYU 材料方向 — DGK-PP DDL28
DGK-PP DDL28 是 德宇塑料的超导 PP 改性材料,专为燃料电池和氧化还原液流电池中的双极板应用而设计。
主要规格:
| 性能项目 | 数值 | 最佳方法 | 意义 |
|---|---|---|---|
| 体积电阻率 | >25 S/cm | GB/1410 | 超导电 — 比传统导电 PP 低数千倍 |
| 密度 | ~0.90 g/cm³ | GB/1033 | 最轻的选择 — 80% 与金属相比减重 |
| 加工 | 压缩成型、挤出 | — | 支持流道成型和连续生产 |
| 基体树脂 | 聚丙烯 | — | 优异的耐化学性、成本低 |
| 耐化学性 | 优良(酸/碱) | — | 可耐受恶劣的 PEM 电解液环境 |
为什么 DGK-PP DDL28 能够满足完整的需求范围:
| 要求 | DGK-PP DDL28 如何解决这个问题 |
|---|---|
| 超高导电率 | 混合填料系统实现 >25 S/cm,根据项目电导率目标进行验证 |
| 机械强度 | 即使在极端负载下,优化的填料分散也能保持 PP 的结构完整性 |
| 气密性 | 连续的 PP 基质封装填料,防止气体通路 |
| 导热系数 | 导电填料网络支持散热 |
| 耐腐蚀 | PP 固有的耐化学性 — 无需涂层 |
| 轻的 | ~0.90 g/cm³ — 60–80% 比金属替代品更轻 |
| 加工性 | 兼容压缩成型(流道)和挤出(片材) |
| 成本效益 | PP成本低;消除昂贵的涂层和石墨化过程 |
客户调试/验证场景
背景:一家能源系统制造商正在开发用于固定发电的 PEMFC 堆栈。最初的材料选择——高导电性石墨填充热固性复合材料——实现了优异的导电性,但在两个方面失败了:(1)由于压缩成型周期时间慢,制造成本太高;(2)板很脆,在堆叠组装过程中断裂风险增加。
问题分析:
| 问题 | 根本原因 | 影响 |
|---|---|---|
| 脆性板材 | 热固性基体缺乏韧性;高填料含量 (80%+) | 装配风险升高 |
| 生产缓慢 | 压缩成型周期时间 >5 分钟 | 制造成本超出目标 40% |
| 重量 | 密度>1.8 g/cm³ | 堆叠重量高于汽车目标 |
DEYU 干预 — DGK-PP DDL28:
DEYU 建议切换到 DGK-PP DDL28,提供:
电导率高于 25 S/cm ( >25 S/cm) 与热固性材料相当
PP 固有的韧性可降低断裂风险
与更快的压缩成型兼容(更短的压缩成型周期目标)
50% 重量减轻(0.90 与 1.8 g/cm³)
验证数据可用(验证结构):
| 范围 | 热固性石墨 | DGK-PP DDL28 | 目标 |
|---|---|---|---|
| 体积电阻率(Ω·cm) | >25 S/cm | >25 S/cm | 项目特定的电导率目标 |
| 密度(g/cm³) | 1.8–2.0 | 0.90 | <1.0 |
| 弯曲强度(MPa) | 38 | 30–35 | >30 |
| 装配断裂率 | 风险增加 | 低风险目标 | <3% |
| 循环目标(分钟) | 5–8 | 1.5–2 | <3 |
| 耐腐蚀 | 出色的 | 出色的 | 经过 |
| 与金属相比减轻重量 | 更短周期的目标 | 80% | 高减重目标 |
结果解读:
DGK-PP DDL28 保持了高于 25 S/cm 所需的电导率,同时提高了成型性并降低了装配风险。最终验收应基于客户板厚度、压缩载荷、流场几何形状和堆栈验证,而不是通用百分比声明。
德宇塑料的贡献:DEYU 证明仅靠导电性是不够的 - 该材料必须平衡电气性能与机械完整性、可加工性和重量。 DGK-PP DDL28 是专门为解决这种多维需求而开发的。
后续步骤:全面生产验证。 DEYU可以提供持续的技术支持和流程优化指导。
结果解释——平衡绩效框架
基于上述分析,DEYU推荐以下评估双极板材料的框架:
优先级 1 — 电导率:
电导率目标必须通过项目测试方法和烟囱设计来确认。
面内和穿过面的电导率都很重要
优先级 2 — 机械完整性:
弯曲强度 >30 MPa 可承受堆叠组装
断裂韧性可防止压缩下开裂
优先级 3 — 气密性:
氢渗透率 <1 × 10⁻⁵ cm³/(s·cm²)
连续聚合物基质必须封装填料
优先级 4 — 热管理:
贯通面导热系数 ≥3 W/(m·K)
MEA散热充足
优先级 5 — 耐腐蚀性:
在酸性 PEM 环境中稳定 (pH 2–3, 70–80°C)
无需涂层
优先级 6 — 可加工性:
兼容压缩成型(流道)
周期时间与生产经济性相一致
优先级 7 — 重量:
适用于汽车应用的密度 <1.0 g/cm³
80% 与金属目标相比的减重
适合的应用 — DGK-PP DDL28
| 应用 | 为什么DGK-PP DDL28 | 关键要求 |
|---|---|---|
| PEMFC双极板 | 超高导电率+耐腐蚀+重量轻 | >25 S/cm,耐酸性 |
| 氧化还原液流电池双极板 | 钒电解液中导电+耐化学腐蚀 | 化学稳定性+导电性 |
| 燃料电池堆组件 | 重量减轻(80% 与金属相比) | 密度~0.90 g/cm³ |
| 电极板 | 超导电流收集 | 项目特定的电导率目标 |
| 连续生产板材 | 挤出兼容性 | 片材挤出工艺 |
买家选型时应提供什么
要获得双极板应用的精确推荐,买家应提供:
目标电导率水平——通过测试方法确认的所需水平
叠层压缩力 - 预期夹紧压力 (MPa)
工作温度——连续温度和峰值温度
电解质化学 — 酸性 PEM 或钒氧化还原流
流道几何形状——复杂性和尺寸
产量——年产量和目标周期时间
重量目标——最大允许密度
制造方法——压缩成型、挤出成型或注射成型
成本目标——每公斤或每板的材料成本
DEYU 可以支持:
双极板应用的材料选择
针对比电导率和机械目标的配方优化
压缩成型和挤出的工艺建议
小批量验证和全面测试
扩大生产规模期间的技术支持
结论
用于燃料电池和液流电池的双极板是导电塑料最苛刻的应用之一。该材料必须提供超高的导电率(通过测试方法确认的特定项目的导电率目标),同时提供机械强度、气密性、导热性、耐腐蚀性和可加工性,并且重量轻、成本低。
要点:
导电性是必要的,但还不够——一种实现超低电阻率但在电堆压缩下破裂或渗透氢气的材料不是可行的双极板解决方案
PP 具有独特的优势 — 低密度 (~0.90 g/cm³)、优异的耐化学性、低成本以及与压缩成型和挤出的兼容性
挑战在于平衡——必须管理超高电导率所需的极端填料负载(高达 80 wt%),以保持机械完整性和气密性
DGK-PP DDL28 满足全谱 — >25 S/cm 电导率以及 PP 固有的韧性、耐化学性和轻质
验证必须针对具体应用——仅有电导率数据是不够的;材料必须在实际的堆栈组装和操作条件下进行验证
DEYU 提供 DGK-PP DDL28 作为其超导系列的一部分,其技术专业知识可指导双极板应用中的选择、优化加工和验证性能。我们的目标是提供不仅具有导电性,而且具有可靠、高效和耐用的能源系统所需的完整性能包的材料。