抗静电添加剂在白色刚性 PVC 和 DEYU DGK-PVC KJD789JC 解决方案中绽放
白色刚性 PVC 必须保持 10^6-10^9 ohm 的表面电阻,且无粉霜、油膜或洁净室污染。本文解释了传统迁移型抗静电剂失效的原因以及 DGK-PVC KJD789JC 如何通过永久非迁移型抗静电网络保持白色、可着色的表面。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
为什么抗静电剂会从白色硬质PVC中喷出?
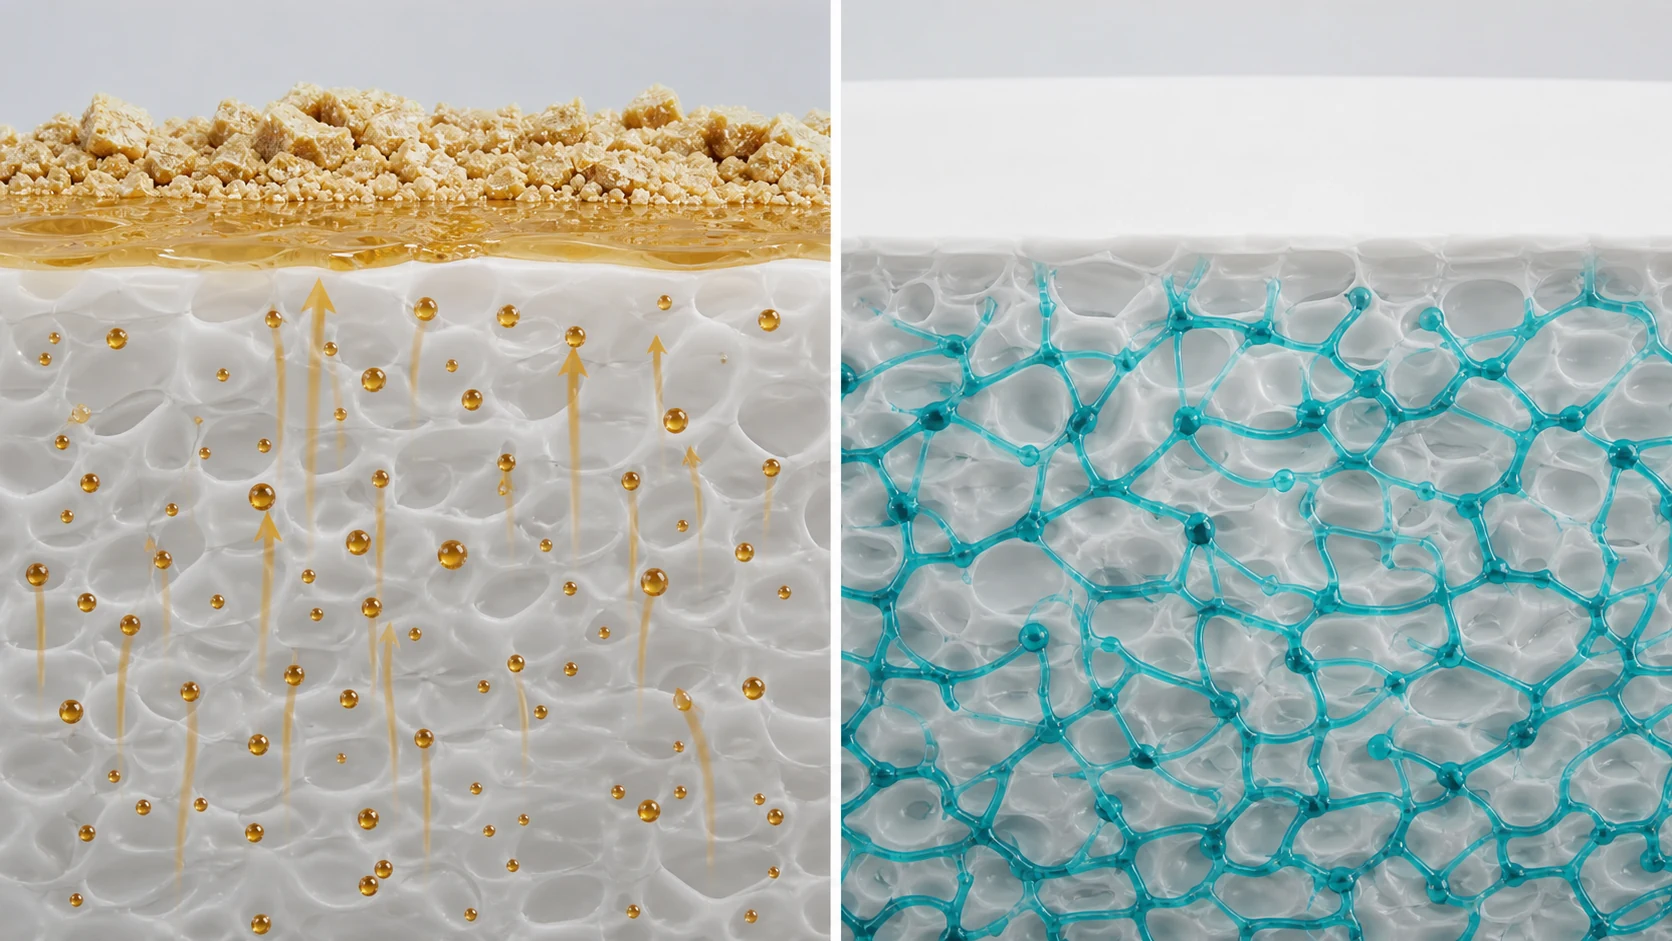
常规小分子抗静电剂仅与PVC物理共混。热量、老化以及温度或湿度变化将它们推向表面,在那里形成粉花或油膜。
DGK-PVC KJD789JC如何在不迁移的情况下保持抗静电性能?
它使用与 PVC 基质化学缔合或高度缠结的聚合物永久抗静电系统。静电荷通过分布在材料内部的网络而不是通过牺牲表面层消散。
DGK-PVC KJD789JC能否保持白色并进行配色?
是的。非炭黑系统提供白色基底并支持灰色或浅蓝色等颜色。经过适当的配色后,表面电阻仍保持在10^7-10^8 ohm左右。
不同模具可以调整硬度和熔体流动性吗?
是的。当需要更大的夹子灵活性时,可以降低配方硬度。还可以针对薄壁注塑或特定挤出设备调整熔体流动性。任何数字硬度目标必须使用批准的测试记录中定义的尺度和方法。
1.行业背景及问题定义
抗静电PVC广泛应用于电子、洁净室、医疗产品和采矿业。其核心要求是表面电阻稳定在10^6-10^9 ohm范围内。然而,该行业长期以来面临结构性冲突:白色刚性PVC很难同时实现抗静电性能和抗添加剂喷霜性能。
大多数主流白色抗静电PVC产品都是基于柔性PVC。由于柔性PVC含有大量增塑剂,其分子链具有较大的流动性,抗静电剂分子有足够的迁移通道来补充表面。因此,即使是传统的迁移性小分子抗静电剂也可以在相对较长的时间内保持其功能。
刚性 PVC 或未塑化 PVC 的玻璃化转变温度约为 87 C。在室温下其链段被有效冻结,因此抗静电剂在基体内的扩散系数极低。一旦表面抗静电层因摩擦、擦拭或老化而耗尽,内部药剂无法迅速补充,电阻急剧上升。
同时,常规小分子抗静电剂仅与刚性PVC物理共混,并未与其发生化学键合。这些高活性、稳定性差的添加剂在高温注塑、室温老化以及温度或湿度变化过程中不断从内部迁移到表面。迁移的试剂形成白色粉末晶体或油状滑膜。零件感觉油腻,表面变白,严重时会触发洁净室颗粒监测警报。
这种矛盾在白色刚性PVC上表现得尤为严重。碳基导电填料可避免有机添加剂喷霜,但会使材料变黑。因此,在白色基材上实现稳定的抗静电行为需要有机抗静电系统,而其迁移行为在刚性 PVC 中很难控制。因此,白色刚性抗静电 PVC 中的添加剂喷霜仍然是一个长期存在的技术问题。
2. 传统技术路线的故障机制
业界常用的两条白色刚性PVC抗静电路线,故障路径截然不同。
2.1 迁移性小分子抗静电剂
该路线添加了仅与PVC部分相容的小分子表面活性剂,包括非离子、阴离子或阳离子抗静电剂。故意使用有限的相容性,因此该试剂在成型后缓慢迁移并形成导电表面层。
最初的开花可能会变得不受控制。在高温注塑或挤出过程中,热量会加速迁移。 A 大量的剂到达模具表面并转移到零件上,形成过厚的油层和油腻感。
然后长期表现就会下降。摩擦或擦拭去除表面层后,刚性 PVC 的冻结链段会妨碍有效补充。表面电阻可以从初始的 10^7-10^8 ohm 漂移到 10^11 ohm 以上。
该路线对温度和湿度也很敏感。迁移率和湿气辅助表面传导均随环境而变化,因此电阻可能波动超出可接受的范围。
最后,兼容性差导致持续积累。该剂可结晶为白色粉末或形成油膜,沉积物随时间增加。
2.2 在线抗静电液体涂料
有的管材、型材生产企业挤出普通PVC,然后在线涂抗静电液。失效机制更为直接:涂层寿命有限,安装一年左右后就会出现电阻衰减。
活性表面活性剂成分也会在狭槽、角落和其他凹陷区域聚集和扩散。可见的沉积物可能会触发洁净室中的颗粒监测警报。涂覆步骤也增加了工艺复杂性,同时溶剂气味影响车间环境。
3. DEYU技术路线:A非迁移抗静电系统
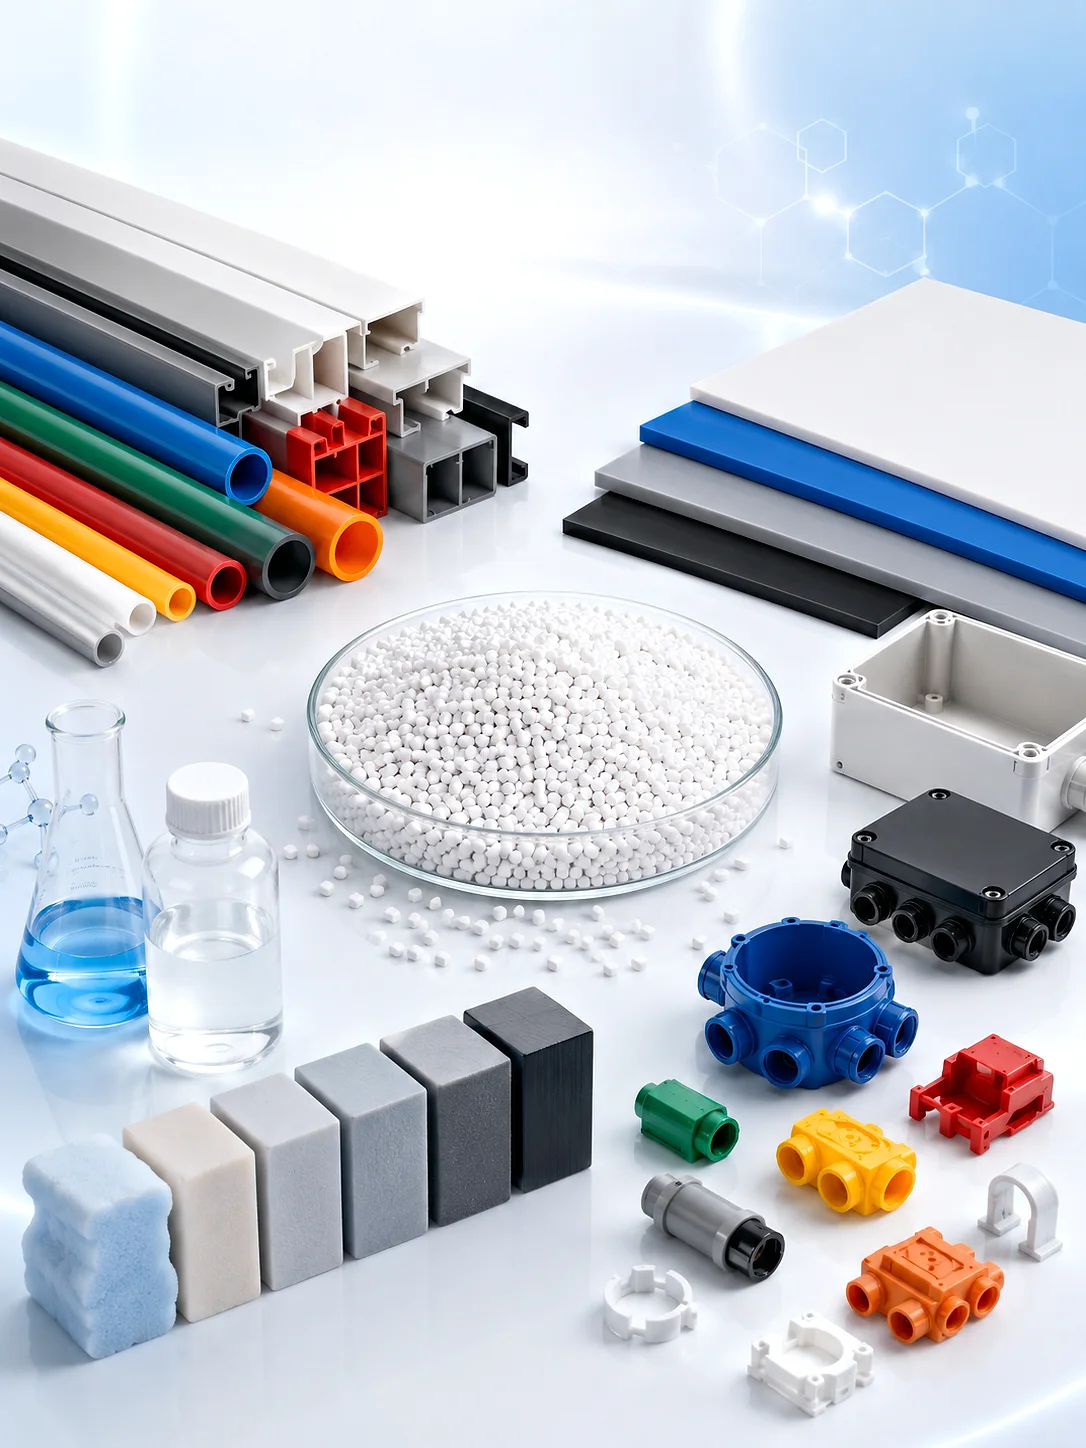
余姚市德宇塑料科技有限公司研发 DGK-PVC KJD789JC 白色抗静电 PVC 颗粒可解决此问题。技术路线分为三层。
3.1 高分子永久抗静电改性
DGK-PVC KJD789JC 采用高分子永久抗静电改性代替传统的小分子物理共混。抗静电成分通过化学缔合或强链缠结在 PVC 基质内保持稳定,不需要迁移到表面即可发挥作用。
这是本质区别:传统系统通过允许添加剂分子迁移出来来创建导电路径,而 DEYU 系统通过矩阵内部均匀分布的网络来消散静电。由于抗静电成分本体稳定,不存在持续迁移驱动力,从源头上消除了喷霜问题。
3.2 白色非炭黑底座
传统的导电和抗静电路线通常依赖于炭黑,并且仅限于黑色产品。 DGK-PVC KJD789JC 使用非炭黑抗静电体系获得白色基底。 DEYU 还在专用生产线上生产,不与炭黑系统共享,从而降低了交叉污染风险。
白色底座支持与灰色、浅蓝色等浅色母粒配色。经过适当的配色后,表面电阻与自然白等级没有显着差异,保持在10^7-10^8 ohm范围内。
3.3 基于平台的配方设计
基本的 DGK-PVC KJD789JC 配方保持稳定,硬度和流量可根据不同设备和模具结构在可控范围内调节。当模制夹子需要更大的灵活性时,可以软化起始配方,并且可以在标准版本的基础上调整熔体流动性。任何数字硬度目标必须在批准的测试记录中标识商定的比例和方法。这一可配置的平台允许一种基础等级服务于多种模具和加工情况。
4.技术指标及性能对比
| 比较 | 迁移性抗静电剂 | 在线抗静电涂料 | DGK-PVC KJD789JC |
|---|---|---|---|
| 抗静电机制 | 小分子迁移到表面 | 导电表面涂层 | 聚合物永久抗静电剂均匀分布在基体中 |
| 表面电阻 | 最初为10^7-10^8 ohm;漂移至 10^11 ohm 上方 | 最初为10^7-10^8 ohm;一年后腐烂 | 稳定10^7-10^8 ohm;批次波动 <= +/-5% |
| 盛开 | 白色粉末或油膜堆积 | 插槽和角落的沉积物 | 60 C / 90% RH / 72 h加速老化后无沉积 |
| 色彩能力 | 白色底,但晕染影响外观 | 取决于基材颜色 | 白色底座,可着色 |
| 温度和湿度 | 敏感的;电阻波动较大 | 涂层对湿度敏感 | 不受温度或湿度微小变化的影响 |
| 加工 | 注射和挤出,喷霜风险高 | 需要增加在线涂层步骤 | 同时支持注塑和挤出 |
| 长期稳定 | 贫穷的;抗静电功能下降 | 涂层寿命有限 | 永久抗静电性能;耐擦拭、耐洗涤 |
5.客户验证:华南洁净室隔断型材挤出机
5.1 客户及原路线
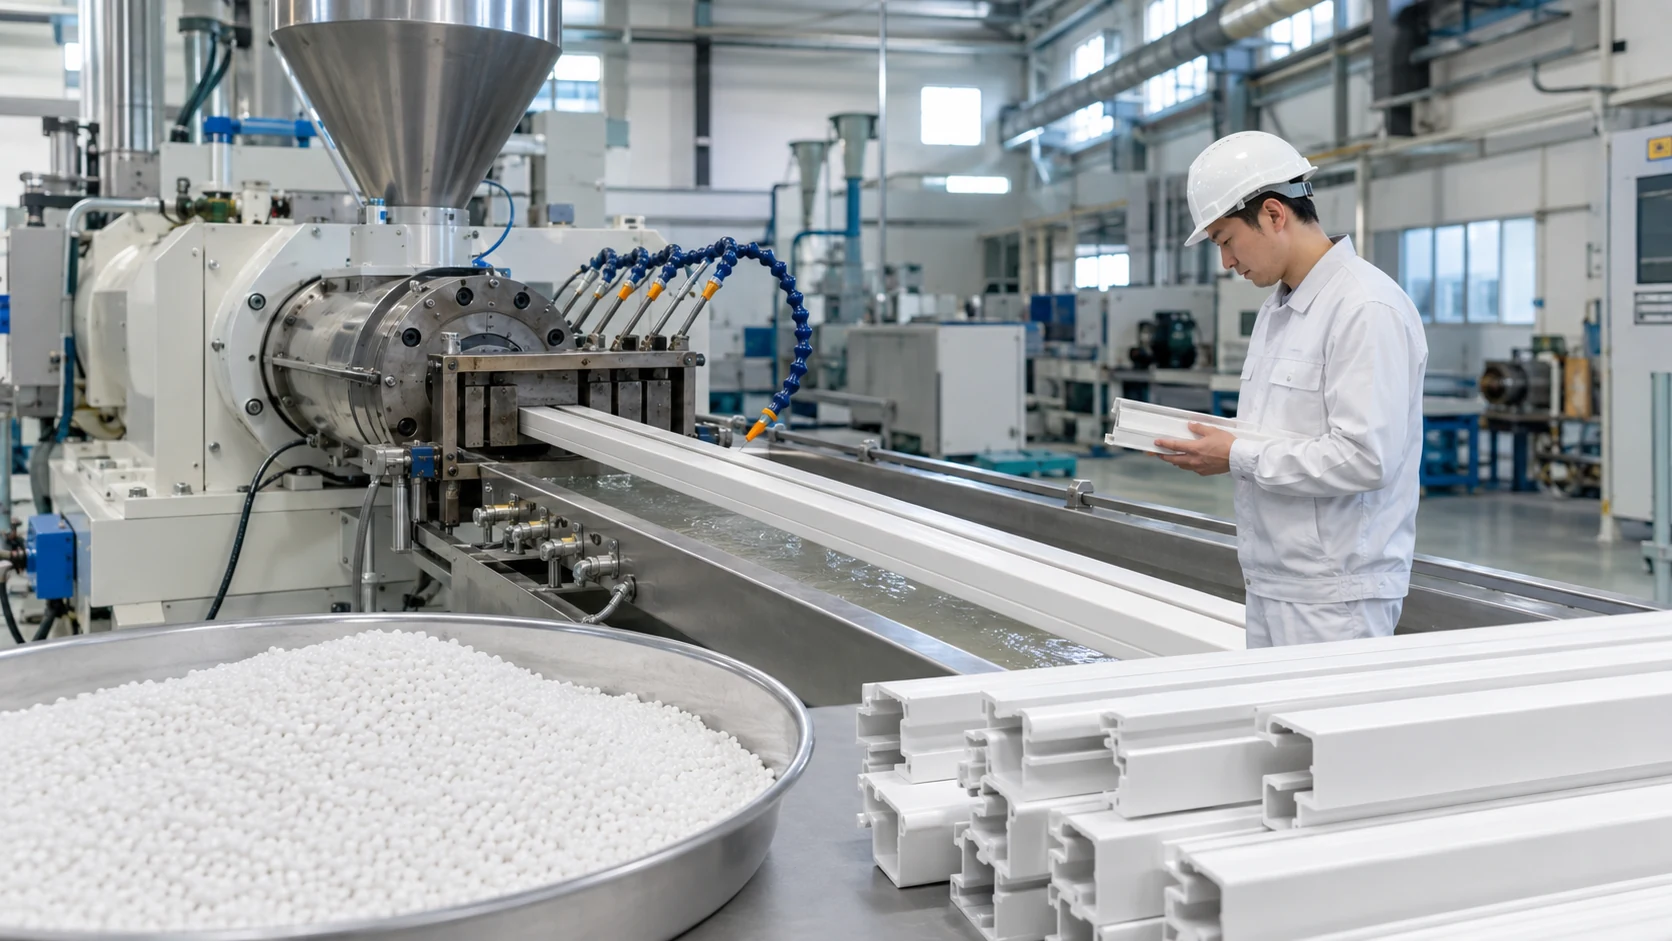
华南挤压厂专业生产PVC洁净室隔断型材,年产能约3,000吨。主要产品有洁净室隔断框、观察窗框、防静电门框型材。之前的路线使用普通的PVC颗粒,然后在线进行抗静电液体涂覆。
出现了三个核心问题:安装一年左右电阻下降;制药客户在型材槽根部发现抗静电液体沉积物,触发洁净室颗粒警报;在线涂装产生的溶剂气味影响车间环境。
5.2 DEYU预适配
在正式试生产之前,DEYU团队审查了客户的设备:直径65锥形双螺杆挤出机、60 mm x 40 mm模头部分、1.8 mm壁厚以及带槽和密封唇的型材几何形状。由于客户希望提高去除涂层后的牵引速度,DEYU在发货前调整了KJD789JC的流量,以在锥形双螺杆生产线上实现更好的熔体强度和流动平衡。
5.3 试用设置
| 工艺参数 | 环境 |
|---|---|
| 烘干 | 70 C / 2 h |
| 桶区 1 | 165 C |
| 桶区 2 | 172 C |
| 桶区 3 | 178 C |
| 桶区 4 | 175 C |
| 模具温度 | 178 C |
| 校准冷却水温度 | 18 C |
| 牵引速度 | 3.0米/分钟 |
5.4 验证数据和结果
第一次试连续挤压80米。型材形状和截面完全合格。表面均匀白色,全面检查未发现黑点、凹坑、黄线。沿长度方向每隔 10 米取样一次;每个部分都测量了 10^7-10^8 ohm 表面电阻,变异系数低于 15%。 60 C / 90% RH / 72 h加速老化后,没有出现表面沉积物,电阻保持在同一数量级内。
| 比较 | 原涂装路线 | KJD789JC路线 |
|---|---|---|
| 初始表面电阻 | 10^7-10^8 ohm | 10^7-10^8 ohm |
| 一年后电阻保持率 | 部分零件不符合规格 | 正在验证中;预期改善 |
| 盛开的风险 | 展示;客户警报触发 | 没有任何 |
| 牵引速度 | 2.5米/分钟 | 3.0米/分钟,20%增加 |
| 在线涂装 | 必需的 | 被淘汰 |
| 车间溶剂异味 | 展示 | 没有任何 |
5.5 转换结果
试制成功后一个月内,工厂将全部洁净室隔断型材订单切换为 KJD789JC。取消在线涂覆后,挤出车间不再产生该涂覆工序的溶剂蒸气气味,操作人员反馈有明显改善。工厂重新获得了此前因析出问题投诉而暂停的制药厂项目投标资格。德宇在试制前核对设备参数并调整颗粒流动性,减少了现场摸索,实现了首次试制通过。
6.技术摘要
技术本质 DGK-PVC KJD789JC 是抗静电功能从依赖于加性迁移的表面效应转变为由均匀分布的内部网络产生的体效应。聚合物永久抗静电改性使抗静电成分在 PVC 基体中保持稳定,因此静电荷可以消散而不会迁移到表面。
这同时解决了三个长期存在的问题:添加剂喷霜导致的油腻感和泛白、长期使用后的电阻漂移和故障,以及难以将白色基底与稳定的抗静电行为相结合。
该解决方案已在华南洁净型材工厂完成生产转换。在直径 65 锥形双螺杆挤出机上,它以 3.0 m/min 的速度连续运行,沿轮廓阻力均匀,加速老化后无沉积物。
该材料还完成了注塑医疗包装托盘的硬度调整验证。在将较高硬度的起始配方降低到客户认可的较低硬度设置后,夹子弯曲寿命从 25 循环恢复到超过 50 循环。签署的测试记录应注明硬度标度和方法;此处不使用未经验证的肖氏 D 值。在薄壁托盘成型中,将 MFR 增加约 30% 可以解决短射问题。这些案例共同验证了工程适应性 DGK-PVC KJD789JC 在挤出和注塑成型中。