用于汽车灯罩、边框和外部装饰的 UV 抗 PC/ABS
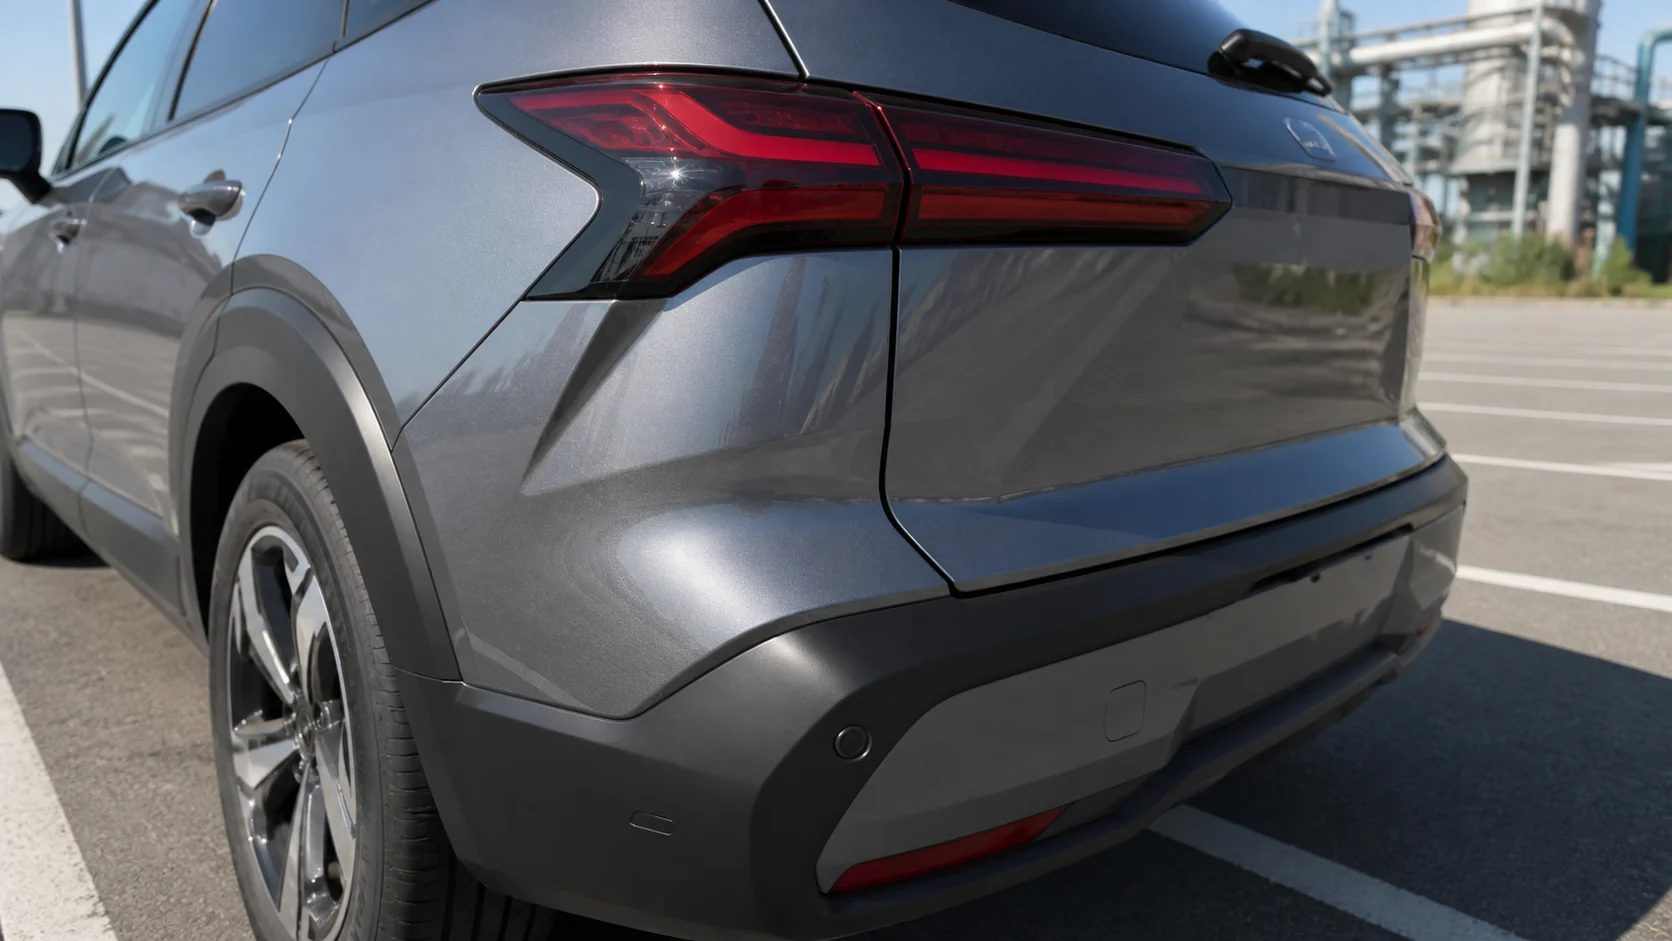
尾灯、灯框、停车传感器盖和后饰件周围的汽车外部塑料可在阳光直射下多年。本指南将抗 UV 的 PC/ABS 合金选择应用于汽车零件验证,包括稳定器架构、完整的属性表、处理窗口和停车场暴露的现场老化数据。
汽车 UV PC/ABS FAQ
用于汽车灯罩、边框和外部装饰的 UV 抗 PC/ABS
为什么在汽车灯周围使用 PC/ABS 而不是单独使用 ABS?
PC/ABS 具有更好的抗冲击性、热变形温度和尺寸稳定性,同时保留了 ABS 的加工和表面光洁度优势。对于与灯相邻的装饰,这种平衡通常比单独的低成本更重要。
有确切的 DGK-PC/ABS UV 产品页面吗?
确切的 DGK-PC/ABS UV 文章等级未列为公共产品页面,因此本文链接到最接近的现有 PC/ABS 合金产品 DGK-PC/ABS T85,并将 UV 版本视为特定于项目的配方路线。
对于停车场曝光来说,什么验证最重要?
结合使用 QUV 老化、湿热、热循环、颜色变化、保光性、冲击保持性和零件级尺寸检查。停车场部件会同时受到阳光、热量、湿度和间歇性机械负载的影响。
头灯和尾灯零件可以使用相同的PC/ABS UV路线吗?
可以对灯壳、边框、支架和盖子进行筛选,但每个部件在批量生产之前仍需要进行壁厚、颜色、阻燃等级、热量和组装验证。
汽车外饰件改UV-电阻问题
源材料描述了用于户外盖板和面板的 UV 抗 PC/ABS。对于这个新的解决方案,相同的材料逻辑应用于汽车外部部件:尾灯外壳、灯框、后装饰、停车传感器盖和位于开放停车区域的小型外部支架。
这些零件不是测试台零件。它们是围绕灯、保险杠和外部面板组装的模制部件,阳光、热浸、湿度、洗涤化学品、振动和局部组装应力共同作用。该材料必须同时保护外观和冲击强度。
为什么 PC/ABS 用于灯邻外部组件
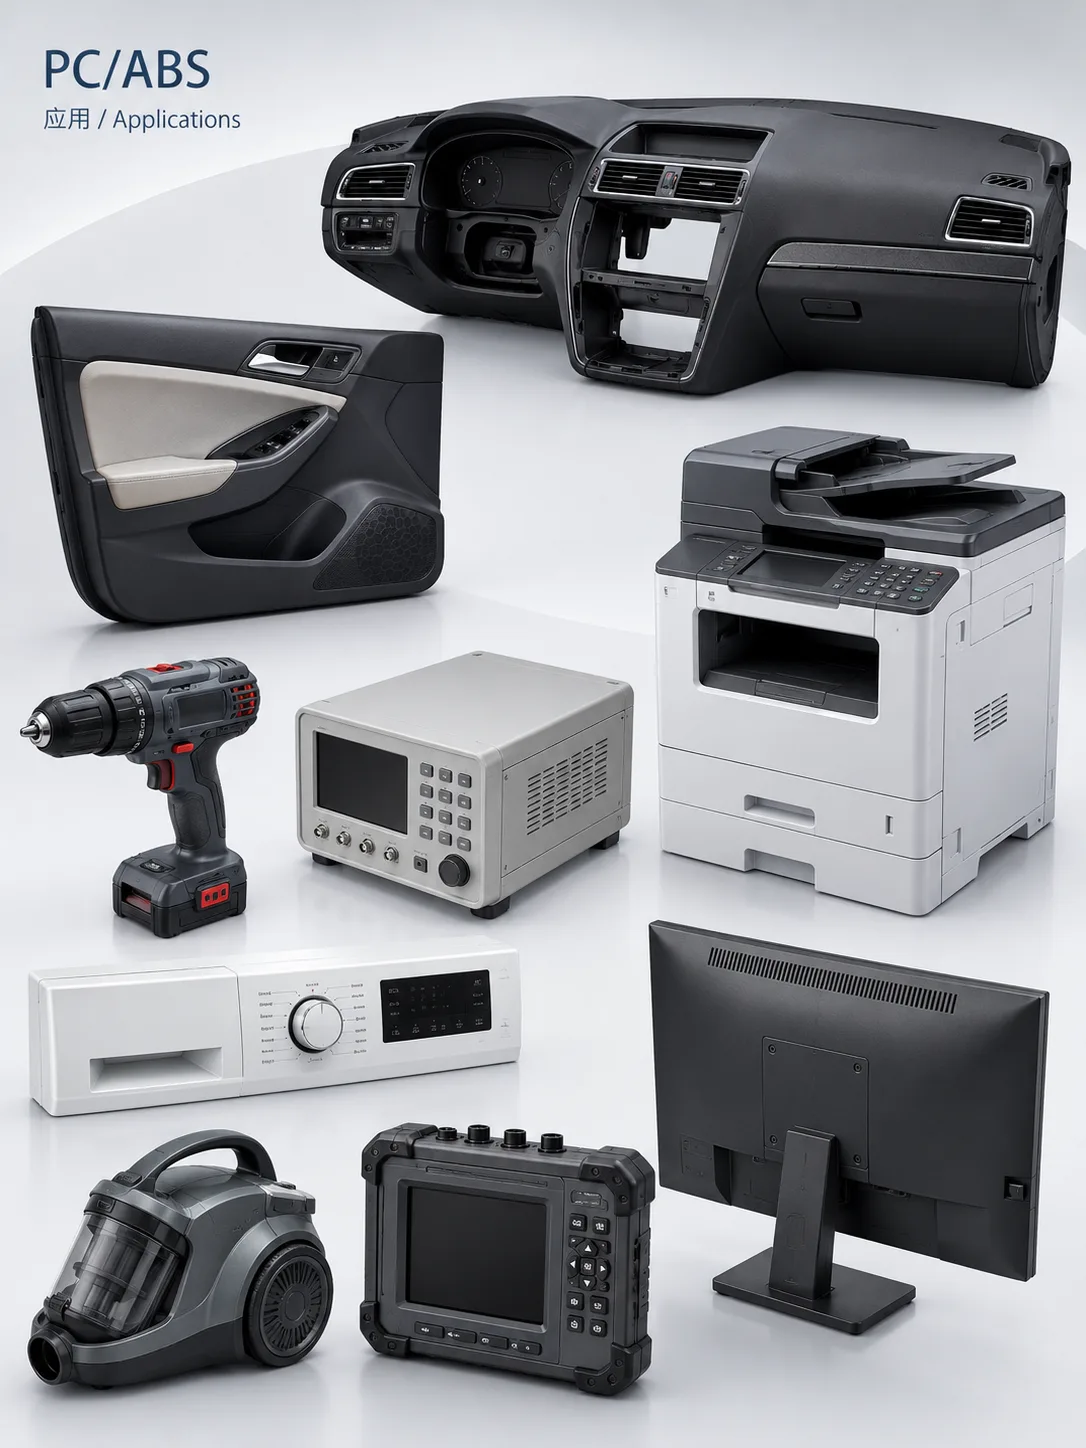
聚碳酸酯具有抗冲击强度、耐热性和尺寸稳定性。 ABS 提供可加工性、表面光洁度和成本平衡。 PC/ABS 合金结合了这些优点,使其成为比单独使用 ABS 需要更好韧性和耐热性的模制汽车外饰部件的有力候选者。
挑战在于 PC/ABS 包含 PC 和 ABS 相。 UV 辐射、水分和热氧化可以通过不同的机制攻击混合物。以一相工作的 A UV 封装可能不足以满足全合金的需求,特别是当零件在户外暴露后必须保持颜色、光泽和冲击力时。
汽车停车场暴露的降解机制
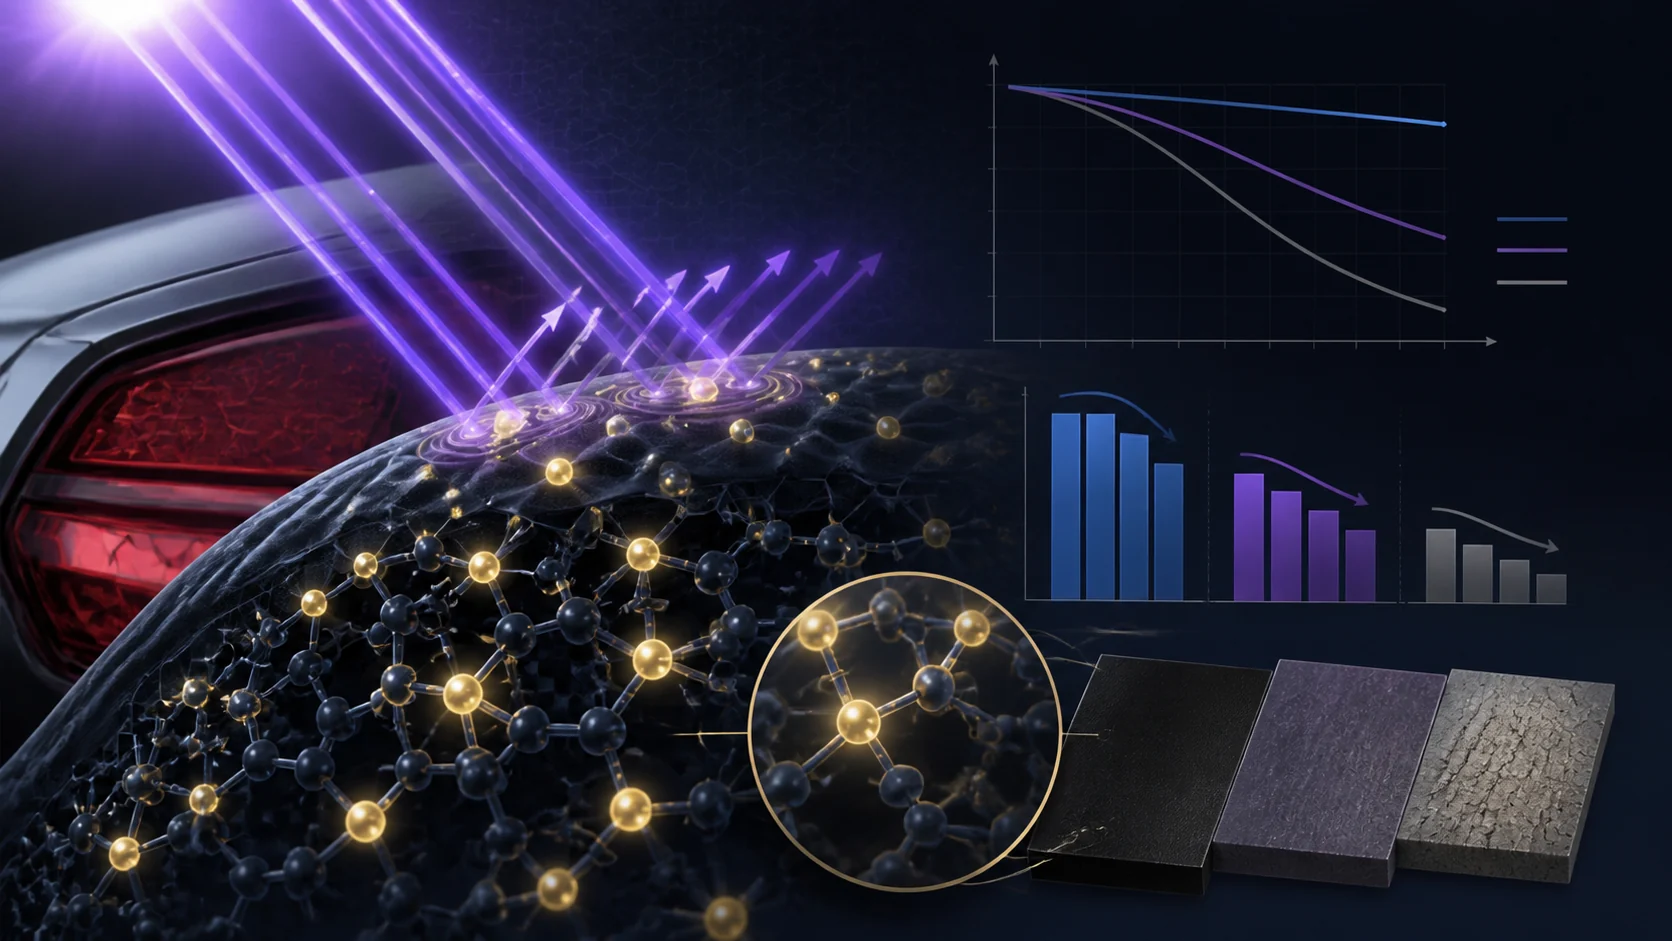
UV 光氧化会破坏分子链并导致泛黄或表面粉化。在潮湿气候下,水解会降低 PC 的分子量。灯附近、深色外饰和阳光照射的停车场附近的热浸会加速热氧化。由于这些机制相互作用,DEYU 将稳定器系统作为一个完整的架构进行评估,而不是作为单个添加剂。
DEYU材料方向和最接近的现有产品链接
对于公共产品参考,最接近的现有 DEYU PC/ABS 合金页面是 DGK-PC/ABS T85 PC/ABS 合金。文章等级DGK-PC/ABS UV被视为基于PC/ABS合金技术的UV稳定项目路线,而不是新创建的产品页面。
典型汽车 PC/ABS UV 路线使用羟苯基三嗪 UV 吸收剂、PC 兼容 HALS、主抗氧化剂和辅助抗氧化剂以及湿度严重时的水解稳定剂。目标是在 2000 h QUV 后将 ΔE 保持在 3.0 以下,冲击保持率高于 80%,光泽保持率高于 70%。
材料简介中的完整技术表数据
| 稳定器类型 | 功能 | PC/ABS兼容性问题 |
|---|---|---|
| UV 吸收器 | 光子拦截 | 必须选择两个阶段的有效性 |
| HALS | 自由基清除 | 一些HALS加速PC水解;选择至关重要 |
| 抗氧化剂 | 热保护 | 需要主抗氧化剂+辅助抗氧化剂 |
| 水解稳定剂 | 防潮保护 | 对于潮湿气候中含有 PC 的混合物至关重要 |
| 性能项目 | 纯PC | 纯ABS | PC/ABS合金 |
|---|---|---|---|
| 抗冲击性 | 出色的 | 好的 | 出色的 |
| 热变形温度 | 125–135°C | 80–98°C | 110–120°C |
| UV 电阻 | 中等(需要稳定) | 贫穷的 | 良好(具有稳定性) |
| 耐水解性 | 缓和 | 好的 | 中等(有稳定性) |
| 加工性 | 缓和 | 出色的 | 出色的 |
| 表面处理 | 出色的 | 出色的 | 出色的 |
| 尺寸稳定性 | 出色的 | 好的 | 出色的 |
| 成本 | 更高 | 降低 | 缓和 |
| 性能项目 | 典型值 | 测试方法 |
|---|---|---|
| 密度 | 1.12–1.15 g/cm³ | ISO 1183 |
| 熔体流动速率(260°C/5kg) | 15–30 g/10min | ISO 1133 |
| 拉伸强度 | 50–60 MPa | ISO 527 |
| 弯曲模量 | 2000–2300 MPa | ISO 178 |
| 缺口冲击 (23°C) | 40–55 kJ/m² | ISO 180 |
| 热变形温度 (1.8MPa) | 110–120°C | ISO 75 |
| UV 电阻(2000h QUV 后的 ΔE) | <3.0 | ASTM G154 |
| 火焰等级 | V-0 或 HB(取决于等级) | UL94 |
| 光泽度 (60°) | 80–90 | ASTM D523 |
| 成分 | 典型负载 | 功能 | 选择理由 |
|---|---|---|---|
| UV吸收剂(羟苯基三嗪) | 0.3–0.5% | 光子拦截 | 减少降解和泛黄的最佳效果 |
| PC-兼容 HALS(叔胺或低聚物) | 0.2–0.4% | 自由基清除 | 不加速PC水解 |
| 主要抗氧化剂 | 0.1–0.2% | 热稳定性 | 加工和长期保护 |
| 辅助抗氧化剂 | 0.05–0.1% | 氢过氧化物分解 | 与初级 AO 协同作用 |
| 碳二亚胺水解稳定剂 | 0.2–0.5% | 水解保护 | 对于潮湿气候中含有 PC 的混合物至关重要 |
| 性能项目 | 标准型PC/ABS | UV-稳定PC/ABS | 优质 UV PC/ABS |
|---|---|---|---|
| 基体树脂 | PC + ABS | PC + ABS | PC + ABS |
| UV 稳定 | 无或最少 | UVA + PC 兼容 HALS | HPT UVA + 低聚物 HALS + 水解 |
| 密度(g/cm³) | 1.12–1.15 | 1.12–1.15 | 1.12–1.15 |
| MFR (260°C/5kg) | 20–30 g/10min | 15–30 g/10min | 15–25 g/10min |
| 拉伸强度(MPa) | 50–60 | 50–60 | 50–60 |
| 弯曲模量 (MPa) | 2000–2300 | 2000–2300 | 2000–2300 |
| 缺口冲击力 (kJ/m²) | 40–55 | 40–55 | 40–55 |
| HDT (°C, 1.8MPa) | 110–120 | 110–120 | 110–120 |
| 2000h QUV 后的 ΔE | >5.0 | <3.0 | <2.0 |
| UV后的冲击保持 | <50% | >80% | >85% |
| UV后的光泽保留 | <50% | >70% | >80% |
| 耐水解性 | 贫穷的 | 缓和 | 好的 |
| 使用寿命(汽车外饰) | <1年 | 5–7年 | 7–10年 |
| 火焰等级 | HB 或 V-0 | HB 或 V-0 | V-0 |
| 相对成本 | 1.0x | 1.15–1.25x | 1.30–1.40x |
| UVA型 | ΔE (2000h QUV) | 黄变指数 | 相对成本 |
|---|---|---|---|
| 没有任何 | >8.0 | 高的 | 最低 |
| 苯并三唑 | 3.0–4.0 | 缓和 | 缓和 |
| 氰基丙烯酸酯 | 3.5–4.5 | 缓和 | 缓和 |
| 羟苯基三嗪 | 1.5–2.5 | 低的 | 更高 |
| 范围 | 典型范围 | 笔记 |
|---|---|---|
| 干燥温度 | 100–110°C | 2–4小时 |
| 干燥时间 | 2–4小时 | 水分含量<0.02% |
| 熔体温度 | 240–270°C | 取决于 PC/ABS 比率 |
| 模具温度 | 60–100°C | 光泽度更高,周期时间更低 |
| 注射压力 | 80–120 MPa | 根据零件几何形状的要求 |
| 螺杆转速 | 50–100转/分 | 适度以避免剪切降解 |
| 停留时间 | <8 分钟 | 最小化以保留稳定剂 |
汽车案例:尾灯边框和后停车传感器盖
为车辆后部总成生产外部模制零件的 客户报告称,现场暴露后,夹子周围出现泛黄、失光和局部裂纹。这些部件安装在尾灯和后保险杠区域周围,因此验证条件必须代表停车场 UV、热量、湿度和装配应力,而不仅仅是实验室试片老化。
DEYU 将失败视为制定和验证问题。最初的包装依赖于基本的苯并三唑 UV 吸收剂,并且不包含足够的自由基清除、水解保护或抗氧化支持。修正后的路线使用了HPT、UVA、PC兼容的HALS、碳二亚胺水解稳定剂和完整的抗氧化系统。
| 观察 | 根本原因 |
|---|---|
| 泛黄 | 单一苯并三唑UVA不足;无 HALS 用于自由基清除 |
| 冲击损失 | UV断链并水解;无水解保护 |
| 表面降解 | 光氧化侵蚀表层 |
| 开裂 | UV+水解降低分子量;无抗氧化保护 |
| 翘曲 | 水解和热循环引起的尺寸变化 |
| 问题 | 纠正措施 |
|---|---|
| UV保护不足 | 改用羟苯基三嗪 UVA (0.4%) |
| 无 HALS 保护 | 添加 PC 兼容 HALS(叔胺,0.3%) |
| 无水解保护 | 添加碳二亚胺水解稳定剂(0.3%) |
| 无抗氧化保护 | 添加主抗氧化剂(0.15%)+辅助抗氧化剂(0.08%) |
| 验证差距 | 将 UV + 热老化 + 湿热测试组合添加到鉴定中 |
| 公制 | 原创配方 | 修正配方 | 验收 |
|---|---|---|---|
| 2000h QUV 后的 ΔE | 4.8 | 1.8 | <3.0 |
| ΔE场,18月 | 5.2 | 1.5 | <3.0 |
| 冲击保持力 (2000h QUV) | 42% | 88% | >80% |
| 冲击保留(现场,18 个月) | 38% | 85% | >80% |
| 保光性(现场,18 月) | 45% | 82% | >70% |
| 耐水解性(85°C/85% RH/1000h) | 贫穷的 | 经过 | 经过 |
| 表面裂纹 | 展示 | 没有任何 | 没有任何 |
| 尺寸变化 | >1.5% | <0.5% | <0.5% |
| 现场通过率(24 个月) | 72% | 99% | >97% |
验证数据和选择清单
修正后的配方将 QUV 颜色变化从 4.8 减少到 1.8,,将冲击保留率从 42% 提高到 88%,消除了可见裂纹,并将 24 个月后的现场合格率提高到 99%。相同的数据逻辑应应用于前照灯边框、尾灯外壳、停车传感器盖和其他外部装饰。
| 范围 | 测试方法 | 典型验收 | UV 抗 PC/ABS 性能 |
|---|---|---|---|
| 2000h QUV 后颜色变化 (ΔE) | ASTM G154 | <3.0 | <3.0 |
| 2000h QUV 后的冲击保持 | ISO 180 | >80% | >80% |
| 2000h QUV 后的拉伸保持率 | ISO 527 | >85% | >85% |
| 2000h QUV 后的光泽保持率 | ASTM D523 | >70% | >70% |
| 耐水解性(85°C/85% RH/1000h) | IEC 60068-2-78 | 无龟裂 | 经过 |
| 表面裂纹 | 视觉 (10x) | 没有任何 | 没有任何 |
| 尺寸稳定性 | 调理后 | <0.5% | <0.5% |
| 火焰等级 | UL94 | 按照规定 | V-0 或 HB |
| 加工稳定性(MFR变化) | ISO 1133 | <15% | <15% |
| 申请要求 | 推荐等级 |
|---|---|
| 汽车灯框和外盖 | UV 稳定 PC/ABS 与 HPT UVA + PC 兼容 HALS |
| 有阻燃要求的汽车灯壳 | V-0 UV 耐PC/ABS |
| 高强度保险杠相邻外饰 | UV 耐冲击改性 PC/ABS |
| 潮湿气候汽车外饰件 | UV耐PC/ABS+水解稳定剂 |
| 对成本敏感的外饰 | UV 稳定的 PC/ABS,具有优化的封装 |
| 因素 | 查看 |
|---|---|
| UVA型 | 羟苯基三嗪优于苯并三唑 |
| HALS型 | 仅 PC 兼容(叔胺或低聚物) |
| 水解稳定剂 | 潮湿气候的必需品 |
| 抗氧化剂 | 需要小学 + 中学 |
| 加工 | 熔体温度≤270°C;水分<0.02% |
| 验证 | UV+热老化+湿热组合 |
| 应用 | 推荐等级 | 关键要求 |
|---|---|---|
| 汽车尾灯外壳 | UV PC/ABS + 水解 | UV 耐冲击、尺寸稳定性 |
| 停车传感器盖 | UV PC/ABS | UV 耐候性、耐候性、外观 |
| 暴露在阳光下的外部支架 | UV PC/ABS | UV 电阻,热循环 |
| 外部电子模块盖 | UV PC/ABS | UV 耐冲击、阻燃 |
| 后保险杠灯邻近盖 | UV PC/ABS | UV 电阻、防潮 |
| 灯框和装饰盖 | UV PC/ABS | UV 电阻、外观、保光性 |
| EV 外部充电端口盖 | UV PC/ABS | UV 耐冲击、耐候 |
| 汽车外部控制模块盖 | UV PC/ABS | UV电阻、尺寸稳定性 |
| 暴露严重程度 | 推荐的 PC/ABS 方法 |
|---|---|
| 温和(温和、部分阴凉) | 标准 UV 稳定 PC/ABS |
| 中等(充足的阳光、定期骑自行车) | HPT UVA + PC 兼容 HALS |
| 严重(亚热带,高 UV + 湿度) | HPT UVA + HALS + 水解稳定剂 |
| 极端(热带、高 UV + 高温 + 湿度) | 带有完整稳定器的高级套件 |
| 加工参数 | 推荐值 | 为什么它很重要 |
|---|---|---|
| 烘干 | 100–110°C、2–4小时、<0.02%湿度 | 水分会水解 PC 并降解稳定剂 |
| 熔体温度 | 240–270°C(越低越好) | 较高的温度会降低稳定剂的性能 |
| 停留时间 | <8 分钟 | 长时间受热会降低稳定剂的性能 |
| 螺杆转速 | 50–100转/分 | 高速产生剪切热 |
| 再生料 | ≤20% 或避免关键部分 | 回收料的稳定剂含量降低 |
| 因素 | 推荐 |
|---|---|
| UV吸收器 | 羟苯基三嗪型提供最佳保护 |
| HALS | 仅 PC 兼容(叔胺或低聚物) |
| 水解稳定剂 | 潮湿气候的必需品 |
| 抗氧化剂 | 需要小学 + 中学 |
| UV阻力目标 | 5–10 年适用于大多数汽车外部应用 |
| 冲击保持力 | 2000h QUV 之后的 >80% |
| 颜色稳定性 | 2000h QUV 之后的 ΔE <3.0 |
汽车成型零件的加工注意事项
抗 UV 的 PC/ABS 应在 100-110°C 下干燥 2-4 小时,以保持水分低于 0.02%。熔体温度通常应保持在 240-270°C 以内,停留时间应低于 8 分钟,螺杆转速应在适中范围内。对于关键的外部部件,应限制重新研磨,因为稳定剂含量已经部分消耗。
结论
当为 PC 和 ABS 阶段选择稳定器系统并通过组合老化测试进行验证时,耐 UV 的 PC/ABS 可以成为汽车灯罩、边框、停车传感器盖和外部装饰的实用材料路线。
对于汽车外饰部件,DEYU 建议在批量生产前确认 UV 老化、湿热、热循环、颜色变化、保光性、冲击保持性、阻燃等级(如果需要)以及模制几何形状的尺寸稳定性。