包装盒用透明抗静电塑料:注塑工艺及要点
DGK-ABS KJD890TM 是一款透明抗静电ABS,适用于IC托盘、晶圆盒、电子流通盒和医疗包装。它在2 mm下保持85%左右的透过率,稳定的10^8-10^10?/sq表面电阻率和薄壁注塑的高流动性。本指南总结了干燥、温度、模具设计、缺陷控制和验证。
买家兼工程师 FAQ
关于透明防静电包装盒,工程师常问的问题
DGK-ABS KJD890TM透明防静电ABS包装盒可以用在哪里?
它适用于IC托盘、晶圆包装盒、电子元件周转箱、医疗耗材包装、透明保护盖和高级透明包装,这些都需要目视检查和10^8-10^10 Ω·sq静电耗散行为。
这种透明抗静电ABS应该采用什么成型温度?
后/中/前枪管实际起始设置为185/195/205°C,关于200°C喷嘴和60-80°C模具。对于 1.5 mm 以下的薄壁,前部区域可以向 210°C 升高,但熔体最好保持在 220°C 以下。
为什么透明防静电盒会出现白雾或银色条纹?
首先要检查的是潮湿和过热。在85°C下干燥4-5小时,达到0.05%以下的水分,然后检查料筒或喷嘴温度是否过高或残留熔体是否在死角处降解。
模具应该如何设计才能获得稳定的表面电阻?
使用平滑、平衡的流道系统,将流道面积扩大10%-15%,避免在可见区域使用高剪切针浇口,在0.02-0.03 mm处排气流道,并将模具温度变化保持在5°C以内,从而使抗静电相分布更均匀。
如需精确推荐,请与 DEYU 分享零件图、壁厚、浇口设计、目标电阻、透明度目标和成型方法。
1. 材料选择及预处理
1.1 材料特性如何影响包装盒成型
对于透明防静电包装盒来说,选材是工程稳定的首要条件。模制的盒子通常需要清晰的外观、可靠的ESD控制、足够日常搬运所需的抗冲击性、以及足够的流量来填充肋、扣、薄壁和长流道而不会产生过度剪切。 DGK-ABS KJD890TM就是为了这种平衡而设计的:它保持了检查所需的透明度,同时使用永久的抗静电路线而不是临时的表面涂层。
| 性能项目 | 测试标准 | 典型值 | 对包装盒成型的影响 |
|---|---|---|---|
| 透光率(2 mm) | ASTM D1003 | ~85% | 支持目视检查和AOI识别。 |
| 表面电阻率 | GB/T 1401 / IEC 61340-5-1 | 10^8-10^10 Ω·sq | 永久抗静电性能,擦拭或洗涤后不易丢失。 |
| 熔体流动速率(220°C/10kg) | GB/T 3682 | 46.4 g/10min | 高流量,适用于薄壁填充和长流量型腔。 |
| 悬臂梁缺口冲击强度 (23°C) | GB/T 1843 | 12.3 kJ/m² | 帮助盒子抵抗正常搬运冲击。 |
| 热变形温度(0.45 MPa) | GB/T 1633 | 85°C | 适合普通使用、储存和运输的温度范围。 |
| 密度 | GB/T 1033 | 1.118 g/cm³ | 支持轻质模制包装部件。 |
对于电子元件托盘和类似的薄壁包装盒,1.0-1.5 mm的壁厚是常见的。在此厚度范围内,MFI 高于 40 的高流动材料对于完全填充非常重要,特别是当零件具有肋、定位台阶较小或流动距离较长时。对于医疗耗材盒或优质消费包装,买家在确认等级之前还应讨论低挥发性、气味、清洁度和卫生要求。
1.2干燥:透明抗静电ABS的第一个工艺门
透明抗静电 ABS 对湿度敏感。如果颗粒含水量过多,注射过程中水分会蒸发,并在表面产生银色条纹、气泡或浑浊痕迹。这些缺陷会损害包装盒的透明度和优质外观。
- 推荐干燥温度:85°C。对于ABS基材料,80-90°C是正常的实用范围。
- 建议干燥时间:4-5 小时。小规模试验至少应确保 2-3 小时,但稳定的大规模生产应使用更长的窗口。
- 推荐设备:除湿干燥机优先。普通的热风干燥会引入空气中的水分或污染物。
- 水分目标:成型前低于0.05%。
常见的生产错误是干燥时间少于 2 小时或干燥时间低于 80°C。在这种情况下,残留的水在成型后常常表现为银纹、白雾或小气泡。干燥的颗粒应保持密封或由封闭的输送系统供应,以避免在进入料斗之前重新吸收水分。
2.注塑工艺参数控制
2.1 注射温度:平衡流动和热稳定性
透明抗静电ABS的注射温度直接影响透明度、色调和抗静电稳定性。如果温度过高,抗静电体系可能会发生热氧化或分解,导致雾度增加或泛黄。如果温度太低,材料可能无法完全填充薄壁或长流程部分。
- 枪管温度,后/中/前:185 / 195 / 205°C。
- 喷嘴温度:约200°C。
- 熔体温度上限:最好不高于220°C,以减少抗静电体系的热氧化。
采用分段控温,使料筒由后向前逐渐上升,使熔体塑化均匀。喷嘴不应过热,因为喷嘴处残留的熔体可能会降解,并随后出现黄色痕迹或浑浊条纹。对于1.5 mm以下的薄壁箱体,充填困难时可将前区适度提高至210°C左右,但仍应控制停留时间。
2.2 模具温度:表面质量、内应力和尺寸稳定性
模具温度强烈影响透明抗静电成型零件的光泽度、内应力和尺寸稳定性。 A 模具太冷,熔体冻结得太快,导致表面复制不足;模具太热会延长周期时间并降低生产效率。
- 推荐模具温度:60-80°C。
- 如果模具温度低于50°C,表面光泽度可能会较差,内应力会上升,翘曲风险也会增加。
- 如果模具温度高于80°C,周期就会变长,脱模节奏可能会变慢。
- 对于高精度IC托盘,50-60°C经常被用作稳定的起点。对于高光包装盒,60-80°C更适合。
- 冷却通道应平衡。 A实际参考是水道之间的80-120 mm和型腔表面的15-25 mm。
2.3 注射压力、速度和背压
注射压力和速度应根据零件壁厚、肋密度、流动长度和浇口位置进行调整。透明抗静电 ABS 应顺利填充,不会出现过度喷射、滞留空气或抗静电相过度剪切的情况。
- 注射压力:一般为750-1200巴。薄壁盒使用该系列的上部;较厚的盒子可以较低。
- 注射速度:采用多级配置。在浇口附近缓慢启动以避免喷射,快速填充主型腔以减少熔接线严重程度,然后缓慢保压以减少内应力。
- 背压:3-5巴。这有助于均匀塑化,同时避免不必要的剪切热。
2.4 推荐工艺窗口摘要
| 工艺项目 | DGK-ABS KJD890TM参考值 | 控制点 |
|---|---|---|
| 干燥温度 | 85°C | 4-5小时,除湿干燥机首选。 |
| 料筒温度,后/中/前 | 185 / 195 / 205°C | 从后到前逐渐升高。 |
| 喷嘴温度 | 200°C | 避免残留的熔体降解。 |
| 模具温度 | 60-80°C | 对于高光泽零件使用上限。 |
| 注射压力 | 750-1200吧 | 使用上限进行薄壁填充。 |
| 保压压力 | 注射压力50-70% | 减少缩痕并稳定尺寸。 |
| 注射速度 | 多级慢-快-慢 | 避免喷射和滞留空气。 |
| 冷却时间 | 按壁厚分 | 确保顶出前充分冷却。 |
3. 模具设计与制造要点
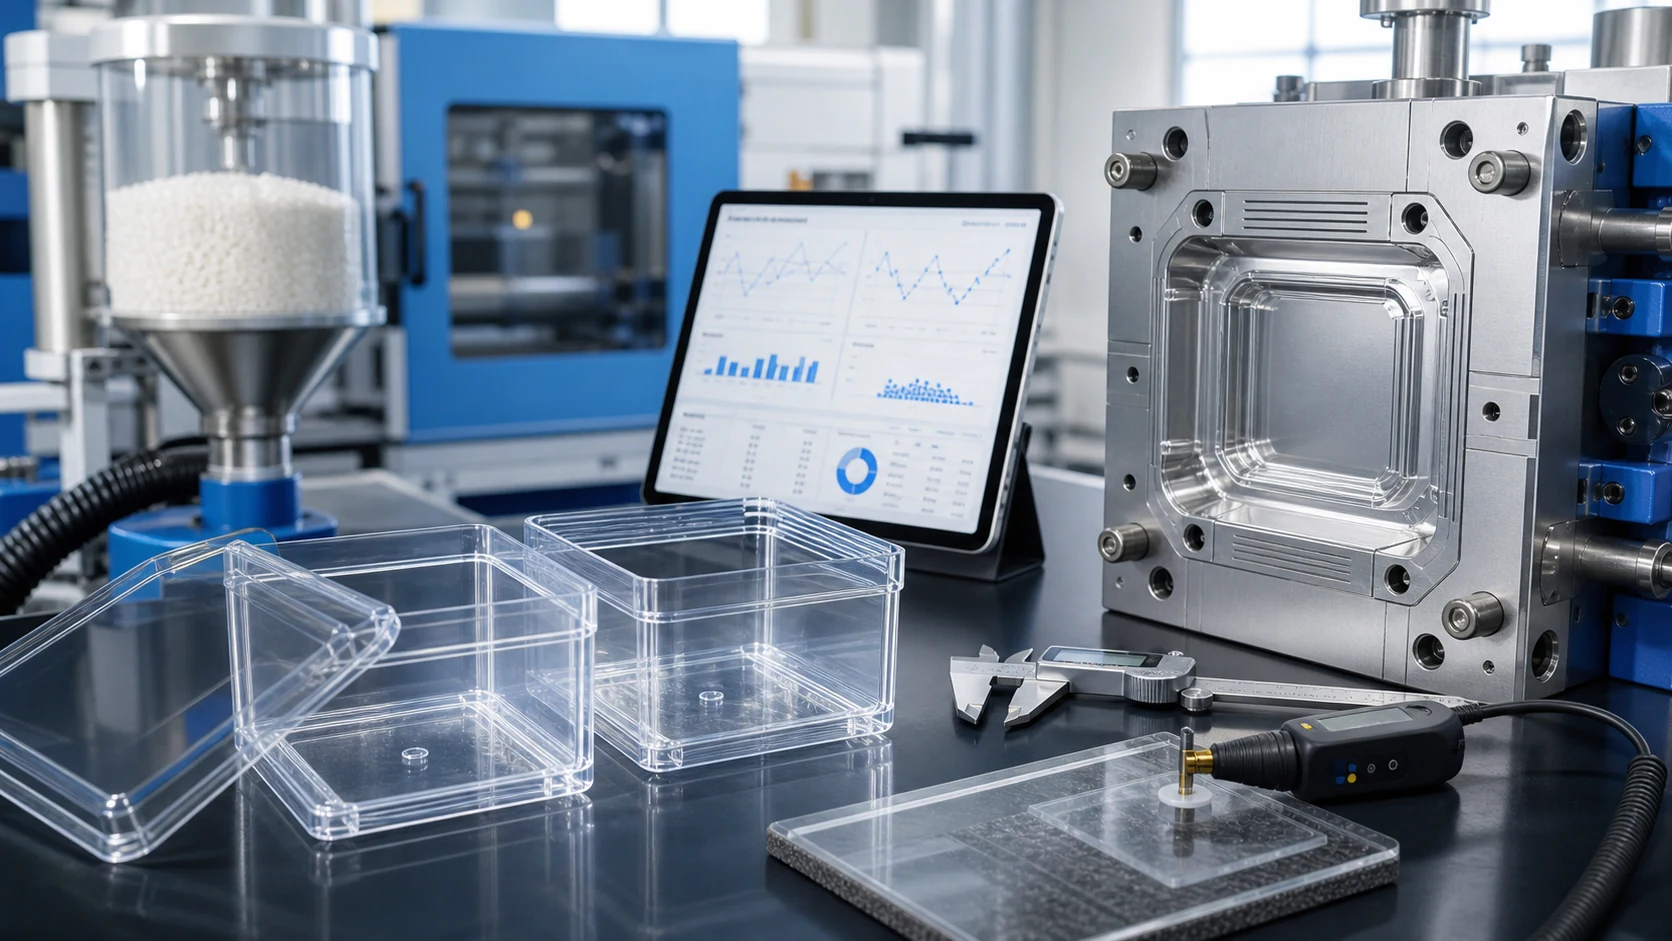
透明防静电盒的模具设计应减少剪切力,使流动端适当排气并保持透明表面周围的冷却均匀。
3.1 流道和浇口设计
流道和浇口决定熔体如何填充型腔以及抗静电系统分布的均匀程度。主流道和分流道宜采用圆形截面。与传统透明ABS模具相比,10%-15%可以扩大流道面积,以减少剪切摩擦和压力损失。 A 流道直径至少为 6 mm 是平稳流动的实用起点。
对于浇口,通常优选扇形浇口、薄膜浇口或潜入式浇口。针浇口会产生高剪切力和局部流痕,因此在可见的透明表面上应谨慎使用。浇口位置应布置在箱体底部或侧面等非关键区域,并应避开筋、卡扣等应力集中位置。对于大型或多腔模具,热流道系统有助于将熔体温度波动保持在 ±5°C 范围内。
3.2 通风系统
抗静电添加剂和透明的ABS基体可以使熔体对截留的空气更加敏感。通风不良很容易导致气泡、烧痕或表面雾霾。应在分型线、嵌件配合面和熔体流动端开专用排气槽。排气深度通常控制在0.02-0.03 mm。由于透明部件可以清楚地显示出细小的气体痕迹,因此在流动末端和壁厚突变处也应布置通风口。
3.3 型腔表面处理
腔体表面会影响透明度和抗静电添加剂残留物的积累。对于高透明零件,通过精磨和抛光可以达到Ra 0.02-0.04 μm的型腔粗糙度。然而,过度的镜面抛光有时会使型腔在长期生产过程中更容易残留添加剂残留物,从而导致薄膜浑浊。对于某些包装盒,Ra 0.8-1.6 μm 周围的受控缎面或精细纹理抛光可以减少残留物,同时保持表面视觉清洁。对于高清洁度的电子封装,可考虑采用硬铬或DLC涂层来减少摩擦和静电的产生。
3.4 精密控制
当箱体有堆叠、卡扣或自动化搬运要求时,型腔尺寸公差应控制在±0.02 mm以内。顶针和嵌件周围的装配间隙不应超过 0.01 mm,因为毛边会影响装配精度,而小间隙会捕获添加剂残留物,从而导致局部电阻变化。
4. 常见注塑缺陷及解决方法
4.1 表面白雾或雾霾过多
模制盒子表面浑浊、透明度较低或雾度高于可接受的限度。常见原因包括干燥不充分、熔融温度过高以及抗静电体系与 ABS 基体之间的宏观相分离。纠正措施是在 85°C 下干燥 4-5 小时,将水分保持在 0.05% 以下,如果怀疑发生降解,则将机筒降低至 195-205°C 范围,并检查螺杆和喷嘴是否存在残留熔体可能降解的死角。
4.2 表面电阻不均匀或局部 ESD 故障
如果整个盒子的表面电阻率变化超过一个数量级,则抗静电相可能会沿流动方向定向或在远端被稀释。浇口位置不正确、填充速度不均匀和模具温度不均匀都会造成这种情况。应检查模具是否填充平衡,如果远端不稳定则应优化浇口,调整注射速度以避免过度定向,模具温度变化应保持在5°C以内。
4.3 气泡和银色条纹
壁内气泡或表面出现发丝状银纹,通常是由于水分高、排气不良或注射速度过快而夹带空气造成的。加强干燥,验证水分低于0.05%,清洁排气槽并使用慢-快-慢注射曲线。如果气泡残留在肋骨或拐角附近,请增加局部通风或减少突然的壁厚变化。
4.4 翘曲
脱模后的翘曲会影响堆叠、密封和自动化处理。往往是由于冷却不均匀、保压压力不足、保压时间太短或壁厚不均匀等原因造成的。改善冷却通道平衡,在合理范围内增加保压压力或保压时间,并审查零件设计以避免急剧的壁厚过渡。
4.5 缺陷速查表
| 缺点 | 主要原因 | 首先检查 | 纠正措施 |
|---|---|---|---|
| 白雾/高雾 | 潮湿或温度过高 | 干燥条件、熔融温度 | 干燥 85°C x 4-5 h,向 205°C 降低熔体。 |
| 阻力不均匀 | 抗静电相取向或模具温度不均匀 | 浇口位置、模具温度分布 | 优化浇口,控制模具温度均匀性。 |
| 气泡/银色条纹 | 潮湿或通风不良 | 湿度、通风槽 | 加强干燥,清洁通风口。 |
| 翘曲 | 冷却不均匀或填充不足 | 冷却通道、包装参数 | 平衡冷却并在需要时增加填料。 |
| 可见熔接线 | 交汇点熔体前沿温度低 | 模具温度、注射速度 | 将模具温度提高到 70°C 并调整速度曲线。 |
5. 典型包装盒应用
- IC托盘和晶圆包装盒:高透明度支持AOI光学检测,而10^8-10^10 Ω·sq表面电阻率有助于防止静电对芯片的损坏。
- 电子元件周转箱:透明箱体支持目视库存检查,永久抗静电性能减少灰尘粘附。
- 医用耗材包装盒:在最终达标目标确定后,物料路线可支持洁净室搬运和重复消毒擦拭。
- 优质透明消费类包装:该盒子可将产品展示、防尘和敏感设备或组件的 ESD 保护结合在一起。
6. 工艺总结和质量控制建议
透明抗静电包装盒的成功注塑取决于材料、工艺和模具的协调控制。在材料方面,当盒子在擦拭、清洗或湿度变化后必须保持 ESD 性能时,请使用聚合物永久抗静电路线,例如 DGK-ABS KJD890TM。为了获得清晰的外观,必须在 85°C 下干燥 4-5 小时。
在工艺方面,将实际成型工艺窗口保持在 195-210°C 熔体和 60-80°C 模具温度附近,并采用多级注射曲线。 DGK-ABS KJD890TM、MFI 46.4 g/10min的高流动性使其特别适用于薄壁、复杂和长流动的包装盒。
模具方面,将流道面积扩大10%-15%,排气口深度保持在0.02-0.03 mm左右,并根据透明度和残留控制来选择型腔表面处理。为了进行质量控制,在每批前检查颗粒水分,用 ASTM D1003 测试成型初件的透光率,用 GB/T 1401 / IEC 61340-5-1 测试表面电阻率,定期检查排气槽,并在生产后清除模腔中的添加剂残留物。
余姚市德宇塑料科技有限公司的DGK-ABS KJD890TM透明抗静电ABS已应用于IC托盘、电子元件包装盒和医疗耗材包装。技术数据和样品请求可以通过 DEYU 官方联系渠道安排。