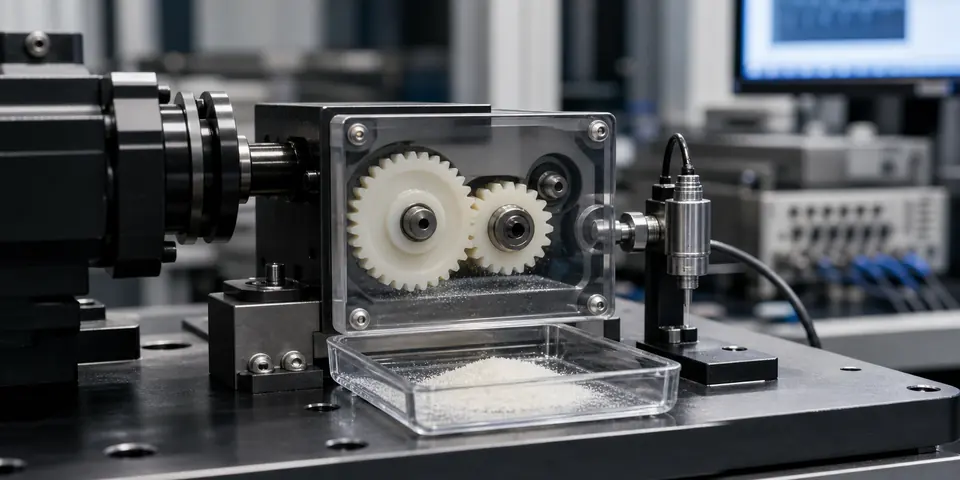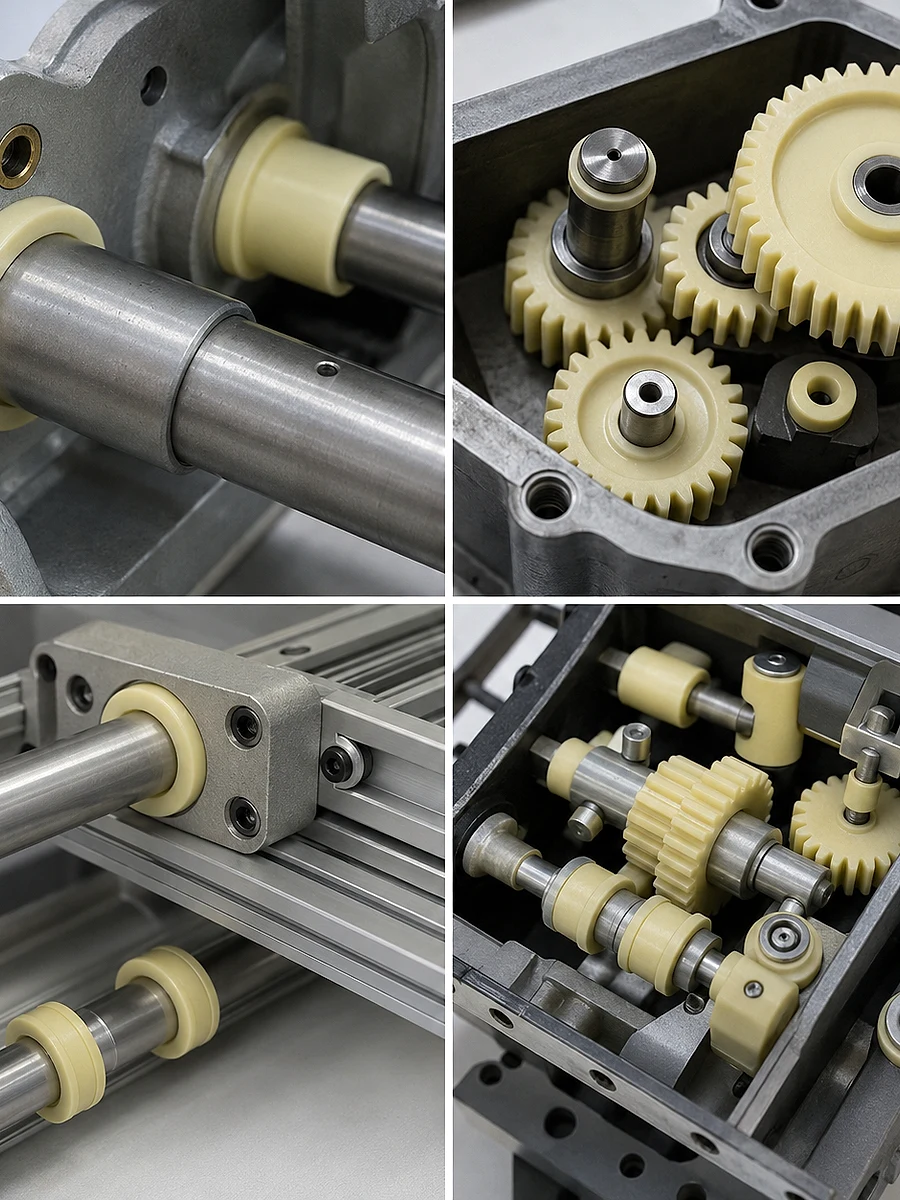
为什么POM齿轮长期运行后会产生磨粉和噪音?
POM,也称为缩醛或聚甲醛,通常用于塑料齿轮,因为它具有良好的尺寸稳定性、成型性和滑动性能。但在长期运行中,部分POM齿轮仍表现出:
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
有耐磨塑料要求的POM可以用在什么地方?
典型领域包括齿轮、滚子、衬套、滑块、导轨和低噪音运动部件。对于本文,DEYU 首先确认工作环境、壁厚、预期寿命以及 DGK-POM TF90M 是否与零件几何形状匹配或需要配方调整。
POM上“耐磨塑料”目标的主要性能指标有哪些?
重点关注摩擦系数、磨损深度、PV值、噪音、尺寸稳定性和配合材料兼容性。买家应询问模制零件的数据,而不仅仅是颗粒数据,因为浇口位置、填料方向和厚度可能会改变最终值。
工程师在注塑或加工过程中应该注意什么?
对于POM,实用的起始窗口是180-210°C熔体/70-100°C模具。正确干燥 PA 材质,控制玻璃或芳纶纤维取向并验证实际配合表面的磨损情况。最终参数应遵循零件厚度、浇口设计和实际机器。
哪些细节可以帮助DEYU更准确地推荐DGK-POM TF90M?
发送当前树脂或牌号、图纸或照片、壁厚、年数量、目标标准、失效模式和所需颜色。如果参考等级已通过一项测试但在生产中失败,请包括两个数据集。
如需精确推荐,请与 DEYU 分享零件图、基础树脂、目标性能、加工方法和测试标准。
1. 问题
POM,也称为缩醛或聚甲醛,通常用于塑料齿轮,因为它具有良好的尺寸稳定性、成型性和滑动性能。但在长期运行中,部分POM齿轮仍表现出:
DGK-POM TF90M。是 POM + PTFE 低摩擦齿轮路线最近的 DEYU 产品页面。
白色耐磨粉; 噪音增加; 齿面抛光; 齿轮啮合不稳定; 装配过程中牙齿碎裂; 更短的更换周期。
这并不总是意味着 POM 是错误的树脂。在许多情况下,问题来自于摩擦副、齿轮设计、成型应力、齿精度或低摩擦修正不足。
2. 为什么会这样
常见原因包括:
普通POM干啮合润滑不足; 轮齿局部接触应力高; 成型收缩影响齿形精度; 内应力增加碎裂风险; 配合齿轮表面粗糙度太高; 运行温度增加摩擦和磨损; 所选材料注重刚度而不是滑动稳定性。
对于POM齿轮,仅靠拉伸强度和弯曲模量无法解释真正的问题。更重要的客户数据通常是磨损深度、噪音、齿面状况以及运行测试后的缺陷率。
3. DEYU 材料方向
DEYU 可能会推荐一个 DGK-POM TF90M POM + PTFE耐磨胶 当主要问题是摩擦噪音和磨损粉末时。
发展方向:
减少轮齿之间的摩擦; 减少可见磨损粉末; 保持齿轮尺寸稳定性; 控制成型收缩率; 避免牙齿过度脆化; 验证最终齿轮噪音和磨损深度。
4. 用于此路线的产品详细信息字段
本文使用当前的 DEYU 产品详细信息字段而不是估计的机械范围。
| 产品领域 | DGK-POM TF90M |
|---|---|
| 基体树脂 | POM |
| 模型 | TF90M |
| 关键绩效 | 含有20% PTFE耐磨添加剂;低摩擦系数。 |
| 应用案例 | 齿轮、滑块、轴承和低摩擦部件。 |
| 加工 | 注塑成型 |
| 色彩服务 | 支持 |
5.客户调试数据
| 物品 | 普通POM齿轮 | DEYU DGK-POM TF90M POM + PTFE 试用版 |
|---|---|---|
| 试用数量 | 5,000个 | 6,000个 |
| 运行测试后磨粉率 | 8.1% | 2.2% |
| 平均磨损深度 | 0.084 mm | 0.036 mm |
| 100 h后齿轮噪音 | 60 分贝 | 54 分贝 |
| 装配过程中牙齿碎裂 | 2.5% | 0.9% |
| 成型不良率 | 3.4% | 1.6% |
| 更换周期方向 | 3–4月 | 7月方向 |
6. 结果解释
在这个内部客户案例中,DGK-POM TF90M POM + PTFE方向与普通POM相比,平均磨损深度减少了约57%。减少不仅是由于 PTFE 的添加造成的。成型应力控制、齿形精度和材料流动调整也对最终结果做出了贡献。
结论
当 POM 齿轮产生磨损粉末和噪音时,解决方案并不总是更换为更硬的塑料。当主要故障是干滑动磨损、噪音或啮合不稳定时,A低摩擦POM + PTFE路线可能更合适。