石墨填充导电塑料:表面光洁度、电阻稳定及选择
在塑料导电填料中,石墨占有独特的地位。与炭黑(通过链状聚集体形成导电性)或碳纤维(依赖于纤维与纤维的接触)不同,石墨通过其独特的片状(薄片)几何形状实现导电性。重叠的石墨片通过面对面接触形成导电通路,而分层结构提供固有的润滑性和卓越的导热性。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
有导电塑料要求的改性塑料可以用在哪些地方?
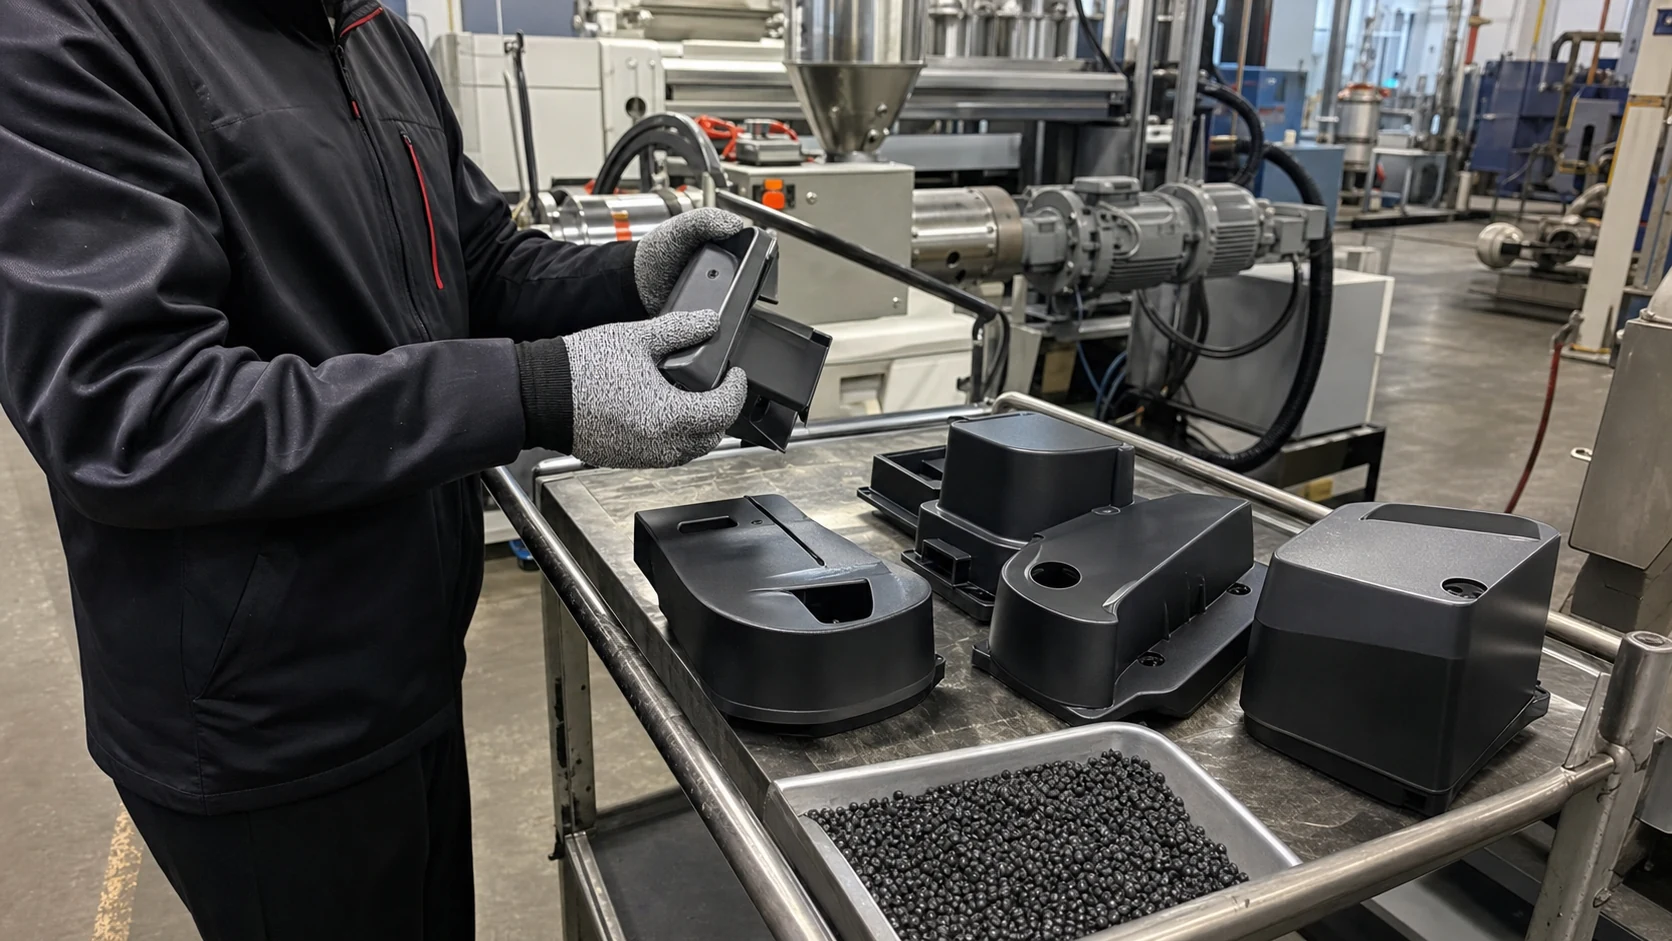
典型领域包括ESD托盘、电子外壳、固定装置、EMI零件和防静电物流零件。对于本文,DEYU 首先确认工作环境、壁厚、预期寿命以及 DGK-ABS DD3C 石墨导电 ABS、DGK-POM DD4-5ML 导电 POM 是否与零件几何形状匹配或需要配方调整。
“导电塑料”目标的主要性能指标有哪些?
重点关注表面电阻、体积电阻、分散均匀性、冲击强度和成型稳定性。买家应询问模制零件的数据,而不仅仅是颗粒数据,因为浇口位置、填料方向和厚度可能会改变最终值。
工程师在注塑或加工过程中应该注意什么?
避免填充剂用量过多,控制熔接线并验证模制部件的电阻。从基础树脂加工窗口开始,然后根据成型零件的阻力、外观和机械数据进行调整。
哪些细节可以帮助DEYU更准确地推荐DGK-ABS DD3C石墨导电ABS、DGK-POM DD4-5ML导电POM?
发送当前树脂或牌号、图纸或照片、壁厚、年数量、目标标准、失效模式和所需颜色。如果参考等级已通过一项测试但在生产中失败,请包括两个数据集。
如需精确推荐,请与 DEYU 分享零件图、基础树脂、目标性能、加工方法和测试标准。
背景/问题
在塑料导电填料中,石墨占有独特的地位。与炭黑(通过链状聚集体形成导电性)或碳纤维(依赖于纤维与纤维的接触)不同,石墨通过其独特的片状(薄片)几何形状实现导电性。重叠的石墨片通过面对面接触形成导电通路,而分层结构提供固有的润滑性和卓越的导热性。
此选择主题的相关 德宇塑料材料参考: DGK-ABS DD3C 石墨导电 ABS 和 DGK-POM DD4-5ML 导电 POM.
石墨的核心价值主张:它提供导电性,同时对表面质量的影响最小,这对于可见部件、精密部件和需要光滑表面的应用来说是一个关键优势。在同等电导率水平下,石墨填充改性材料通常比炭黑或碳纤维替代品表现出更高的光泽度、更光滑的表面和更好的表面美观性。
权衡:石墨需要更高的添加量才能达到与炭黑或碳纤维相同的导电率,并且与碳纤维相比,其机械增强效果有限。然而,对于表面质量、稳定电阻和润滑性比绝对电导率或最大机械强度更重要的应用,石墨通常是最佳选择。
为什么石墨对表面质量很重要:炭黑团聚物会产生粗糙的表面和可见的缺陷。碳纤维可以产生纤维“花”或表面纹理。石墨片当适当分散时,会平躺并形成更光滑的表面光洁度 - 使石墨成为可见部件、洁净室应用以及需要导电性和美观质量的零件的首选填料。
石墨还具有出色的导热性,导热系数高达 30 W/m·K 左右,这使其对于需要电气和热管理的应用非常有价值。
技术难点/石墨如何产生导电性
1. 血小板几何形状和传导网络形成
石墨由层状片状颗粒组成。当重叠的石墨片面对面接触时,就会形成导电通路,从而在聚合物基质中形成连续的网络。与炭黑聚集体的点对点接触不同,石墨的面对面接触提供了更稳定、剪切敏感度较低的导电路径。
关键几何参数:
| 范围 | 对电导率的影响 | 典型范围 |
|---|---|---|
| 粒径 | 颗粒越大→渗透阈值越低 | 5–150 µm |
| 长宽比(直径/厚度) | 更高的长径比→更好的导电性 | 10–100+ |
| 片状与球状 | 片状提供更好的导电性 | 优选片状 |
片状石墨生产的聚合物复合材料比含有球形石墨的聚合物复合材料具有更高的导电性。片晶几何形状在相邻颗粒之间创造了更多的接触面积,降低了接触电阻并提高了网络稳定性。
2. 渗透阈值
石墨填充复合材料的渗滤阈值根据填料类型、粒径和分散质量的不同而有很大差异。研究表明:
| 石墨型 | 渗透阈值 | 参考 |
|---|---|---|
| PET中的天然石墨 | ~13.2重量% | 电导率从 10 wt% 时的 0.00347 S/m 上升至 30 wt% 时的 6.97 S/m |
| 环氧树脂中未经处理的石墨 | 15–17 体积% | 由于纵横比较低,阈值较高 |
| 环氧树脂中的膨胀石墨 | 2.8–8.5 体积% | 由于高纵横比,门槛较低 |
| 纳米复合材料中的膨胀石墨 | 5–6 体积% | 显着低于未经处理的石墨 |
膨胀石墨(热膨胀石墨)在聚合物基质内形成连续网络,从而在较低负载下提高导电性和导热性。膨胀石墨片的高长径比能够以低得多的浓度进行渗滤。
3. 传导机制 - 隧道和接触
在渗流阈值以上,石墨-聚合物复合材料中的传导主要由相邻石墨片之间的热激活隧道效应决定。片状几何形状产生多个接触点,在导电网络中提供冗余,并使电阻率对机械变形或热循环不太敏感。
4. 电阻率温度稳定性
石墨填充复合材料在温度变化时表现出相对稳定的电阻率。研究表明,在渗透阈值以上,电阻率随温度的变化很弱。这种温度稳定性使石墨成为暴露于热循环或变化工作温度的应用的一个有吸引力的选择,否则电阻漂移可能会导致 ESD 故障。
5. 润滑性优势
石墨的层状结构提供了固有的润滑性。在滑动接触应用(齿轮、轴承、滑动导轨)中,石墨可减少摩擦和磨损,同时提供导电性。这种双重功能(导电性+耐磨性)在导电填料中是独一无二的,使石墨成为移动导电部件的首选材料。
DEYU材料方向——石墨复合方法
DEYU 通过注重表面质量和电阻稳定性的系统方法来实现石墨导电复合:
1. 根据应用选择石墨牌号
| 石墨型 | 主要特点 | 最适合 |
|---|---|---|
| 天然鳞片石墨 | 导电性能好,性价比高 | 一般导电应用 |
| 膨胀石墨 | 渗透阈值更低,电导率更高 | 高性能、低负载应用 |
| 合成石墨 | 质量稳定,粒度受控 | 精密应用 |
| 微/纳米石墨混合物 | 表面质量+导电率 | 表面光滑,零件可见 |
微米和纳米石墨混合物可以创建多级结构,提供导电性和表面质量。微米石墨和纳米石墨的比例为 1:1,即使在具有挑战性的条件下,涂层也能表现出最小的电阻,同时保持稳定的电导率。
2. 分散质量——表面质量的关键
不良的石墨分散会产生团聚体,表现为表面缺陷并降低电导率。 DEYU 确保:
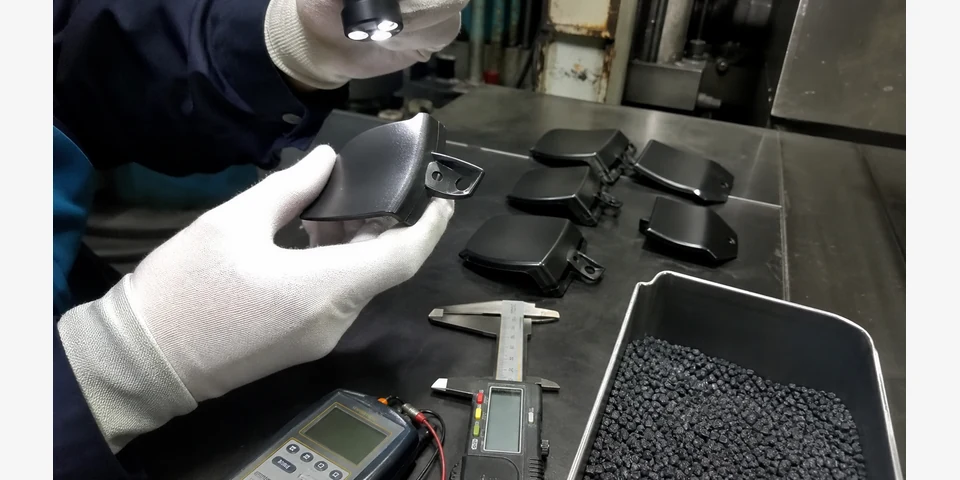
将石墨剥离成薄片的最佳复合剪切
增容剂或表面处理以改善聚合物-填料相互作用
控制混合时间和温度以防止血小板损伤
通过显微镜和电阻率测绘验证分散
3. 负载优化 — 平衡电导率和性能
DEYU 确定实现目标电阻率所需的最小石墨添加量,同时保持:
表面质量(光滑度、光泽度)
机械性能(冲击强度、柔韧性)
加工性能(流动、模具填充)
成本效益
4. 协同混合系统
石墨可以与其他填料结合以增强性能。研究表明,含有石墨和炭黑的混合体系可以实现比单独使用任一填料低得多的电阻率——含有 30 wt% 大石墨颗粒和 15 wt% 炭黑的混合体系表现出 0.027 Ω·cm 的电阻率,而单独使用 45 wt% 炭黑的电阻率为 0.406 Ω·cm。这种协同效应可以降低总填料添加量,同时实现卓越的导电性。
参考产品数据 — 石墨导电改性材料
下表提供了不同基础树脂的石墨填充导电改性材料的参考数据。所有的值都是有方向性的。
| 性能项目 | DGK-ABS-G(一般) | DGK-POM-G(磨损) | DGK-PP-G(性价比高) | DGK-PC-G(表面质量) |
|---|---|---|---|---|
| 基体树脂 | ABS | POM | PP | PC |
| 石墨装载 | 15–25% | 12–20% | 20–30% | 15–25% |
| 加工方式 | 注塑成型 | 注塑成型 | 注塑、挤出 | 注塑成型 |
| 表面电阻率(Ω/sq) | 10³ – 10⁵ | 10⁴ – 10⁶ | 10⁵ – 10⁸ | 10³ – 10⁵ |
| 体积电阻率(Ω·cm) | 10³ – 10⁵ | 10⁴ – 10⁶ | 10⁵ – 10⁸ | 10³ – 10⁵ |
| 表面光泽度 (60°) | 35–50 | 25–40 | 20–35 | 40–60 |
| 表面粗糙度(Ra,μm) | 0.3–0.6 | 0.4–0.8 | 0.5–1.0 | 0.2–0.5 |
| 导热系数(W/m·K) | 5–15 | 5–15 | 5–20 | 5–15 |
| 密度(g/cm³) | 1.15–1.25 | 1.45–1.55 | 1.05–1.15 | 1.25–1.40 |
| MFR (g/10最小值) | 5–15 | 4–12 | 3–10 | 5–15 |
| 拉伸强度(MPa) | 35–50 | 50–65 | 22–28 | 50–65 |
| 弯曲模量 (MPa) | 4,000–6,000 | 4,500–6,500 | 1,500–2,500 | 5,000–7,000 |
| 缺口冲击力 (kJ/m²) | 4–8 | 4–6 | 3–5 | 5–8 |
| 摩擦系数 | 低-中度 | 非常低 | 缓和 | 低-中度 |
| HDT @ 1.82 MPa (°C) | 85–100 | 100–120 | 95–110 | 120–140 |
| 典型应用 | 电子外壳、可见部件 | 齿轮、轴承、滑动导轨 | ESD 托盘、包装 | 优质外壳、显示器 |
客户调试/验证场景
背景:A 优质电子显示器外壳制造商使用炭黑填充的 ABS 改性材料来保护 ESD。该材料满足电阻率要求 (10⁶–10⁸ Ω/sq),但导致两个问题:(1) 表面质量问题 — 炭黑产生可见的表面缺陷,光泽度降低到低于客户的审美标准;(2) 高温下电阻率不一致 — 外壳用于温度变化适中的应用 (20–60°C),电阻率漂移了近一个数量级,导致间歇性 ESD 故障。
问题分析:
| 问题 | 根本原因 | 影响 |
|---|---|---|
| 表面缺陷 | 炭黑团聚体产生粗糙的质地 | 12% 审美废品率 |
| 光泽度太低 | 炭黑添加量 (15%) 降低表面光泽 | 不符合客户规格(60° 时光泽度 < 40) |
| 电阻率随温度的漂移 | 炭黑网络对热膨胀敏感 | 电阻率: 20°C 处的 10⁷ Ω/sq → 60°C 处的 10⁸ Ω/sq |
试验结构:
| 范围 | 数值 |
|---|---|
| 试用数量 | 500 外壳(5 成型周期) |
| 月产量 | 100,000外壳 |
| 现有审美拒绝率 | 12% |
| 目标表面电阻率 | 10⁶ – 10⁸ Ω/sq(在 20 – 60°C 上稳定) |
| 目标表面光泽度 (60°) | > 45 |
DEYU 干预:
填料更换 — 从炭黑改为石墨填充 ABS (DGK-ABS-G)
石墨等级优化 — 精选细鳞片石墨,粒度可控,可提高表面质量
分散优化——调整复合参数以实现均匀的血小板分布
负载优化 — 优化石墨负载 (20%) 以实现目标电阻率,同时对表面质量的影响最小
验证数据表(客户内部试用结构):
| 范围 | 现有材料 (CB-ABS) | DEYU 材质 (DGK-ABS-G) | 改进方向 |
|---|---|---|---|
| 表面电阻率 @ 20°C (Ω/sq) | 5×10⁷ | 3×10⁷ | 稳定的 |
| 表面电阻率 @ 60°C (Ω/sq) | 8×10⁸ | 4×10⁷ | 稳定(无漂移) |
| 电阻率漂移 (20°C → 60°C) | 16×增加 | 1.3×增加 | 被淘汰 |
| 表面光泽度 (60°) | 32 | 52 | 改进 |
| 表面粗糙度(Ra,μm) | 0.8 | 0.35 | 改进 |
| 审美拒绝率 | 12% | 2.5% | 减少 |
| 成型废品率 | 5% | 3.5% | 减少 |
| 总体通过率 | 83% | 94% | 改进 |
结果解读:
现有材料分析:炭黑填充的 ABS 实现了目标电阻率,但表面质量付出了巨大代价。炭黑附聚物会产生可见的表面缺陷并降低光泽度。电阻率随温度的漂移是由热膨胀破坏炭黑网络引起的——炭黑聚集体之间的点对点接触对温度引起的体积变化敏感。
DEYU 石墨解决方案:石墨填充的 ABS (DGK-ABS-G) 在整个温度范围内提供稳定的电阻率。石墨的片晶几何形状产生的面对面接触对热膨胀的敏感度低于炭黑的点对点接触。细片状石墨在适当分散后会平铺在表面上,从而形成更光滑、光泽度更高的表面。
德宇塑料的贡献:DEYU 提供了解决表面质量和电阻率稳定性的综合解决方案:(1) 选择针对表面质量进行优化的细鳞片石墨等级,(2) 优化分散以消除团聚体并最大化片晶排列,以及 (3) 负载优化以实现目标电阻率,同时保持表面美观。
后续步骤:对所有外壳型号进行全面生产验证。 DEYU 可以提供持续的技术支持和过程中表面质量监控协议。
结果解读——石墨选择框架
基于上述分析和场景,DEYU推荐以下石墨导电改性材料选择框架:
步骤 1 — 定义应用程序优先级:
| 优先事项 | 推荐方法 | 为什么选择石墨 |
|---|---|---|
| 表面质量至关重要 | 细鳞片石墨,优化分散 | 血小板平放,形成光滑的表面 |
| 电阻率稳定性至关重要 | 膨胀石墨或高长径比石墨 | 面对面接触可抵抗热破坏 |
| 耐磨+导电 | POM 或 PA 中的石墨 | 润滑性可减少摩擦,同时提供导电性 |
| 热管理+传导 | 任何基础树脂中的石墨 | 石墨具有卓越的导热性(高达 30 W/m·K) |
| 对成本敏感的电导率 | PP 或 PE 中的石墨 | 成本比碳纤维低,与炭黑竞争 |
步骤 2 — 根据要求选择石墨类型:
| 要求 | 推荐石墨类型 |
|---|---|
| 表面质量、可见部件 | 细鳞片石墨 (< 20 µm) |
| 高电导率、低负载 | 膨胀石墨 |
| 品质稳定、精准 | 合成石墨 |
| 润滑性+导电性 | 天然鳞片石墨 |
步骤 3 — 优化加载:
从达到目标电阻率的最小负载开始
对于表面关键型应用,在稍高的负载下使用更细的石墨等级
对于磨损应用,平衡石墨负载与磨损添加剂的要求
考虑混合系统(石墨+炭黑)以协同提高电导率
步骤 4 — 确保良好的分散性:
使用足够的复合剪切力将石墨剥离成薄片
考虑表面处理以改善聚合物与填料的相互作用
通过显微镜和表面粗糙度测量验证分散质量
步骤 5 — 验证表面质量和电阻率稳定性:
测量生产零件的表面光泽度 (60°) 和粗糙度 (Ra)
测试极端工作温度下的电阻率
根据客户规格验证表面外观
石墨导电塑料的优点
| 优势 | 解释 |
|---|---|
| 卓越的表面质量 | 片状几何形状可产生比炭黑或碳纤维更光滑的表面 |
| 电阻率稳定 | 面对面接触对热应力和机械应力不太敏感 |
| 润滑性 | 石墨的层状结构减少了运动部件的摩擦和磨损 |
| 高导热率 | 高达 30 W/m·K — 优于炭黑和大多数其他碳填料 |
| 良好的化学稳定性 | 石墨具有惰性并与大多数聚合物体系相容 |
| 低密度 | 密度低于金属基导电填料 |
| 性价比高 | 比碳纤维或CNT便宜,与炭黑竞争 |
| 永久导电 | 不会迁移或洗掉(与离子抗静电剂不同) |
| 不受湿度影响 | 电导率不受湿度变化影响 |
| 工艺灵活性 | 适用于注塑、挤出和压缩成型 |
石墨导电塑料的局限性
| 局限性 | 解释 | 减轻 |
|---|---|---|
| 需要更高的负载 | 通常 15–30% 添加量可实现目标电导率,高于炭黑或 CNT | 使用膨胀石墨或混合系统来减少负载 |
| 机械加固有限 | 石墨不能提供与碳纤维相同的强度增强 | 考虑将混合系统(石墨+碳纤维)用于结构应用 |
| 高负载时的脆性 | 高石墨含量会降低冲击强度 | 使用抗冲改性剂;优化加载 |
| 高负载下的孔隙率 | 高石墨含量会产生孔隙 | 通过处理优化平衡负载 |
| 各向异性特性 | 电导率可能随填料方向的不同而变化 | 考虑零件几何形状和流动方向 |
| 分散挑战 | 石墨很难均匀分散 | 使用表面处理;优化复合 |
| 仅深色 | 石墨产生深灰色至黑色 | 颜色选择有限;考虑涂料的颜色要求 |
合适的应用 - 石墨导电塑料
| 应用 | 推荐基础树脂 | 为什么选择石墨 |
|---|---|---|
| 电子外壳(可见) | ABS, PC | 表面质量好,电阻率稳定 |
| 齿轮、轴承、滑动导轨 | POM | 润滑性+导电性+耐磨性 |
| 洁净室固定装置 | ABS, PC | 低颗粒产生,表面光滑 |
| EMI屏蔽罩 | ABS, PC, PA | 电导率+表面质量 |
| 热管理组件 | PP, PA, PC | 高导热+导电 |
| 汽车内饰ESD零件 | PP, ABS | 表面质量+静电耗散 |
| 精密机械零部件 | POM | 尺寸稳定性+润滑性+导电性 |
| 导电滚轮、导电轮 | TPU, PP | 表面质量+耐磨性 |
| 医疗设备外壳 | PC, ABS | 表面光滑、电阻率稳定、生物相容性 |
| 显示器外壳、高级电子产品 | PC, ABS | 表面美观+ESD保护 |
买家在选择石墨改性材料时应提供什么
要获得精确的石墨改性材料推荐,买家应提供:
目标电阻率 — 具有测试标准的表面或体积电阻率范围(Ω/sq 或 Ω·cm)
表面质量要求——光泽度目标、粗糙度极限、可见缺陷容限
应用描述——这是什么部分以及它的作用是什么?
零件图 - 几何形状、壁厚、浇口位置、关键表面
加工方式——注塑、挤出、压塑
机械要求——拉伸强度、冲击强度、耐磨性
热要求——连续使用温度、热循环范围
润滑/磨损要求 - 如果零件涉及滑动接触
环境条件——温度范围、化学品暴露、湿度
产量——年或月数量
颜色要求——深灰色/黑色可以接受,还是需要浅色?
DEYU 可以支持:
根据表面质量和导电率要求选择石墨牌号
对目标电阻率进行负载优化并保留特性
分散优化以实现一致的表面质量
混合系统开发(石墨+炭黑或石墨+碳纤维)
小批量验证和流程优化支持
结论
石墨在塑料导电填料中占有独特的地位。虽然它需要比炭黑或碳纤维更高的添加量才能达到相同的电导率,但它具有独特的优势,使其成为许多应用的最佳选择。
要点:
表面质量是石墨的最大优势——片晶几何形状比炭黑或碳纤维替代品创造出更光滑的表面和更高的光泽度
电阻率稳定性——与炭黑的点对点接触相比,面对面的片状接触对热和机械应力的敏感度较低,可在温度变化范围内提供稳定的电阻率
润滑性——石墨的层状结构减少了摩擦和磨损,使其成为移动导电部件(齿轮、轴承、滑动导轨)的首选填料
导热性 — 石墨提供卓越的导热性(高达 30 W/m·K),对于需要电气和热管理的应用非常有价值
混合系统提供协同作用——将石墨与炭黑相结合可以实现比单独使用任一填料显着降低的电阻率,从而实现更低的总负载和更好的性能平衡
并非适合所有应用 - 对于需要最大机械增强或尽可能最低负载的应用,碳纤维或 CNT 可能更合适
DEYU 提供涵盖 ABS、POM、PP、PC 和其他基础树脂的全系列石墨导电改性材料,具有优化的负载、分散控制和表面质量保证,适用于注重外观和稳定性能的应用。