用于防静电包装的挤出导电 PP:片材、周转箱和 ABA 共挤导轨
挤出级导电PP包装在通过模具拉伸后必须保持稳定的ESD放电、光滑的片材外观和足够的冲击强度。本指南解释了材料选择、ABA 共挤和真实的周转箱。
买家兼工艺工程师 FAQ
用于防静电包装的挤出导电 PP:片材、周转箱和 ABA 共挤导轨
DGK-PP DD3R1可以用于挤压防静电包装吗?
是的。它定位于挤出和注射导电PP应用,例如中空板、周转箱、托盘和载带,但必须在实际挤出部件上检查最终电阻。
为什么导电PP挤出会出现电阻波动?
挤出拉伸熔体并可以使导电炭黑沿流动方向定向。如果导电网络被拉开,横向电阻就会上升,批次偏差就会变大。
买家应该使用单层挤出还是ABA共挤?
单层挤出更简单,适合早期试验或统一的ESD要求。 ABA共挤更适合成本优化,因为导电PP主要用于表面层。
如果 DGK-PP DD3R1 未列出,则链接哪个产品页面?
网站上不存在确切的 DD3R1 页面,因此最接近的现有参考是 DGK-PP DD4-5A-JC 导电 PP。 DEYU可根据包装挤出要求调整配方。
导电PP防静电包装的市场需求
随着电子元件向更高集成度和更高灵敏度发展,静电放电成为隐藏产品故障的更大来源。在电子制造和组装中,与静电相关的故障往往被视为主要风险项目,防静电包装成为整个产品保护链的一部分,而不仅仅是一个配件。
聚丙烯对于包装很有吸引力,因为它重量轻、耐化学腐蚀且成本效益高。标准PP是一种优良的绝缘体,具有非常高的体积电阻率,因此当托盘、周转箱、中空板和载带需要永久ESD控制时,必须用导电炭黑或其他导电填料对其进行改性。
本文中的源牌号是DGK-PP DD3R1,是用于防静电封装的挤出级导电PP方向。由于该网站目前没有确切的 DGK-PP DD3R1 产品页面,因此单体内部链接使用最接近的现有导电 PP 参考: DGK-PP DD4-5A-JC 导电 PP 颗粒.
挤压挑战:渗滤网络和表面质量
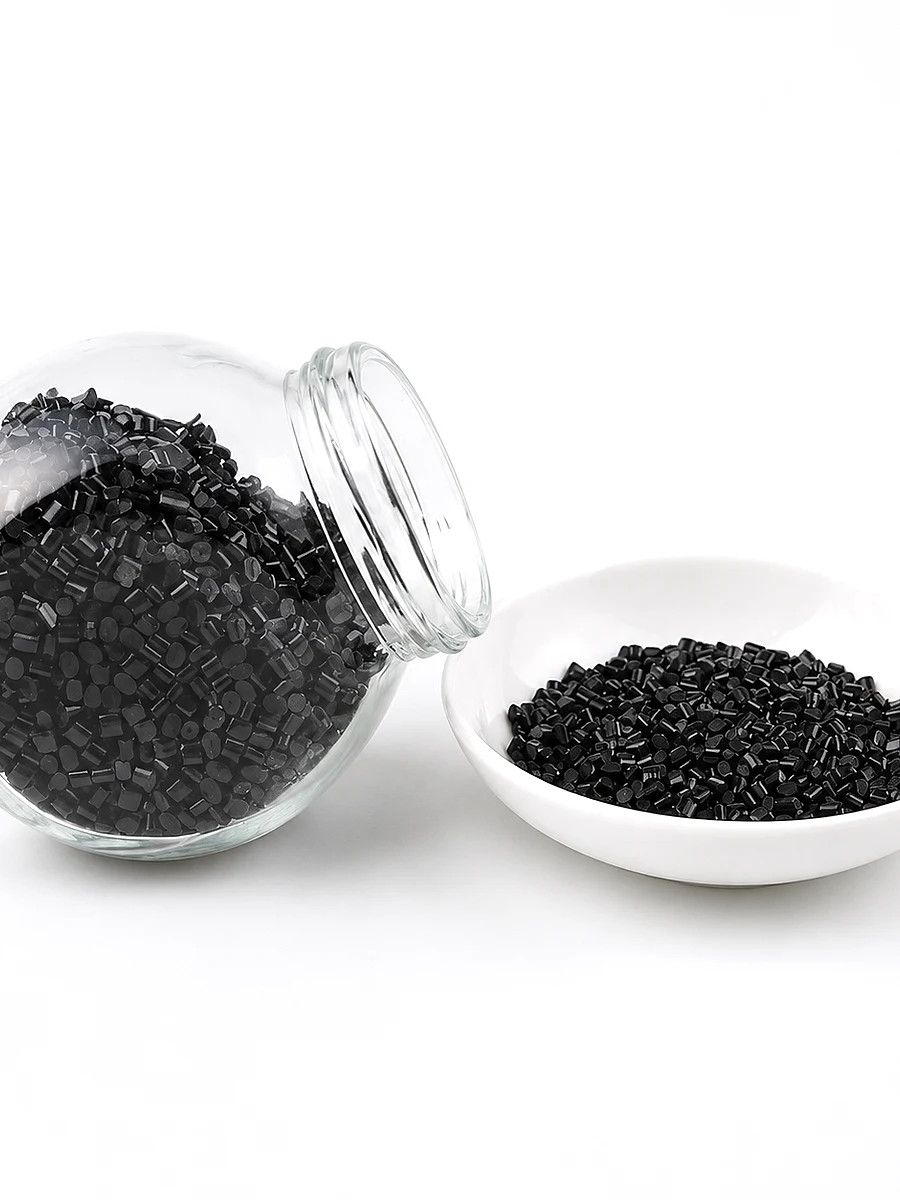
导电塑料依赖于导电填料形成的渗滤网络。在挤出过程中,熔体在模头处受到强烈拉伸。填料可以沿流动方向定向,并且导电网络可以部分破坏。实际症状是各向异性阻力:纵向阻力可能会消失,而横向阻力会上升。
分散同样重要。如果导电填料分散不好,挤出片材可能会出现麻点、小晶体点或粗糙的表面缺陷。对于接触电子部件的载带、托盘和包装表面,这些缺陷会直接导致废品。
DGK-PP DD3R1 是针对这些挤出风险而设计的,将导电炭黑分散控制与 PP 基体改性相结合。目标不仅是颗粒的低阻力值,而且是片材挤出和拉伸后稳定的阻力和干净的外观。
材质方案:DGK-PP DD3R1 导电 PP
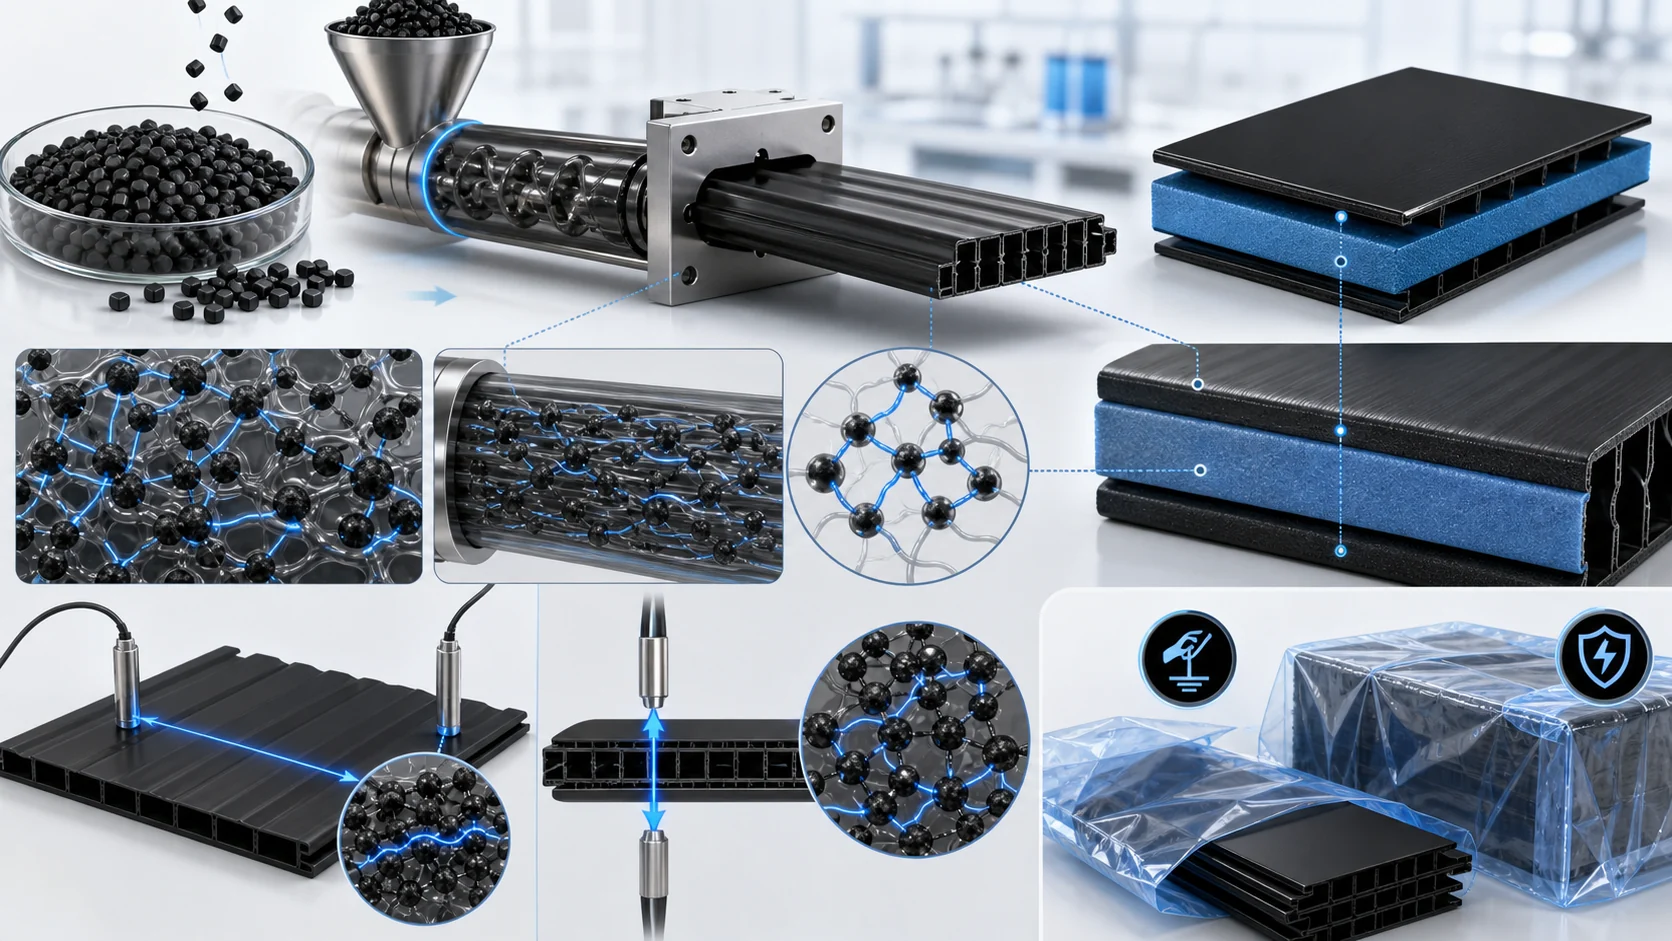
DGK-PP DD3R1 是一种黑色导电 PP 改性材料,专为挤出和注射加工而开发。它采用经过高纯度导电炭黑改性的高刚性 PP 底座,旨在实现耐用的 ESD 行为和平衡的机械性能。
10^5 ohm 表面电阻将材料置于受控的静电耗散至导电包装范围内,以实现安全放电。 3.5 g/10 min 的熔体流动速率比仅高流动注射等级更适合挤出加工。 21 MPa 的拉伸强度和 60% 的伸长率有助于包装产品经受搬运、堆放和周转使用。
| 性能项目 | 测试数据 | 单位 |
|---|---|---|
| 表面电阻 | 10^5 | ohm |
| 拉伸强度 | 21 | MPa |
| 断裂伸长率 | 60 | % |
| 弯曲强度 | 28.2 | MPa |
| 弯曲模量 | 968.1 | MPa |
| 23 C 夏比缺口冲击强度 | 17.8 | kJ/m2 |
| 悬臂梁缺口冲击强度 23 C | 19 | kJ/m2 |
| 230 C / 2.16 kg 时的熔体流动速率 | 3.5 | g/10 分钟 |
| 0.45 MPa处的热变形温度 | 81 | C |
| 密度 | 1.046 | g/cm3 |
| 易燃 | HB (UL-94) | 等级 |
工艺路线:单层挤出和ABA共挤
单层挤出采用导电PP贯穿整面墙。该方法简单、易于试验,适用于片材各部分必须具有相似电导率或产量不是很大的情况。
三层ABA共挤在A表面层使用导电PP,在B核心层使用高强度PP。这使得 ESD 功能保持在表面,而核心则提供机械支撑。在规模化生产中,仅在表层使用导电材料即可降低材料成本20-30%左右。
ABA 生产必须与螺杆转速、加热曲线、层流量和牵引比相匹配。如果层粘度和流速不平衡,片材可能会出现层不稳定、分层或厚度不均匀的情况。
| 路线 | 材料结构 | 优点 | 局限性 |
|---|---|---|---|
| 单层挤出 | 所有层均使用导电PP | 工艺简单,设备要求低,ESD行为统一 | 由于全墙采用导电改性PP,材料成本较高 |
| ABA 三层共挤 | 层使用导电PP; B层采用高强度PP | 导电表面,结构更强,材料成本降低约20-30% | 需要层流匹配和稳定的共挤设置 |
| 层 | 推荐材质 | 功能 |
|---|---|---|
| 皮层 | DGK-PP DD3R1导电PP或最接近的现有导电PP方向 | 提供防静电表面功能和受控ESD放电 |
| B核心层 | 高强度 PP 扁丝等级,例如 HP500N 或类似材料 | 提供刚度、拉伸强度、冲击支撑和成本控制 |
| 皮层 | DGK-PP DD3R1导电PP或最接近的现有导电PP方向 | 确保托盘、盒子和中空板的两侧 ESD 安全 |
客户案例:电子元件防静电周转箱
华东地区的A制造商为半导体封装厂的SMT提供了ESD周转箱。之前进口的导电PP成本高,交货期长。客户需要10^4-10^5 ohm周围的表面电阻,良好的反复跌落和堆叠的抗冲击性,以及光滑的表面,无凹坑,这样精密部件就不会被划伤。
客户选择DGK-PP DD3R1,采用单层挤出生产中空板周转箱。在80 C干燥3小时和190-200 C挤出的初始过程中,片材出现轻微的表面麻点,电阻在10^5和10^6 ohm之间波动。一些批次超出了规格。
DEYU和客户调整了干燥、料筒温度、口模温度和牵引匹配。在90 C干燥4-5小时后,将料筒温度升至210-225 C,将模具设置在80 C附近,控制拉伸比在3-5倍左右,电阻稳定在10^5 ohm附近,表面麻点被消除。
外观合格率从82%提高到98%以上。 10从1.5米上跌落后,盒子通过了多次跌落测试,没有破裂。与进口材料相比,材料成本下降约25%,交货周期从6周缩短至2周。
| 范围 | 初始设定 | 优化设置 | 原因 |
|---|---|---|---|
| 干燥温度 | 80 C | 90 C | 干燥温度越高,水分去除得越彻底 |
| 干燥时间 | 3小时 | 4-5小时 | 较长时间的干燥可减少晶点和表面麻点 |
| 料筒挤出温度 | 190-200 C | 210-225 C | 较高的熔体温度可改善流动性和填料分散性 |
| 模具温度 | 70 C | 80 C | 较高的模具温度可改善表面光泽和外观 |
| 物品 | 优化前 | 优化后 |
|---|---|---|
| 表面电阻 | 10^5-10^6 ohm 波动,部分批次超出目标 | 稳定在10^5 ohm附近 |
| 批次间电阻变化 | 不稳定且难以批准 | 在 +/-0.5 数量级内 |
| 表面麻点 | 可见的麻点和小点 | 经过干燥和温度调节后解决 |
| 外观合格率 | 82% | 以上98% |
| 跌落测试结果 | 反复周转使用不稳定 | 10从1.5米上跌落后无裂纹 |
| 材料成本与进口导电PP | 导入基线 | 关于25%较低 |
| 交货周期 | 6周 | 2周 |
挤压生产工艺流程总结
对于导电 PP 挤出,干燥不应被视为次要步骤。水分会产生气泡、凹坑和不稳定的外观。 A 90 C 4-5 小时干燥窗口是 DD3R1 型导电 PP 的实用起点。
挤出温度应足够高,以实现稳定的熔体流动和填料分散,但又不能太高以致导致导电系统降解。螺杆速度和牵引速度应匹配,以避免导电网络过度拉伸。
长时间停机前,用纯 PP 净化机器,而不是将导电 PP 留在机筒中。导电炭黑系统可能会在长时间停留期间烧焦,并在下一次生产运行中产生黑色斑点。
| 流程项目 | 推荐设置 | 目的 |
|---|---|---|
| 烘干 | 90 C x 4-5 小时 | 去除水分并避免出现麻点或晶点 |
| 料筒温度 | 210-225 C | 平衡熔体流动和导电网络完整性 |
| 模具温度 | 80 C左右 | 提高板材表面质量 |
| 拉伸比 | 控制在3-5次左右 | 避免断网过多、阻力增大 |
| 线路匹配 | 匹配螺杆转速和牵引速度 | 减少纵向/横向阻力各向异性 |
| 关闭 | 长时间停止前用纯 PP 进行净化 | 防止导电炭黑降解或炭化 |
结论
挤出级导电PP在防静电包装方面具有很强的应用潜力。 DGK-PP DD3R1 为 10^5 ohm 提供稳定的阻力、可用的机械强度以及适合中空板材、托盘、周转箱和载带挤出的流动窗口。
真实的生产案例表明,材料选择和过程控制必须协同工作。干燥、料筒温度、模头温度和拉伸比直接影响麻点、电阻波动和最终批准。 ABA 共挤为大容量包装提供了进一步的成本途径,同时保留了 ESD 的表面功能。