导电 ABS 模制组件的客户试用验证方法
通过试片测试的 导电 ABS 改性材料在真正的模制外壳上仍然可能会失败。试验必须验证实际零件,而不仅仅是材料表。
传导 ABS 验证 FAQ
导电 ABS 模制组件的客户试用验证方法
为什么试片数据不足以进行导电 ABS 鉴定?
导电填料在注射过程中定向,壁厚、浇口位置和流动长度会改变电阻网络。 A 试片可以通过,而薄壁或流动端部分则失效。
应使用多少个测量位置?
每个组件至少使用五个位置:浇口、中心、流动端、薄壁部分以及拐角或边缘。复杂的零件可能需要更多的点。
哪种产品与此验证示例最相关?
最近的现有公共产品页面是 DGK-ABS KJD678R-BZ。如果最终目标需要不同的电阻范围,DEYU 可以推荐类似的导电 ABS 路线,而不是创建不必要的新产品页面。
试验期间应记录哪些数据?
记录成型参数、调节条件、所有电阻读数、机械测试结果、缺陷类别和废品率。如果没有这些记录,就很难将材料问题与成型或零件设计问题分开。
背景/问题
当导电 ABS 改性材料从材料数据表转移到生产组件时,这种过渡很少是无缝的。工程师经常会遇到规格与现实之间的差距:通过标准板实验室测试的材料可能无法用于生产零件。在 2 mm 铭牌上测量 10^4 ohm-cm 的相同改性材料可以在模制外壳的薄壁部分上读取 10^7 ohm-cm。
产品鉴定是任何 ESD 控制计划的重要组成部分。根据 ANSI/ESD S20.20, 资格测试可以由组织本身或通过独立实验室评估进行。然而,标准材料数据表和牌匾测试并不能预测实际注塑零件的 ESD 性能。
核心问题是如何设计和执行导电 ABS 模制组件的客户试验验证协议,为资格决策提供可靠、可操作的数据。在此示例中,最相关的现有公共材料参考是 DGK-ABS KJD678R-BZ;如果最终要求不是完全相同的等级,DEYU应该选择类似的路线而不是创建重复的产品页面。
技术难度/为什么导电 ABS 组件需要严格验证
注塑成型导电 ABS 部件的电气特性不均匀。有几个因素会导致整个零件的电阻率变化:
模制板可能不够平坦,无法确保良好的电极接触,并且碳或纤维负载的聚合物并不总是均匀的。需要一些试用时间来了解导电 ABS 改性材料在特定应用中的工作原理。
完整的客户试验验证必须同时解决电气性能、机械完整性和制造效率。
| 因素 | 对电阻率的影响 |
|---|---|
| 填料方向 | 导电填料在注射过程中沿流动方向排列 |
| 皮芯结构 | 快速冷却的表层通常具有比核心更高的电阻率 |
| 登机口位置 | 栅极区域通常显示出最低的电阻率 |
| 流程长度 | 流动端区域显示出最高的电阻率 |
| 壁厚 | 薄壁部分产生更高的剪切力,增加电阻率 |
| 方面 | 测量什么 | 为什么它很重要 |
|---|---|---|
| 电气性能 | 表面电阻率、体积电阻率、静电衰减 | 验证 ESD 保护符合规范 |
| 机械完整性 | 拉伸、弯曲、冲击、尺寸稳定性 | 确保零件在组装和维修中完好无损 |
| 制造效率 | 废品率、周期时间、缺陷类型 | 决定商业可行性 |
DEYU 材料方向 - 试验验证协议
DEYU 建议针对导电 ABS 模制组件采用结构化四阶段试验验证协议。该协议遵循 ANSI/ESD S20.20 和 ANSI/ESD STM11.11,同时适应三维注塑零件的实际情况。
1阶段:审前准备
定义验收标准,准备设备和材料,然后在电气测试之前将样品在 23°C 和 12% 相对湿度下调节至少 48 小时。
| 标准 | 典型要求 | 参考 |
|---|---|---|
| 表面电阻率目标 | <10^6 ohm-sq(导电)或 10^6-10^9 ohm-sq(耗散) | 根据 ESD 控制程序 |
| 测试方法 | ANSI/ESD STM11.11(同心环探头) | ESD 协会 |
| 测量地点 | 每个组件的最小 5 位置 | DEYU推荐 |
| 样品数量 | 每个试验批次的最少 5-10 成分 | DEYU推荐 |
| 机械目标 | 每个零件图(拉伸、弯曲、冲击) | 客户规格 |
| 物品 | 规格 | 来源 |
|---|---|---|
| 表面电阻仪 | 范围 10^3-10^12 ohm | ANSI/ESD STM11.11 |
| 同心环探头 | 根据 STM11.11 配置 | ESD 协会 |
| 受控环境室 | 23°C, 12% RH | ANSI/ESD STM11.11 |
| 拉伸/弯曲测试设备 | 符合 ASTM/GB 标准 | ASTM/GB标准 |
| 材料 | DEYU 导电 ABS 指定等级 | DEYU 物料确认 |
2阶段:生产规模试验执行
在生产条件下而非实验室条件下进行试验。记录干燥、熔体温度、模具温度、注射速度、保压压力、循环时间和缺陷记录。
| 范围 | 导电 ABS 的典型范围 | 参考 |
|---|---|---|
| 干燥温度 | 80-100°C 取决于等级 | DEYU 数据表 |
| 干燥时间 | 3-4小时 | DEYU 数据表 |
| 熔融温度 | 220-260°C 取决于等级 | DEYU 数据表 |
| 模具温度 | 50-90°C 取决于等级 | DEYU 数据表 |
| 注射速度 | 中等,有个人资料 | DEYU推荐 |
| 保压压力 | 40-70 MPa | DEYU推荐 |
| 范围 | 推荐 | 基本原理 |
|---|---|---|
| 热身镜头 | 20-50 | 稳定热条件 |
| 试用样品数量 | 50-100组件 | 足以进行电气和机械测试 |
| 拒绝追踪 | 所有组件 | 识别缺陷类型和比率 |
3 阶段:组件测试和数据收集
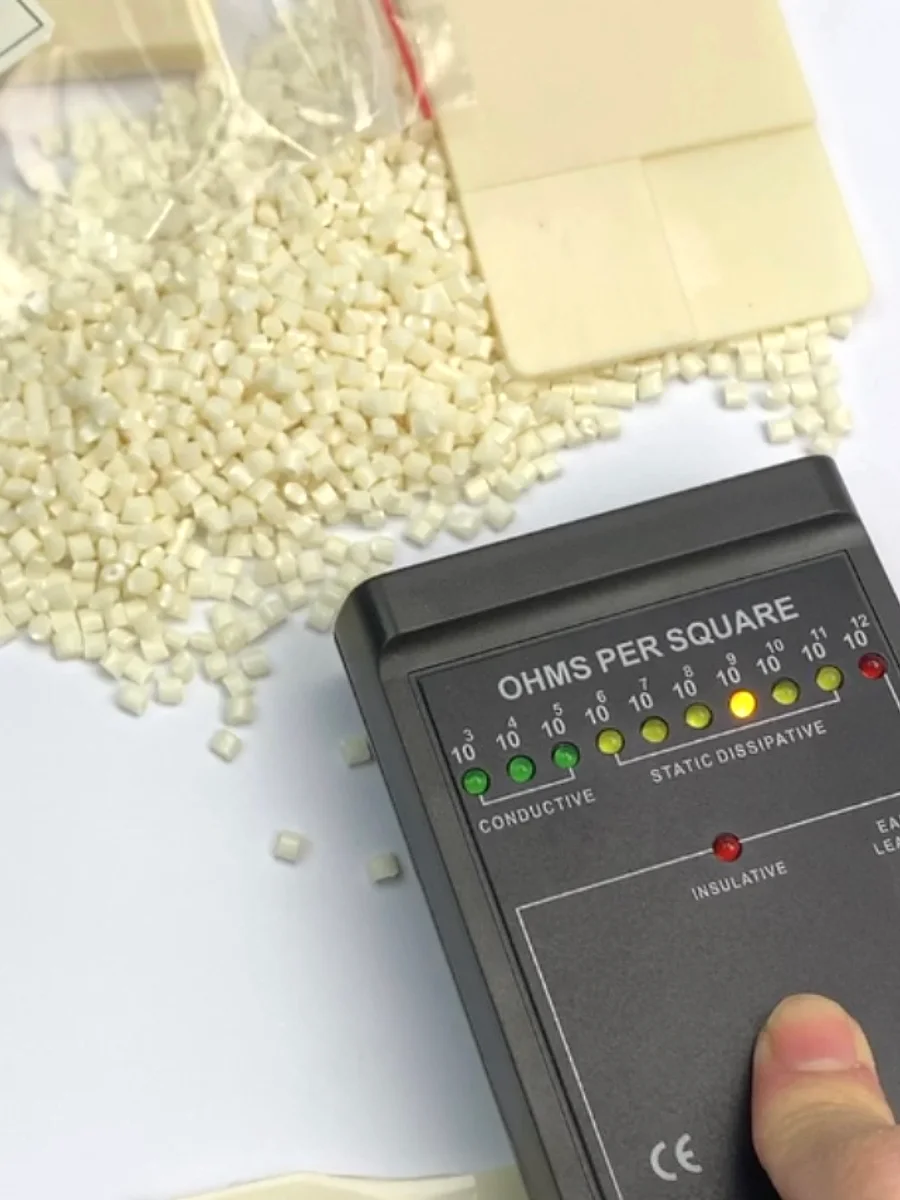
使用同心环形探头测量表面电阻。对于低于 10^6 ohm 的导电材料使用 10V,对于耗散材料使用 100V。使用10-60秒通电时间和3-5磅电极力。
| 地点 | 为什么在这里测量 |
|---|---|
| 门区 | 通常最低电阻率 - 建立基线 |
| 最大平坦区域的中心 | 标准位置 - 与试片数据相当 |
| 距浇口最远的流端 | 电阻率漂移的风险最高 |
| 薄壁型材 | 高剪切力导致填料定向 - 风险区域 |
| 角/边 | 应力集中点 - 可能影响电导率 |
| 测试 | 方法 | 典型目标 | 来源 |
|---|---|---|---|
| 拉伸强度 | ASTM D638 / GB/T1040 | 每个等级的数据表 | ASTM D638 / GB/T1040 |
| 弯曲模量 | ASTM D790 / GB/T9341 | 每个等级的数据表 | ASTM D790 / GB/T9341 |
| 冲击强度 | ASTM D256 / GB/T1843 | 每个等级的数据表 | ASTM D256 / GB/T1843 |
| 尺寸测量 | CMM或光学 | 每个零件图 | 零件图/CMM报告 |
| 缺陷类别 | 典型原因 | 与材料/工艺的联系 |
|---|---|---|
| 化妆品废品 | 流痕、银纹、缩痕 | 流动不稳定、潮湿、冷却 |
| 电阻率故障 | 超过电阻率规格的零件 | 填料取向、剪切、分散 |
| 尺寸故障 | 翘曲、收缩超差 | 冷却、填料定向 |
| 机械故障 | 开裂、脆性 | 加工引起的降解 |
阶段 4:数据分析和资格决策
在做出合格决定之前,分析每个测量位置、跨零件变异、批次一致性和最坏情况位置。
| 分析步骤 | 方法 | 验收标准 |
|---|---|---|
| 所有地点 | 将每次测量结果与目标进行比较 | 全部必须通过规范 |
| 跨部分变异 | 计算范围最大值-最小值 | <=1数量级 |
| 批次一致性 | 跨样本比较 | <=1数量级 |
| 最坏情况位置 | 确定电阻最高的位置 | 仍必须通过规范 |
| 观察 | 解释 | 建议采取的行动 |
|---|---|---|
| 所有位置均通过,变化 <1 顺序 | 填料分散性好;一致的成型 | 取得生产资格 |
| 浇口与流端变化 >1 阶数 | 填料沿流路方向 | 优化浇口布置或注射速度 |
| 薄壁截面失效 | 薄切片中的高剪切力 | 增加壁厚或调整熔体温度 |
| 批次间差异 | 材料或加工不一致 | 验证干燥、熔体温度、材料一致性 |
| 电气性能 | 机械性能 | 废品率 | 决定 |
|---|---|---|---|
| 经过 | 经过 | <=5% | 取得资格 |
| 经过 | 经过 | 5-10% | 通过流程优化获得资格 |
| 经过 | 边缘 | 任何 | 重新评估材料或重新设计 |
| 失败 | 任何 | 任何 | 不符合资格;选择替代方案 |
参考数据 - 试验验证模板
审判总结表
| 场地 | 入口 |
|---|---|
| 客户名称 | 电子制造商验证示例 |
| 元件名称/编号 | ESD-安全模制外壳 |
| 材质等级 | DGK-ABS KJD678R-BZ |
| 试用日期 | 客户生产规模试用 |
| 试用数量 | 100外壳 |
| 记录加工参数 | 是的 |
电阻率测量日志
| 样品ID | 位置 1 登机口 | 位置 2 中心 | 位置 3 流程末端 | 位置 4 薄壁 | 位置 5 角 | 通过/失败 |
|---|---|---|---|---|---|---|
| 001初始 | 5x10^4 | 8x10^4 | 4x10^5 | 3x10^6 | 6x10^5 | 失败 |
| 002优化 | 5x10^4 | 7x10^4 | 3x10^5 | 5x10^5 | 4x10^5 | 经过 |
| 生产目标 | <10^6 | <10^6 | <10^6 | <10^6 | <10^6 | 经过 |
废品率日志
| 缺陷类别 | 数数 | 百分比 |
|---|---|---|
| 化妆品废品 | 2 | 2% |
| 电阻率故障 | 1 | 1% |
| 尺寸故障 | 1 | 1% |
| 机械故障 | 0 | 0% |
| 全部的 | 4 | 4% |
客户调试/验证场景
验证场景:一家电子制造商使用 DEYU DGK-ABS KJD678R-BZ 开发了新的 ESD 安全外壳。初步试验显示 100% 电阻率在板上的合格率,但生产组件显示出不一致的结果。大约 15% 的外壳未通过薄壁部分的表面电阻率测试。
根本原因:1.2 mm 薄壁部分在填充过程中产生高剪切力,对齐炭黑填料并破坏导电网络。这是典型的试片与零件之间的间隙。
纠正措施将壁厚增加到 1.8 mm,调整注射速度曲线并将熔体温度提高 5°C。优化后,薄壁位置通过,资格判定由有条件转为合格。
此场景说明了为什么生产规模试验验证对于导电 ABS 组件至关重要。试片数据本身并不能预测薄壁电阻率失效;结构化协议确定了具体的故障位置并启用了有针对性的纠正措施。
试验方案
| 范围 | 细节 |
|---|---|
| 试用数量 | 100外壳 |
| 材料 | DGK-ABS KJD678R-BZ |
| 加工 | 注塑成型(生产条件) |
| 烘干 | 3-4 小时 80-90?C |
| 熔融温度 | 220-240?C |
| 模具温度 | 50-70?C |
| 目标表面电阻率 | <10^6 ohm-sq |
| 测试方法 | ANSI/ESD STM11.11 |
| 测量地点 | 每个外壳 5 |
初步试验结果
| 地点 | 范围 ohm-sq | 平均值 ohm-sq | 通过/失败 |
|---|---|---|---|
| 门 | 10^4-10^5 | 5x10^4 | 经过 |
| 中心 | 10^4-10^5 | 8x10^4 | 经过 |
| 流端 | 10^5-10^6 | 4x10^5 | 经过 |
| 薄壁 | 10^6-10^7 | 3x10^6 | 失败 |
| 角落 | 10^5-10^6 | 6x10^5 | 经过 |
纠正措施
| 行动 | 基本原理 |
|---|---|
| 壁厚从 1.2 mm 增加到 1.8 mm | 减少剪切和填料取向 |
| 调整注射速度曲线 | 减少薄截面的剪切力 |
| 熔体温度增加 5°C | 降低粘度,改善流动性 |
优化试验结果
| 地点 | 范围 ohm-sq | 平均值 ohm-sq | 通过/失败 |
|---|---|---|---|
| 门 | 10^4-10^5 | 5x10^4 | 经过 |
| 中心 | 10^4-10^5 | 7x10^4 | 经过 |
| 流端 | 10^5-10^6 | 3x10^5 | 经过 |
| 薄壁 | 10^5-10^6 | 5x10^5 | 经过 |
| 角落 | 10^5-10^6 | 4x10^5 | 经过 |
最终结果
| 公制 | 初步试验 | 优化试用 |
|---|---|---|
| 电阻率合格率 | 85% | 99% |
| 总废品率 | 12% | 4% |
| 资格决定 | 有条件的 | 取得资格 |
试验验证清单
预审
- 定义验收标准;选择至少五个测量位置;准备表面电阻计、同心环探头和环境室;根据 ANSI/ESD STM11.11 的条件样本;记录基线处理参数。
试用期间
- 运行20-50热身镜头;收集50-100试用组件;记录所有加工参数;按缺陷类别跟踪被拒绝的零件;测量所有指定位置的表面电阻率;如果需要,进行机械测试。
试验后分析
- 计算电阻率合格率;确定电阻最高的位置;计算跨部件和批次间的变异;计算总废品率和故障率;将结果与验收标准进行比较;记录资格决定。
买家应提供什么
- 零件图或3D模型
- 目标表面电阻率范围
- 测试方法如ANSI/ESD STM11.11, ASTM D257或GB/T1401-2002
- 建议的测量位置
- 可供试用的样品数量
- 当前加工参数
- 当前故障模式(如果有)
- 机械测试要求
- 月产量或年产量
- ANSI/ESD S20.20 或 IEC 61340-5-1 等监管要求
| 所需信息 | 为什么它很重要 |
|---|---|
| 零件图/3D模型 | 识别浇口位置、壁厚变化、流动长度 - 对于选择测量位置至关重要 |
| 目标表面电阻率范围 | 定义传导 (<10^6) 与耗散 (10^6-10^9) 要求 |
| 测试方法 | ANSI/ESD STM11.11, ASTM D257、GB/T1401-2002 或其他 |
| 测量地点 | 建议的测试位置 - DEYU 可以根据零件几何形状推荐 |
| 样品数量可供试用 | 确定结果的统计显着性 |
| 当前加工参数 | 熔体温度、模具温度、注射速度 - 优化基线 |
| 当前故障模式(如果有) | 帮助将测试重点放在风险领域 |
| 机械测试要求 | 拉伸、弯曲、冲击——如果资格要求的话 |
| 月/年产量 | 确定商业可行性和废品率目标 |
| 监管要求 | ESD 计划要求 (ANSI/ESD S20.20, IEC 61340-5-1) |
结论
导电 ABS 模制组件的客户试验验证需要一种结构化、数据驱动的方法,这远远超出了试片测试的范围。
DEYU 推荐的验证协议是定义验收标准和测量位置、准备设备、调节材料、执行生产规模试验、在至少五个位置测量表面电阻率、分析故障点或过度变化、优化处理、重新验证,然后使组件符合生产资格。
电子外壳试验的验证数据表明,该协议发现了试片测试遗漏的薄壁电阻率故障,并采取了纠正措施,将通过率从 85% 提高到 99%。对于导电 ABS 模制组件,整个部件可靠的 ESD 性能至关重要,客户试验验证是不可选择的。
DEYU可以提供小批量验证数量和试验方案指导。请联系 DEYU 的技术团队,获取零件图纸、性能要求和测量位置,以获得定制的验证协议。
| 方面 | 方法 | 验收标准 |
|---|---|---|
| 电气性能 | ANSI/ESD STM11.11 的多点表面电阻率 | 所有地点均通过规范 |
| 机械完整性 | 拉伸、弯曲、冲击测试 | 每个零件图纸要求 |
| 制造效率 | 废品率分析 | <=5% 废品总量(目标) |