导电 PVC 分级和薄膜加工解决方案
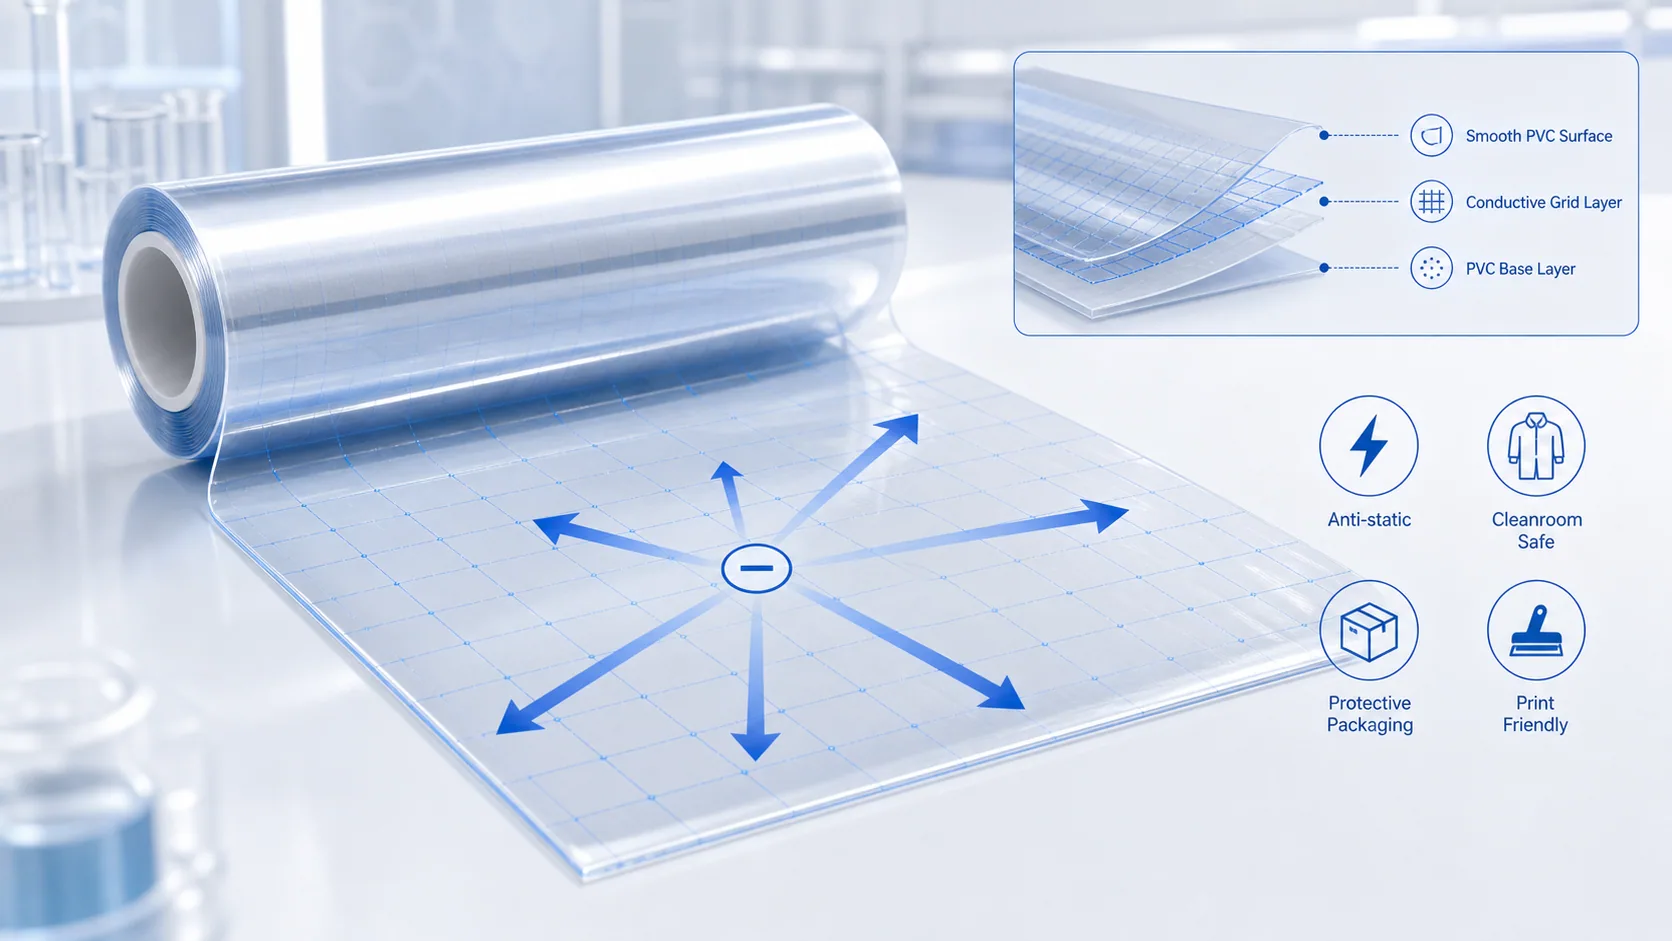
导电 PVC 材料从抗静电改性材料到用于软管、护套、地板和液流电池板的高导电性薄膜。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
有导电塑料要求的PVC可以用在哪里?
典型领域包括ESD托盘、电子外壳、固定装置、EMI零件和防静电物流零件。对于本文,DEYU 首先确认工作环境、壁厚、预期寿命以及导电 PVC、防静电 PVC 是否与零件几何形状匹配或需要配方调整。
PVC上“导电塑料”目标的主要性能指标有哪些?
重点关注表面电阻、体积电阻、分散均匀性、冲击强度和成型稳定性。买家应询问模制零件的数据,而不仅仅是颗粒数据,因为浇口位置、填料方向和厚度可能会改变最终值。
工程师在注塑或加工过程中应该注意什么?
对于 PVC,一个实用的起始窗口是 160-190°C 熔体;避免长时间停留。避免填充剂用量过多,控制熔接线并验证模制部件的电阻。最终参数应遵循零件厚度、浇口设计和实际机器。
哪些细节可以帮助DEYU更准确地推荐导电PVC、防静电PVC?
发送当前树脂或牌号、图纸或照片、壁厚、年数量、目标标准、失效模式和所需颜色。如果参考等级已通过一项测试但在生产中失败,请包括两个数据集。
如需精确推荐,请与 DEYU 分享零件图、基础树脂、目标性能、加工方法和测试标准。
在防静电地板、防静电软管、防爆电缆护套、液流电池双极板等应用中,聚氯乙烯(PVC)因其固有的阻燃性、耐化学性和成本优势,已成为导电/防静电塑料的重要基材。然而,PVC的导电改性范围极其广泛:从表面电阻率10⁶–10⁹ Ω/sq的抗静电级,到电导率高达35 S/cm(体积电阻率≈0.0286 Ω·cm)的超高导电薄膜。不同的等级对应着截然不同的填料系统、加工技术和成本。其中,一个长期存在的技术瓶颈是,当电导率超过10、S/cm时,材料会因填料用量过高而失去熔体流动性,无法挤出或压延成薄膜。本文从技术等级的角度,比较了三个典型等级 导电PVC – 抗静电级、导电级、超高电导薄膜级 – 重点关注如何在高电导率下保持加工性,推出0.2–0.7 mm厚度的商业化量产薄膜解决方案。本文部分数据引用自余姚市德宇塑料科技有限公司(以下简称“余姚市德宇塑料”)的检测报告和产业化案例。
PVC导电改性的技术基础:填料选择和渗滤行为
PVC是一种极性无定形聚合物,与非极性树脂相比,与碳基导电填料(炭黑、碳纤维、石墨烯、碳纳米管)具有更好的相容性。但PVC的热稳定性差,加工窗口窄(160–190°C),其分解产物HCl对设备有腐蚀性。因此,PVC的导电改性必须同时解决三个问题:构建导电网络、保护热稳定性和保持加工流动性。
PVC中三种主流碳基填料的性能差异显着:
导电炭黑:成本最低,但达到 10⁶–10⁸ Ω/sq 的表面电阻率需要 15–20 wt% 添加量。当进一步增加到25–30 wt%以追求更高的电导率时,熔体流动性急剧下降,使得薄膜挤出或压延变得不可能。
碳纤维(短切):添加10–15 wt%可降低10¹–10² Ω·cm的体积电阻率,但碳纤维的刚性导致熔体粘度高,薄膜表面粗糙,纤维取向导致导电各向异性。
碳纳米管/石墨烯:具有极高的长径比(CNT >1000)或径厚比(石墨烯>500),可以在3–8 wt%的低添加量下构建三维导电网络,实现10–40 S/cm的电导率。低填充量意味着熔体流动性损失较小,这使其成为唯一能够同时实现超高导电率(>10 S/cm)和薄膜成型(厚度<1 mm)的技术路径。
下表比较了每种填料在 PVC 中达到不同导电水平所需的典型添加量及其对加工性能的影响:
| 电导率水平 | 目标电阻率/电导率 | 推荐填料 | 加载中 | 熔体流动性(MFI、190°C/5kg) | 最小成型厚度 | 加工方式 |
|---|---|---|---|---|---|---|
| 防静电 | 10⁶–10⁹ Ω/sq | 导电炭黑 | 15–20重量% | 5–10 g/10min | 0.5 mm | 挤出/压延 |
| 导电 | 10¹–10⁴ Ω·cm | 碳纤维 | 10–15重量% | 2–5 g/10min | 1.0 mm | 挤出/注射 |
| 导电 | 10¹–10³ Ω·cm | 导电炭黑 | 25–30重量% | <0.5 g/10min | >3 mm | 仅注射 |
| 超高导电率 | >10 S/cm(胶片) | 碳纳米管/石墨烯 | 3–8重量% | 3–8 g/10min | 0.2 mm | 压延/挤出 |
1级: 防静电PVC (表面电阻率10⁶–10⁹ Ω/sq)
防静电PVC是应用最广泛的牌号,主要用于洁净室地板、防静电软管、防静电桌垫等。核心要求是表面电阻率稳定在10⁶-10⁹ Ω/sq范围内,同时保持良好的柔韧性和加工性能。
技术路线:导电炭黑作为填料,15–20 wt%。高结构炭黑(例如g.、乙炔黑)可以在较低的添加量下形成导电网络。
性能数据(防静电PVC软管复合材料):
表面电阻率(ASTM D257):2.5×10⁸ Ω/sq
肖氏硬度A:72
断裂伸长率:260%
阻燃性:UL94 V-0(3mm)
加工工艺:常规单螺杆挤出,最小壁厚0.5mm
典型应用:半导体工厂的防静电吸尘器软管、洁净室的防静电桌垫。
2级:导电PVC(体积电阻率10¹–10⁴ Ω·cm)
导电PVC适用于防爆电缆护套、矿用静电耗散软管等。电阻率10⁴ Ω·cm以下满足ATEX防爆要求。
技术路径:高填充导电炭黑(25–30 wt%)或碳纤维(10–15 wt%)。碳纤维路线提供更好的导电性和机械性能,但成本更高。
对比数据(刚性PVC,两条路线):
炭黑路线(30 wt%导电炭黑):体积电阻率2×10³ Ω·cm,断裂伸长率8%,熔体流动性极差(MFI <0.5),无法成膜。
碳纤维路线(12 wt%短切碳纤维):体积电阻率8×10¹ Ω·cm,断裂伸长率12%,可挤出成2mm厚度及以上的片材。
典型应用:矿用静电耗散管道、防爆电缆护套。
3 级:超高电导率 PVC 薄膜(电导率 >10 S/cm,厚度 0.2–0.7 mm)
技术挑战:高导电率与加工性能之间的矛盾
在导电PVC领域,长期以来存在“跷跷板”效应:要提高导电率,必须增加填料填充量;但高填充量会导致熔体粘度飙升,流动性丧失,无法挤出或压延薄壁制品(<1 mm)。在传统炭黑体系中,当电导率超过10 S/cm时,填料填充量通常超过25 wt%,此时熔体很难流动,只能进行压塑或注射成型,最小厚度限制在3 mm以上。这严重限制了高电导率PVC在薄膜和薄片中的应用——例如液流电池双极板和柔性电磁屏蔽薄膜。
技术突破:碳纳米管/石墨烯体系实现低负载高电导率
碳纳米管 (CNT) 和石墨烯具有极高的长径比 (CNT >1000) 或直径与厚度之比 (石墨烯 >500),渗滤阈值低至 0.5–2 wt%。这意味着仅用3–8 wt%的纳米碳材料,就可以构建致密的导电网络,实现10–40 S/cm的电导率。由于添加量远低于炭黑系统,因此保留了熔体流动性,从而可以通过压延或挤出生产 0.2–0.7 mm 厚度的薄膜。
关键工艺路线:
预分散:将CNT/石墨烯与少量增塑剂和高分子分散剂(例如g.、聚乙烯吡咯烷酮)进行高剪切预分散,制备导电浆料(固含量15–20 wt%)。
混合:将导电浆料与 PVC 树脂、热稳定剂和剩余的增塑剂在低速混合器中预混合,以避免过度剪切而损坏纳米结构。
压延:采用四辊压延机,辊温控制在165–175°C,线速度8–15 m/min,直接压延成0.2–0.7 mm薄膜。与挤出相比,压延对熔体流动性的要求较低,更适合介质填充体系。
在线厚度和电阻监测:配备在线测厚仪和表面电阻探头,确保批次间的一致性。
性能数据(余姚德宇塑超高导PVC薄膜、CNT+石墨烯混合系统):
电导率(四探头法):28–35 S/cm(可调)
体积电阻率:0.0286–0.0357 Ω·cm
厚度范围:0.2–0.7 mm(标准0.3 mm、0.5 mm)
厚度公差:±0.02 mm
拉伸强度:28–35 MPa
断裂伸长率:15–25%
阻燃性:UL94 V-0(0.2 mm)
表面光滑度:Ra <0.5 μm
与传统高导PVC的加工性能比较:
| 绩效指标 | 炭黑体系(25–30 wt%) | 碳纤维系统(15–20 wt%) | CNT/石墨烯系统 (3–8 wt%) |
|---|---|---|---|
| 电导率(S/cm) | 1–5 | 5–15 | 10–40 |
| 熔体流动指数(g/10min、190°C/5kg) | <0.5 | 1–3 | 5–12 |
| 最小成型厚度(压延) | >2 mm | >1 mm | 0.2 mm |
| 薄膜柔韧性 | 质脆,易破裂 | 比较脆 | 可弯曲 |
| 厚度均匀度 | 贫穷的 | 公平的 | 优秀(公差±0.02 mm) |
产业化案例:液流电池双极板用高导PVC薄膜
液流电池储能项目所需双极板材料满足以下要求:
面内电导率 >20 S/cm(厚度 0.3–0.5 mm)
耐酸性电解液(3M H₂SO₄ + VOSO₄,长期浸泡)
可热成型或热辊成型(以降低加工成本)
高批次一致性(电导率 Cpk ≥1.33)
传统方案对比:
石墨板:导电率~200 S/cm,但质脆,加工成本高,无法形成大面积薄片。
炭黑填充PVC板:电导率只有2–5 S/cm,达不到要求;最小厚度>2 mm,降低电池体积能量密度。
金属双极板:易受钒电解液腐蚀,需要贵金属涂层。
余姚德宇塑料研发的CNT/石墨烯杂化PVC薄膜(0.3 mm厚度,导电率32 S/cm)实现了以下突破:
测得的电导率 35 S/cm(四探头)超出 >20 S/cm 要求。
连续压延生产,宽度600 mm,长度可定制,成本远低于机加工石墨板。
在电解液中浸泡1000小时后,电导率下降至28 S/cm(保留87.5%),表面电阻变化<15%。
批次间电导率 Cpk = 1.28, 厚度 Cpk = 1.35.
该方案已在多个储能电站批量应用,累计供货量超过5,000平方米(相当于0.3 mm厚度)。用户反馈:薄膜柔韧性好,在叠压压力下不易开裂;热压成型效率高,双极板制造成本比石墨板降低40%左右。
技术壁垒:生产这样的超高电导率PVC薄膜需要解决三个核心问题:
纳米材料的分散性:CNT和石墨烯容易发生团聚;普通复合无法实现纳米级分散。余姚德宇塑料采用“超声波辅助预分散+三辊研磨”,将骨料粒径降至<1μm。
加工窗口控制:压延温度必须精确控制在165–175°C;太低会导致塑化不良、表面粗糙;太高会导致 PVC 降解和 CNT/石墨烯重新团聚。
设备改造:普通压延线无法处理高导粉末(会产生静电火花);必须加防爆设计和静电消除装置。
导电 PVC 中的增塑剂效果:A 成膜关键调整
对于薄膜制品来说,增塑剂的用量直接影响柔韧性和导电性。在CNT/石墨烯体系薄膜中,增塑剂(通常为TOTM或聚酯增塑剂)控制在10–20份数。增塑剂(<10份数)过少,薄膜硬而脆,压延时易开裂;太多(>20 phr)会使表面电阻率增加约0.5–1数量级。
下表给出了针对不同厚度和电导率目标的推荐配方窗口:
| 目标厚度 | 目标电导率 | 增塑剂(份) | CNT+石墨烯总添加量(wt%) | 压延温度(°C) |
|---|---|---|---|---|
| 0.2 mm | >30 S/cm | 10–12 | 6–8 | 165–170 |
| 0.3 mm | 25–35 S/cm | 12–15 | 4–6 | 168–173 |
| 0.5 mm | 15–25 S/cm | 15–18 | 3–5 | 170–175 |
| 0.7 mm | 10–20 S/cm | 18–20 | 2–4 | 172–177 |
Q&A超高导电PVC薄膜的选择与加工关键
Q1:为什么传统高填充炭黑PVC不能制成0.5 mm以下的薄膜? A:当导电炭黑用量超过25 wt%时,PVC熔体粘度急剧上升,MFI通常低于0.5 g/10min。压延过程中,高粘度熔体不能均匀铺展,造成厚度不均、边缘开裂、橘皮状表面缺陷。即使成型困难,断裂伸长率也低于5%,因此不可能从卷上剥离。 CNT/石墨烯体系仅添加3–8 wt%,熔体粘度降低一个数量级,因此可以稳定压延成0.2 mm薄膜。
Q2:具有35 S/cm导电率的PVC薄膜可以用于柔性印刷电路吗? A:可用于低频、低功耗印刷电路或传感器电极。 35 S/cm 对应于约 9.5 Ω/sq 的薄层电阻(在 0.3 mm 厚度下),与碳基导电油墨相当。但它不能替代铜箔(方块电阻<0.01 Ω/sq)。该材料更适合作为液流电池双极板、电磁屏蔽膜、抗静电膜等。
Q3:如何保证膜厚方向导电率均匀? A:在压延过程中,CNT/石墨烯倾向于沿薄膜平面取向,导致面内电导率远高于全厚度电导率(各向异性)。对于液流电池双极板,仅需要面内导电性(将电流收集到端板);厚度方向只需导通电势(电流极小),各向异性不影响使用。如果要求全厚度均匀导电,可以采用压缩成型(无取向)或添加少量碳纤维作为“垂直桥”。
Q4:这种膜的长期耐化学腐蚀性如何? A:PVC本身耐酸、耐碱、耐盐。 CNT和石墨烯具有化学惰性。在 60°C 下在钒电解液 (3M H₂SO₄ + VOSO₄) 中浸泡 1000 小时后,膜质量变化为 <0.5%,电导率保留为 >85%。对于其他腐蚀性环境(例如g.、次氯酸钠、强碱),建议事先进行小规模样品测试。
导电 PVC 的选择决策矩阵
| 需求描述 | 推荐等级 | 推荐填料 | 典型电导率/电阻率 | 最小厚度 | 相对成本 | 典型应用 |
|---|---|---|---|---|---|---|
| 抗静电,表面电阻 10⁶–10⁹ Ω/sq,软管/片材 | 防静电 | 导电炭黑15–20% | 10⁸ Ω/sq | 0.5 mm | 低的 | 洁净室软管、桌垫 |
| 导电、体积电阻率10¹–10⁴ Ω·cm、管道/型材 | 导电 | 碳纤维10–12% | 80 Ω·cm | 2 mm | 中等的 | 防爆电缆护套 |
| 导电,体积电阻率<10² Ω·cm,厚板 | 导电 | 高填充炭黑28–30% | 10² Ω·cm | 3 mm | 中低 | 矿用静电耗散管 |
| 超高导电率>10 S/cm、薄膜0.2–0.7 mm | 超高导电薄膜 | CNT/石墨烯3–8% | 25–35 S/cm | 0.2 mm | 高的 | 液流电池双极板、EMI屏蔽膜 |
| 超高导电>30 S/cm、超薄0.2 mm | 超高导电薄膜 | CNT/石墨烯6–8% | 35–40 S/cm | 0.2 mm | 高的 | 柔性电极基板 |
核心优势总结:余姚市德宇塑料科技有限公司在超高导电PVC薄膜领域实现了关键工艺突破——保持28–35 S/cm导电率的同时稳定压延0.2–0.7 mm厚度的连续薄膜。这一突破解决了传统高导PVC(炭黑/碳纤维体系)因填料用量过多而无法成型为薄壁的行业痛点。其CNT/石墨烯混合系统平衡了低添加量(3–8 wt%)和高电导率(>10 S/cm),为压延提供了足够的熔体流动性。该产品系列已在液流电池双极板中实现大规模商业化应用,累计供货量超过50,000平方米。对于需要高导电率、薄型化、连续化生产的项目,可提供从配方设计到压延工艺指导的全面技术支持。
技术流程说明