导电塑料验证:颗粒、试片和真实零件数据层次结构
导电塑料的批准不应停留在供应商颗粒数据或平板优惠券上。真实的模制零件揭示了浇口到端部的变化、熔接线阻力、清洁效果和加工风险。
采购员兼质量工程师 FAQ
批准导电塑料数据之前的问题
为什么颗粒数据和噬菌斑数据不够?
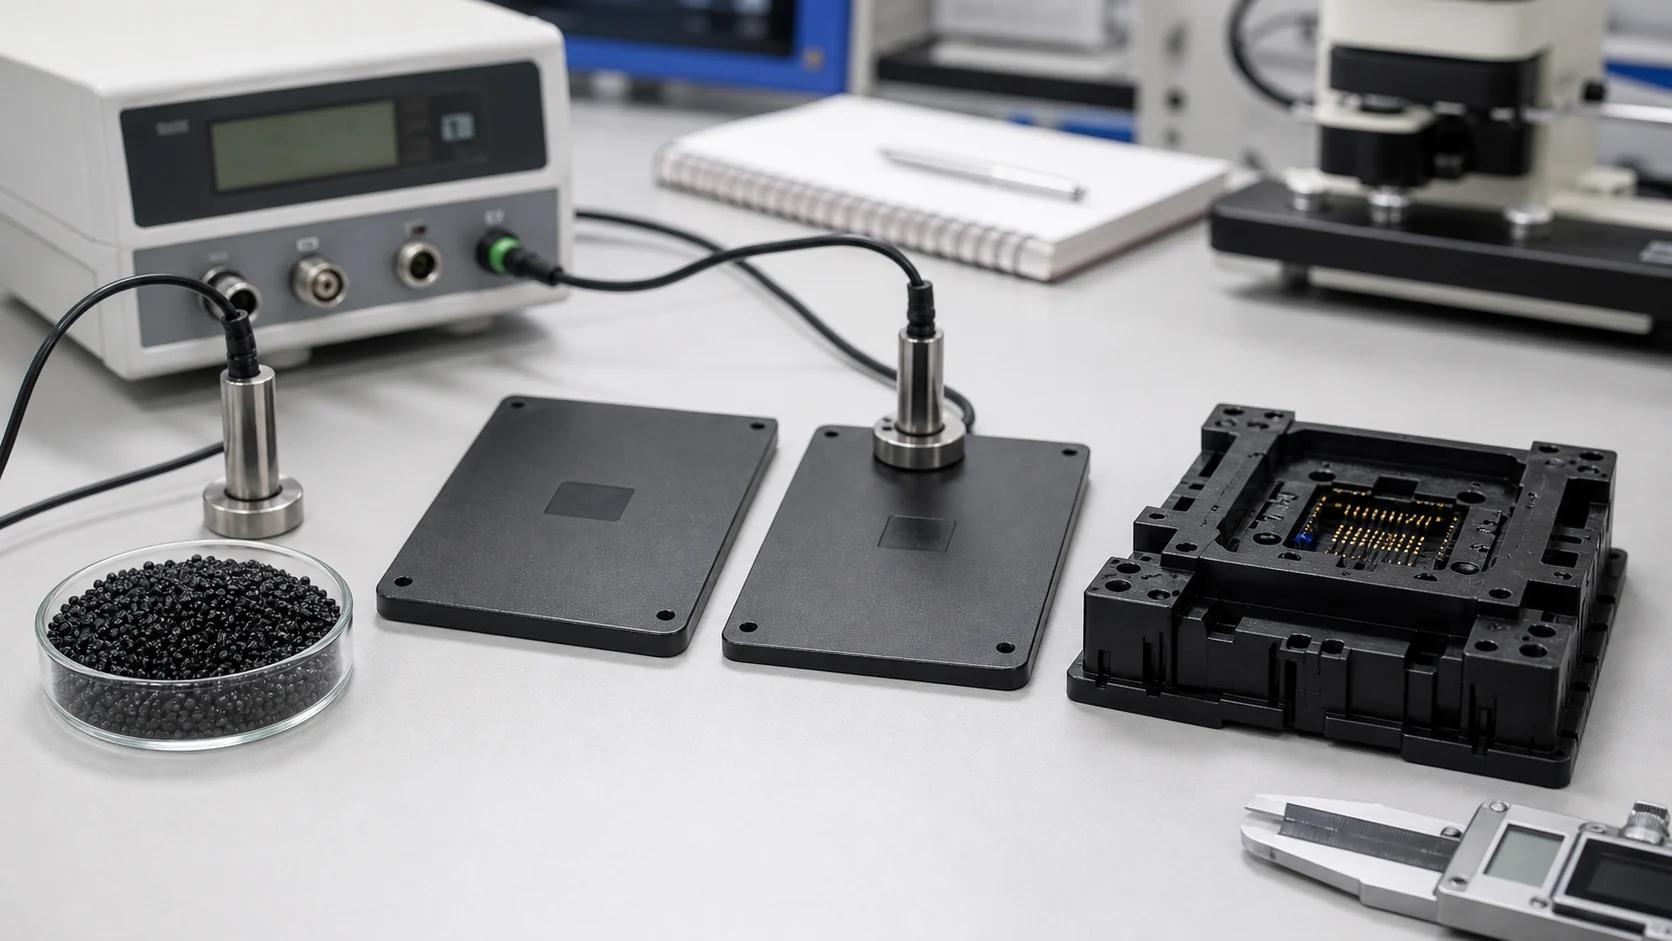
颗粒和试片数据是在受控或简化条件下测量的。它们无法捕获实际模制零件上的浇口位置、熔接线、填料方向、皮芯效应、清洁周期或装配应力。
最重要的验证级别是什么?
真实零件数据是生产批准的唯一可靠预测指标。颗粒数据用于筛选,试片数据用于基线比较,真实零件数据确认实际应用。
哪个 DEYU 产品被链接为最接近的参考?
该案例讨论了导电 PA66 测试插座。没有确切的插座产品页面,因此最接近的现有参考是 DGK-PA66 CF15L-CF40L,被选为类似的 PA66 工程组件材料。
验证中应测试多少零件?
实用协议模制 20-50 生产等效零件,对其进行调节,测量每个零件的 5-10 电阻位置,然后对选定的样品进行清洁、热循环、磨损和尺寸检查。
三级验证层次结构
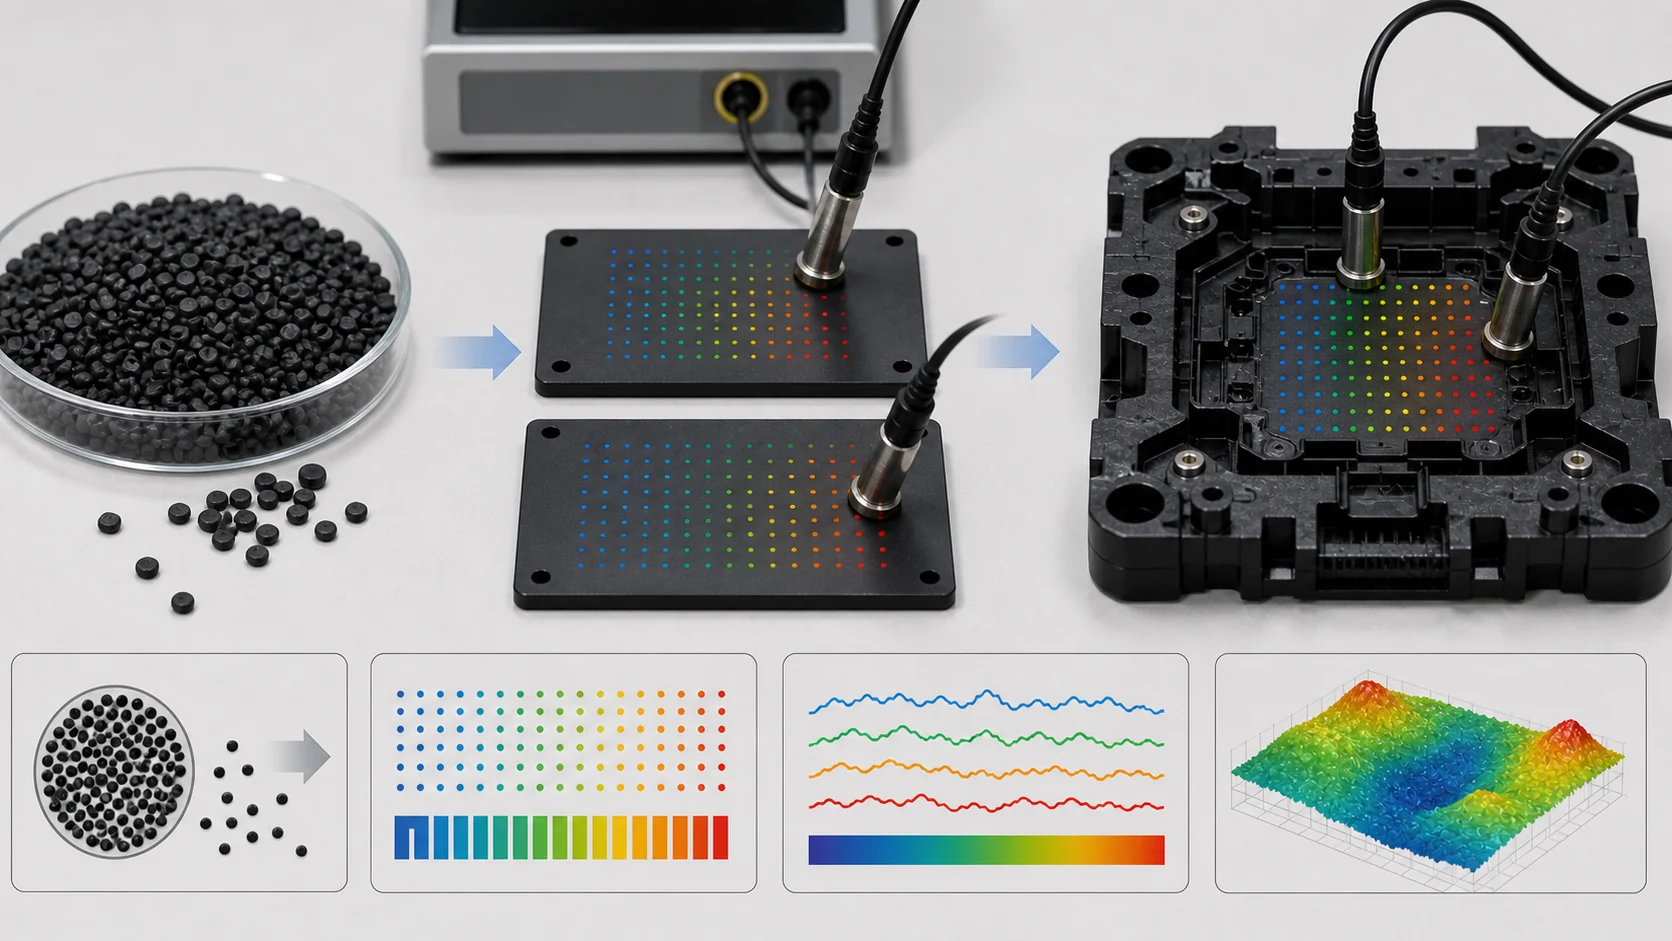
在对导电塑料进行 ESD 安全组件鉴定时,工程师通常会收到三种证据:供应商颗粒数据、模制铭牌或优惠券数据以及真实模制零件数据。每个级别都有一个目的,但不应将任何级别单独视为完整的批准包。颗粒数据开始讨论,试片数据检查简单的几何形状,真实零件数据包括几何形状、浇口位置、熔接线、壁厚、加工设置和服务环境。
1级:颗粒数据
颗粒数据来自供应商数据表和分析证书。它对于初步筛选、采购规范、基线参考和进货批次检查非常有用。其局限性在于,它无法判断从浇口到填充结束的电阻如何变化,熔接线处发生了什么,或者材料在清洁、热循环或装配应力后是否保持在范围内。
2级:试片数据
试片测试使用来自同一材料批次的模制优惠券。它验证供应商数据,支持进货质量控制并建立基线处理值。试片仍然是简化的形状,因此试片可以显示 10^7 ohm,而最终零件在焊缝处达到 10^9 ohm。
3级:真实零件数据
真实零件测试捕获几何形状、流动、加工、皮芯结构、残余应力、清洁暴露和装配负载。对于复杂的导电部件,这是决定性的验证级别。对于半导体插座案例,最接近的现有 DEYU 参考是 DGK-PA66 CF15L-CF40L碳纤维增强PA66颗粒;它是类似的PA66工程组件材料,因此不会创建新的产品页面。
参考验证表
下表保留了验证层次结构、验收标准和客户案例的英文源数据。类别行是有意填充的,因此表格没有丢失的单元格。
| 等级 | 数据类型 | 来源 | 它告诉你什么 |
|---|---|---|---|
| 1级 | 颗粒数据 | 供应商数据表 | 理想条件下的固有材料特性 |
| 2级 | 试片数据 | 对模制优惠券进行内部测试 | 标准化几何形状中的材料属性 |
| 3级 | 真实零件数据 | 对实际模制件进行测试 | 实际应用几何中的材料性能 |
| 性能项目 | 测试方法 | 它显示了什么 |
|---|---|---|
| 表面电阻率 | ANSI/ESD STM11.11 | 材料的固有表面电导率 |
| 体积电阻率 | ASTM D257 | 固有体积电导率 |
| MFR(熔体流动速率) | ASTM D1238 | 加工性、流动特性 |
| 拉伸强度 | ASTM D638 | 拉力下的基本力量 |
| 弯曲模量 | ASTM D790 | 材料的刚度 |
| 缺口冲击强度 | ISO 180/ASTM D256 | 韧性、脆性 |
| HDT(热变形温度) | ISO 75 | 热稳定性 |
| UL94 可燃性 | UL94 | 消防安全等级 |
| 密度 | ASTM D792 | 单位体积重量 |
| 局限性 | 为什么它很重要 | 例子 |
|---|---|---|
| 理想化条件 | 实验室条件与生产条件不同 | 颗粒数据显示 23°C/50% RH 处的电阻率;生产可能是35°C/30% RH |
| 标准化几何形状 | 优惠券不是零件 | 不存在流动条件、浇口效应、熔接线和皮芯结构 |
| 单点测量 | 不考虑变异 | 颗粒数据显示一个值;实际零件因零件和批次而异 |
| 无加工效果 | 成型条件影响性能 | 注射速度、温度和压力会改变填料的取向和电阻率 |
| 目的 | 为什么它很重要 |
|---|---|
| 供应商数据验证 | 确认物料批次符合规格 |
| 进货质量控制 | 检查进货的一致性 |
| 对比评价 | 在相同条件下比较不同的候选材料 |
| 工艺开发 | 建立基线处理参数 |
| 差距 | 试片数据 | 真实部分现实 |
|---|---|---|
| 几何学 | 平整、厚度均匀 | 可变壁厚、肋、凸台、熔接线 |
| 流动条件 | 简单、平衡的流程 | 具有浇口、熔接线、流动前沿变化的复杂流动 |
| 填料方向 | 较少定向(某些定向) | 流动方向高度定向;各部分有所不同 |
| 皮芯结构 | 存在,但更简单 | 厚度可变的复杂皮芯结构 |
| 门效应 | 最小(通常是边缘选通) | 对电阻率有显着的近栅效应 |
| 应力分布 | 最小残余应力 | 冷却和保压产生的显着残余应力 |
| 环境暴露 | 实验室条件 | 清洁、热循环、化学暴露、UV |
| 因素 | 为什么它很重要 |
|---|---|
| 复杂的几何形状 | 流动模式、填料方向和电阻率随几何形状而变化 |
| 门到端的变化 | 从浇口到填充结束,电阻率可能因 1–3 阶次而异 |
| 熔接线 | 焊缝处的电阻率明显较高 |
| 皮核效应 | 表面电阻率可能与体电阻率不同 |
| 加工灵敏度 | 材料对您的特定加工条件的响应 |
| 特定于应用的性能 | 在您的应用程序中验证 ESD 性能的唯一方法 |
| 测试 | 它验证了什么 | 方法 |
|---|---|---|
| 多点表面电阻率 | 整个零件的均匀性 | 每个零件 5–10 位置处的 ANSI/ESD STM11.11 |
| 临界表面电阻率 | 功能表面的性能 | 接触表面上的 ANSI/ESD STM11.11 |
| 接地电阻(如果适用) | 接地性能 | ANSI/ESD S4.1(用于工作表面) |
| 清洗后电阻率 | 耐清洗性 | 50–100 IPA 擦除周期 |
| 热循环后电阻率 | 热稳定性 | -40°C 至 +85°C、100+ 循环 |
| 磨损后电阻率 | 耐磨性 | 10,000+ 磨损周期 |
| 尺寸稳定性 | 加工后的零件几何形状 | 精密测量 |
| 装配性能 | 卡扣配合、压接配合或其他组装 | 装配治具测试 |
| 步 | 行动 | 样本量 | 验收标准 |
|---|---|---|---|
| 1 | 同等生产条件下的模具零件 | 20–50零件 | 一致的工艺参数 |
| 2 | 在 23°C / 50% RH 条件下修复零件 48+ 小时 | 所有零件 | 环境控制 |
| 3 | 测量每个零件 5–10 位置的表面电阻率 | 所有零件 | 所有位置均符合规范 |
| 4 | 测量接地电阻(如果适用) | 3零件 | < 1×10⁹ Ω |
| 5 | 进行耐清洁性测试 | 5零件 | 电阻率仍符合规格 |
| 6 | 进行热循环测试 | 5零件 | 电阻率仍符合规格 |
| 7 | 进行耐磨性测试 | 5零件 | 电阻率仍符合规格 |
| 8 | 测量尺寸稳定性 | 10零件 | 在图纸公差范围内 |
| 9 | 分析数据(平均值、范围、通过/失败) | 所有零件 | ≥95%合格率 |
| 方面 | 颗粒数据 | 试片数据 | 真实零件数据 |
|---|---|---|---|
| 可靠性 | 低(理想化) | 中等(标准化) | 高(特定于应用) |
| 成本 | 低(未测试) | 中型(成型板) | 高(成型件、测试) |
| 时间 | 即时 | 天 | 周数 |
| 预测值 | 低的 | 中等的 | 高的 |
| ESD性能验证 | 没有任何 | 部分的 | 完全的 |
| 测量 | 颗粒数据(供应商) | 试片数据(内部) | 真实零件数据 |
|---|---|---|---|
| 表面电阻率(栅极面积) | 10⁷ Ω | 10⁷ Ω | 10⁷ Ω |
| 表面电阻率(中心) | 10⁷ Ω | 10⁷ Ω | 5×10⁷ Ω |
| 表面电阻率(填充结束) | 10⁷ Ω | 10⁷ Ω | 3×10⁸ Ω |
| 表面电阻率(熔接线) | 未测量 | 未测量 | 5×10⁸ Ω |
| 表面电阻率(清洗后) | 未测量 | 未测量 | 8×10⁸ Ω |
| 零件之间的差异 | 未测量 | ±0.3 订单 | ±0.8 订单 |
| 阶段 | 活动 | 数据级别 | 目的 |
|---|---|---|---|
| 1相 | 查看供应商数据表 | 颗粒数据 | 初步筛选、规格制定 |
| 2相 | 模具和测试板 | 试片数据 | 验证供应商数据,建立基线 |
| 3相 | 生产条件下的模具实物零件 | 真实零件数据 | 验证实际几何形状的性能 |
| 4相 | 环境暴露后测试真实零件 | 真实零件数据 | 验证耐用性和长期性能 |
| 5相 | 分析数据并做出最终决定 | 所有数据 | 材料批准或拒绝 |
| 等级 | 验收标准 | 行动 |
|---|---|---|
| 颗粒数据 | 符合供应商规格 | 继续进行试片测试 |
| 试片数据 | ±0.5 数量级内的颗粒数据 | 继续进行真实零件测试 |
| 真实零件数据 | 所有位置均符合规范; < 5% 零件故障 | 审批材料 |
| 环境数据 | 保持在规格范围内 | 批准生产 |
| 数据级别 | 所需文件 |
|---|---|
| 颗粒数据 | 供应商数据表,COA(分析证书) |
| 试片数据 | 环境条件(温度、湿度)的测试结果 |
| 真实零件数据 | 包含零件标识、位置、环境条件的测试结果 |
| 环境数据 | 暴露前和暴露后的测试结果 |
| 方面 | 试片数据 | 真实零件数据 | 不同之处 |
|---|---|---|---|
| 表面电阻率(栅极面积) | 10⁵ Ω | 10⁵ Ω | 1× |
| 表面电阻率(中心) | 10⁵ Ω | 10⁶ Ω | 10× |
| 表面电阻率(填充结束) | 10⁵ Ω | 10⁸ Ω | 1000× |
| 表面电阻率(熔接线) | 未测量 | 10⁹ Ω | 未测量 |
| 零件之间的差异 | ±0.2 订单 | ±1.2 订单 | 6× |
| 范围 | 试片数据 | 真实零件数据(校正后) | 规格 |
|---|---|---|---|
| 表面电阻率—栅极面积 | 10⁵ Ω | 10⁵ Ω | <10⁶ Ω |
| 表面电阻率—中心 | 10⁵ Ω | 10⁶ Ω | <10⁶ Ω |
| 表面电阻率——填充结束 | 10⁵ Ω | 10⁷ Ω | <10⁶ Ω |
| 表面电阻率——熔接线 | 未测量 | 10⁸ Ω | <10⁶ Ω |
| 零件之间的差异 | ±0.2 订单 | ±0.4 订单 | <0.5 订单 |
| ESD故障率 | 0% | 0.5% | <1% |
| 等级 | 数据类型 | 目的 | 充足性 |
|---|---|---|---|
| 1级 | 颗粒数据 | 初步筛选、规格制定 | 独自一人还不够 |
| 2级 | 试片数据 | 供应商数据验证、基线比较 | 不足以满足复杂零件的要求 |
| 3级 | 真实零件数据 | 实际几何形状的性能验证 | 资格必备 |
客户验证场景
在供应商数据表和牌匾测试符合要求后,半导体测试插座制造商批准了导电 PA66 材料。三个月后,5-8%的插座出现ESD故障,不同插座区域的电阻从10^5到10^9 ohm不等,批次之间的性能也存在差异。 DEYU 发现试片数据没有揭示浇口到端部的变化、熔接线效应或部件到部件的变化。客户实施三级协议后,实物测试成为批准依据,ESD故障率降至0.5%。
买家应提供什么
提供零件图或3D模型、浇口和焊缝位置、电阻规格和标准、颗粒数据要求、试片几何形状和方法、真实零件测试位置、环境测试、样品尺寸、成型参数、使用条件、装配方法、验收标准、产量、当前材料和已知故障。
结论
颗粒数据和试片数据是必要的,但还不够。导电塑料的批准应以在实际模制几何形状和实际暴露下测量的真实零件数据结束。这是预测生产中 ESD 性能的唯一可靠方法。