用于设备外壳的导电 ABS:外观、韧性和 ESD 控制
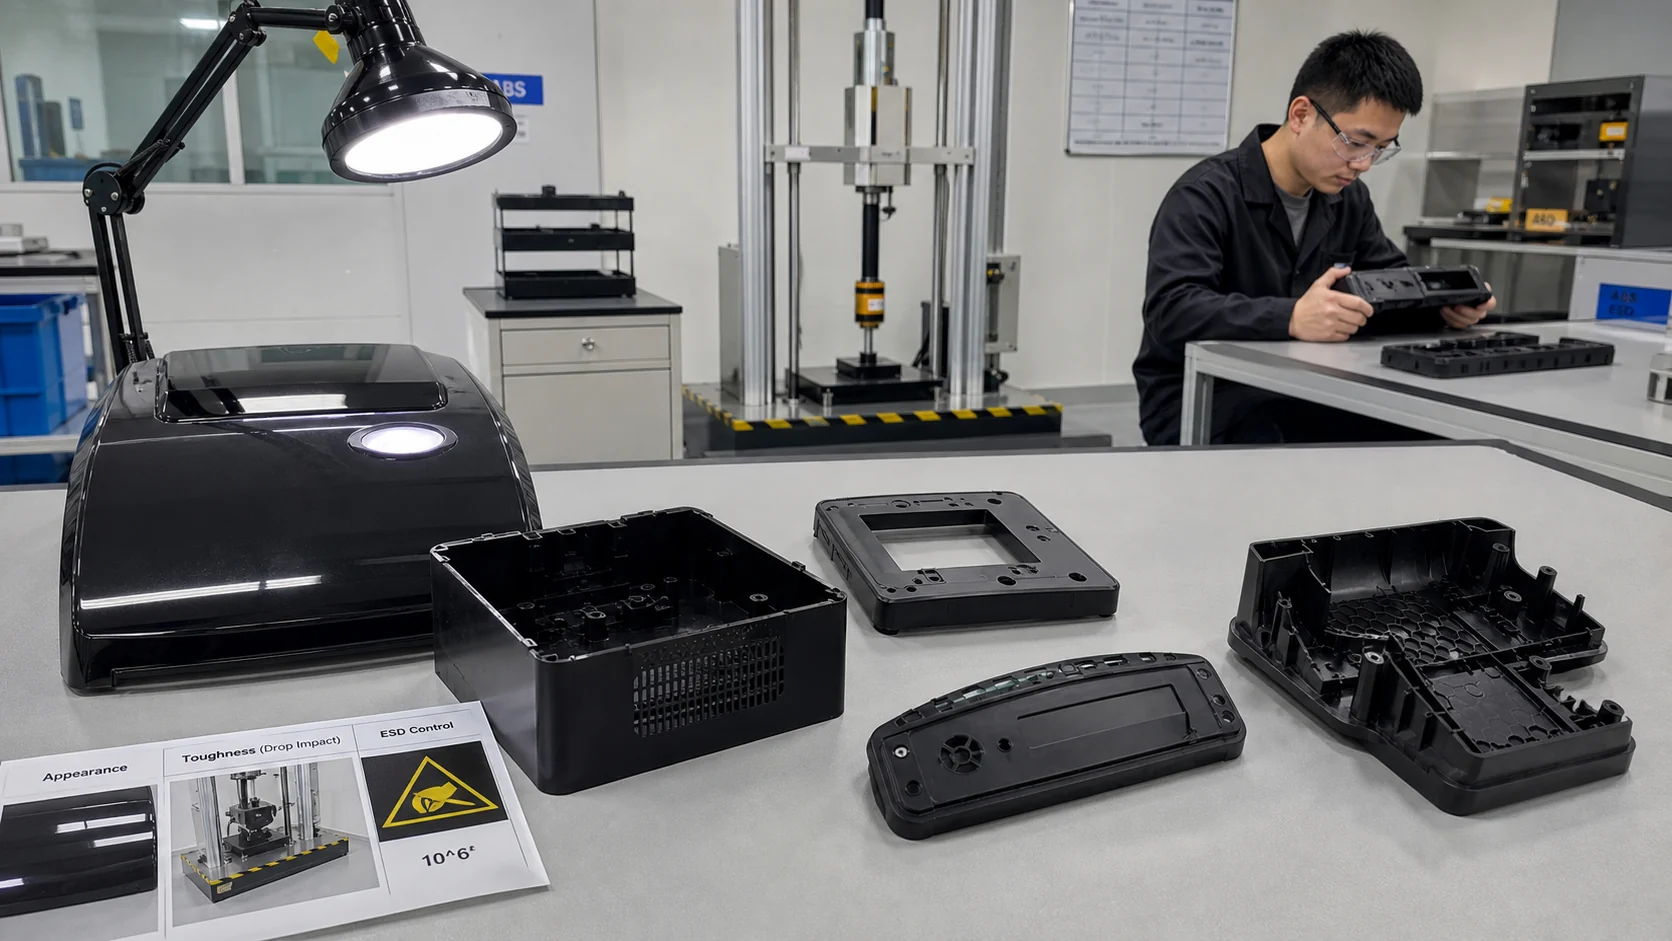
设备外壳需要的不仅仅是低电阻值。可见 ABS 外壳必须保持表面质量、经得起搬运,并且仍然提供永久、不受湿度影响的 ESD 控制。
外壳材质 FAQ
用于设备外壳的导电 ABS:外观、韧性和 ESD 控制
为什么导电 ABS 更难在可见外壳中使用?
导电填料可以改变光泽、表面纹理、填料取向和韧性。该等级必须在模制外壳上进行验证,而不仅仅是颗粒。
设备外壳应使用哪个电阻范围?
这取决于 ESD 程序。导电目标通常低于 10^6 Ω,耗散目标为 10^6-10^9 Ω,抗静电目标通常为 10^9-10^12 Ω。
什么时候应该考虑CF15L而不是KJD678R-BZ?
当刚性、承载或尺寸稳定性比最大韧性更重要时,请使用 CF15L。对于一般封面,KJD678R-BZ通常是第一个方向。
生产前应检查哪些数据?
测量多个外壳位置的电阻、光泽或外观、悬臂梁/夏比冲击、跌落或运输性能、废品率和现场灰尘/ESD 退货率。
背景和问题
丙烯腈丁二烯苯乙烯(ABS)是最常见的工程热塑性塑料之一,用于设备外壳、外壳和结构部件。选择它是因为具有良好的抗冲击性、出色的表面光洁度、尺寸稳定性、电镀能力和适中的成本。打印机和复印机外壳、仪器边框、商用机器外壳和许多电子外壳仍然依赖 ABS,因为它比许多替代品更好地平衡外观和处理。
市场压力也是真实存在的。全球ABS市场约为10.69百万吨(2025,),抗静电ABS树脂估值约为USD 1.19百万吨(2024,),增长受到电子和汽车需求的推动。对于买家来说,这意味着 ESD 等级不再是小众市场;它们是日常住房材料选择的一部分。
问题是标准 ABS 是极好的绝缘体,通常高于 10^14 Ω·cm。在电子制造或办公设备中,外壳上的静电荷会吸引灰尘,污染光学器件和内部电子器件,并可能造成 ESD 损坏风险。工程任务是三重平衡:外观、韧性和 ESD 控制。
| 要求 | 为什么这很重要 |
|---|---|
| 外观 | 可见外壳需要表面质量、光泽和颜色的一致性,以提高品牌知名度和产品质量。 |
| 韧性 | 外壳必须能够承受跌落、冲击和搬运而不会破裂。 |
| ESD控制 | 外壳必须保护内部电子设备免受静电损坏并减少灰尘吸附。 |
为什么三重平衡很难
外观挑战
对于可见外壳,表面质量是不容妥协的。如果填料在成型过程中分散不良或取向不良,导电填料可能会降低光泽、产生表面粗糙度或导致银纹。良好的混炼必须保持炭黑、石墨或碳纤维均匀分布。
| 填料类型 | 表面质量影响 | 减轻 |
|---|---|---|
| 炭黑 | 如果分散不良会导致粗糙 | 优化配混和精细分散 |
| 石墨 | 板状颗粒会影响光泽 | 控制粒径和负载 |
| 碳纤维 | 可能会产生纹理或银色条纹 | 加工和纤维取向控制 |
韧性挑战
ABS 还因其抗冲击性而受到重视。导电填料,尤其是在高负载下,会降低延展性并产生应力集中点。低填充量通常影响较小,中等填充量会带来明显的韧性损失,高填充量会使模制外壳变脆。
| 填料装载 | 对韧性的影响 | 机制 |
|---|---|---|
| 低(<8 重量%) | 最小减少 | 填料颗粒充当有限应力集中器 |
| 中等(8-15 重量%) | 适度减少 | 更多的应力集中和更低的延展性 |
| 高 (>15 重量%) | 显着减少 | 脆性行为和裂纹扩展 |
ESD 控制挑战
电阻目标必须与 ESD 程序匹配。导电牌号通常低于10^6 Ω·cm,耗散牌号通常在10^6-10^9 Ω·cm左右,抗静电牌号通常为10^9-10^12 Ω·cm。当需要长期稳定性时,外壳材料应使用永久性导电网络,而不是依赖湿度的迁移添加剂。
| 类别 | 表面电阻率 | 典型的外壳应用 |
|---|---|---|
| 导电 | <10^6 Ω·cm | 高灵敏度电子、半导体设备 |
| 耗散 | 10^6-10^9 Ω·cm | 通用电子外壳、办公设备 |
| 抗静电 | 10^9-10^12 Ω·cm | 低级静电控制、消费电子产品 |
加工注意事项
然后,处理确定该改性材料是否适用于实际零件。 ABS 和填料必须干燥,熔体温度必须避免表面缺陷和不稳定的填料分散,模具温度影响光泽和取向,浇口位置可以改变整个外壳的电阻和外观。
DEYU 材料方向
DEYU 使用三个导电 ABS 平台作为设备外壳。 DGK-ABS KJD678R-BZ 是炭黑导电ABS方向,用于必须平衡外观、ESD和适度韧性的一般盖和外壳。
DGK-ABS DD3C 是一种石墨填充导电 ABS 改性材料,可为驱动器外壳、传真机部件、盒式磁带外壳和类似电子外壳提供稳定的 10^3-10^4 Ω·cm 电阻以及良好的机械性能和表面质量。
为了获得更高的刚性, DGK-ABS CF15L 采用15%碳纤维加固。它专为同时需要刚度、强度和 ESD 保护的结构电子外壳、承重外壳、精密设备外壳和自动化组件而设计。
参考产品数据
| 性能项目 | 测试方法 | DGK-ABS KJD678R-BZ(炭黑) | DGK-ABS DD3C(石墨) | DGK-ABS CF15L(碳纤维) |
|---|---|---|---|---|
| 基础树脂 | - | ABS | ABS | ABS |
| 填料类型 | - | 炭黑 | 石墨 | 碳纤维(15%) |
| 加工 | - | 注塑成型 | 注塑成型 | 注塑成型 |
| 颜色 | - | 黑色的 | 黑色的 | 黑色的 |
| 弯曲强度 | GB/T9341-2008 | - | 34 MPa | >=138 MPa |
| 弯曲模量 | GB/T9341-2008 | 2000-2500 MPa | 1600 MPa | >=8160 MPa |
| 拉伸强度 | GB/T1040-2006 | 35-45 MPa | 19 MPa | >=97.6 MPa |
| 断裂伸长率 | GB/T1040-2006 | - | 17% | >=5.5% |
| 缺口冲击 | ASTM D256 | 80-150 J/m | 8 kJ/m² | >=6 kJ/m² 夏比 |
| HDT | GB/T1633-2000 | 85-95°C | 84°C | >=92°C @ 1.8 MPa |
| 表面电阻率 | GB/T1401-2002 / ASTM D257 | 10^4-10^6 Ω·sq | 10^3-10^4 Ω·cm | <=10^4 Ω·cm |
| MFR | GB/T3682-2000 | - | 6 g/10 min | <=18 g/10 min |
| 烘干 | - | 80-90°C, 3-4 h | 90°C, 3-4 h | 80-100°C, 3-4 h |
| 熔融温度 | - | 220-240°C | 225-235°C | 230-260°C |
| 模具温度 | - | 50-70°C | 50-80°C | 60-90°C |
| 住房适宜性 | - | 外观好,韧性好,优秀ESD | 外观不错,韧性适中,优秀ESD | 加工外观好,韧性适中,优秀ESD |
| 典型应用 | - | 通用电子产品外壳和盖 | 驱动器、传真机、VCR 盒式磁带 | 结构外壳、精密外壳 |
值是典型范围,不保证最小值或最大值。
客户调试和验证场景
一家生产打印机和复印机外壳的办公设备制造商使用标准 ABS。在组装和现场使用过程中,静电荷会将灰尘吸引到光学器件和电子器件上,从而造成性能问题和退货。与此同时,外壳在运输和装卸过程中破裂,发生时间约为 4%。
制造商评估了 1,000 模制外壳中的 DGK-ABS KJD678R-BZ,同时跟踪表面电阻率、处理后的静电荷、灰尘附着力、悬臂梁冲击力、裂纹率、光泽度、模制废料和装配合格率。
| 范围 | 细节 |
|---|---|
| 试用数量 | 1,000外壳 |
| 每月交易量 | 50,000外壳 |
| 材料 | DGK-ABS KJD678R-BZ |
| 加工 | 注塑成型 |
| 烘干 | 3-4 小时 80-90°C |
| 熔融温度 | 220-240°C |
| 模具温度 | 50-70°C |
| 目标阻力 | <10^6 Ω·sq |
| 测试方法 | GB/T1401-2002 / ASTM D257 |
验证数据
| 公制 | 标准ABS控制 | DEYU DGK-ABS KJD678R-BZ |
|---|---|---|
| 表面电阻率 | >10^14 Ω·sq | 10^4-10^5 Ω·sq |
| 处理后产生静电 | 2,000-5,000 V | <100 V |
| 外壳表面有灰尘 | 大量积累 | 最小,视觉上干净 |
| 悬臂梁缺口冲击 | 200-300 J/m | 80-150 J/m |
| 房屋开裂率 | 4% | 1.5% |
| 灰尘/ESD 现场返回 | 3.5% | <0.5% |
| 表面光泽度60° | 85-90 | 75-80 |
| 成型废品率 | 2.5% | 3.2% |
| 装配合格率 | 94% | 98% |
试用后的方向
试验表明,该材料不仅仅追求导电性。它将表面电阻率从10^14 Ω·sq以上降低到10^4-10^5 Ω·sq,将静电荷降低到100 V以下,将灰尘/ESD相关的场返回从3.5%降低到0.5%以下,并将外壳破裂率从4%降低到1.5%。光泽度从 85-90 下降到 75-80,,对于黑色外壳系列来说仍然可以接受。
仍存在两个细化点:KJD678R-BZ 需要在 80-90°C 处干燥 3-4 h,成型废料从 2.5% 到 3.2% 略有上升。因此,DEYU 建议优化工艺窗口并评估预干燥供应选项,以实现稳定的大规模生产。
实现三重平衡
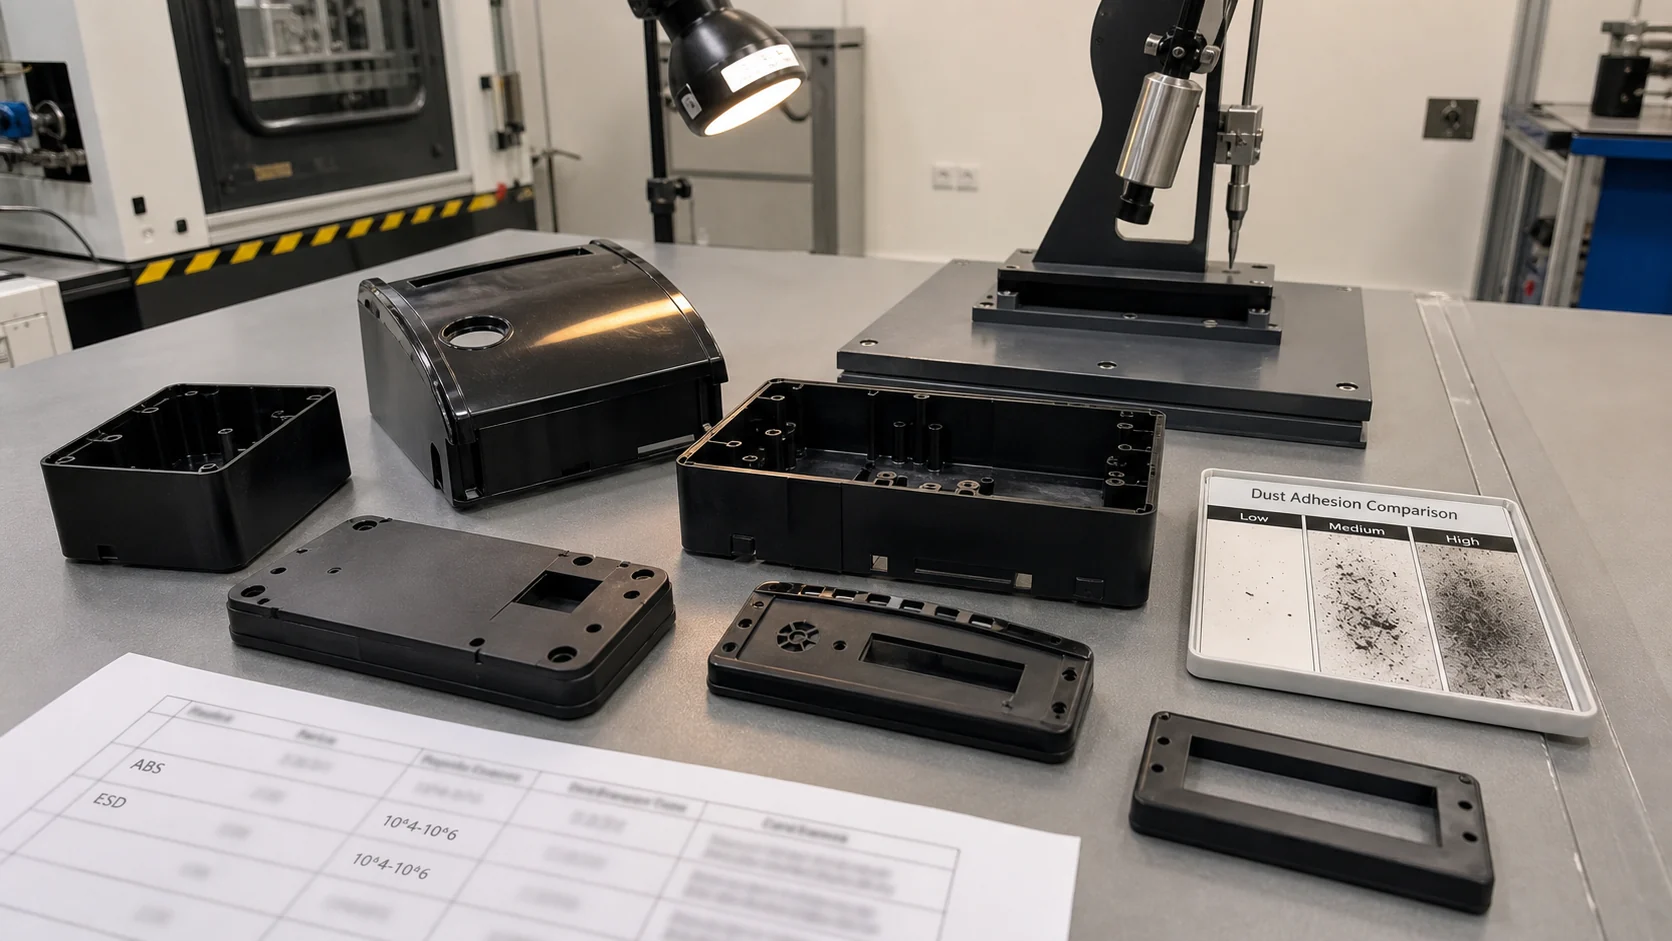
对于外观关键的外壳,请使用具有优化分散性的炭黑或石墨,正确干燥,保持适度的熔融温度,调整模具温度,避免可见的浇口痕迹,并在有助于隐藏轻微填充物影响时使用纹理。
| 考虑 | 推荐 |
|---|---|
| 填料选择 | 具有优化分散性的炭黑或石墨 |
| 加工 | 适当的干燥、适中的熔体温度和最佳的模具温度 |
| 大门设计 | 避免可见的浇口痕迹;考虑多个浇口以实现均匀填充 |
| 表面处理 | 纹理表面可以掩盖轻微的填充效果 |
对于韧性至关重要的外壳,应避免填充过多,增加较大的半径,保持壁厚均匀,并在跌落或运输滥用严重时考虑抗冲改性牌号。
| 考虑 | 推荐 |
|---|---|
| 填料选择 | 较低填料含量或抗冲改性牌号 |
| 零件设计 | 避免尖角;使用宽大的半径 |
| 壁厚 | 保持厚度均匀,避免应力集中 |
| 抗冲改性剂 | 考虑含有抗冲改性剂包的牌号 |
对于 ESD 关键外壳,定义要求是导电还是耗散,一致使用 ANSI/ESD STM11.11 或 ASTM D257,测量多个外壳位置并选择永久导电填料而不是迁移添加剂。
| 考虑 | 推荐 |
|---|---|
| 电阻率目标 | 根据 ESD 程序指定传导性 (<10^6) 或耗散性 (10^6-10^9) |
| 测试方法 | 一致使用 ANSI/ESD STM11.11 或 ASTM D257 |
| 测量地点 | 测量多个位置,因为零件之间的电阻各不相同 |
| 持久性 | 选择永久性导电填料,而不是迁移性添加剂 |
适合的应用
| 应用 | 推荐牌号 | 关键要求 |
|---|---|---|
| 打印机和复印机盖 | DGK-ABS KJD678R-BZ | 外观+ESD+韧性适中 |
| 商用机外壳 | DGK-ABS KJD678R-BZ | 尺寸稳定性+ESD+表面质量 |
| 仪表板边框 | KJD678R-BZ 或 DD3C | 外观+ESD |
| 软盘驱动器外壳 | DGK-ABS DD3C | 稳定的ESD+良好的机械性能 |
| 传真机组件 | DGK-ABS DD3C | ESD+加工性 |
| VCR 盒式外壳 | DGK-ABS DD3C | ESD+表面质量 |
| 结构电子外壳 | DGK-ABS CF15L | 刚性+强度+ESD |
| 精密设备外壳 | DGK-ABS CF15L | 尺寸稳定性+承重+ESD |
| 测试和测量外壳 | DGK-ABS KJD678R-BZ | ESD+外观+韧性 |
| 自动化设备外壳 | DGK-ABS CF15L | 结构完整性+ESD |
买家应提供什么
买家应提供零件图纸、目标电阻范围、光泽或纹理要求、跌落或冲击标准、负载条件、工作温度、化学品/UV/清洁暴露、成型方法、阻燃要求、当前故障模式、产量和法规要求(例如RoHS或REACH)。
| 所需信息 | 为什么这很重要 |
|---|---|
| 零件图/3D模型 | 识别壁厚、拐角和浇口位置 |
| 目标阻力 | 定义导电、耗散或抗静电要求 |
| 外观要求 | 光泽、颜色和质地影响填料的选择 |
| 影响要求 | 跌落、搬运和运输定义了韧性需求 |
| 负载要求 | 承重部件可能需要CF15L |
| 工作温度 | 影响 HDT 要求 |
| 环境暴露 | 化学品、UV 和清洁剂影响稳定剂 |
| 加工方法 | 注塑是牌号选择的主要方式 |
| 阻燃性 | 如果需要,UL94 V-0/V-1/V-2/HB 需要 FR 设计 |
| 当前故障模式 | ESD 问题、裂纹或表面缺陷指导诊断 |
| 产量 | 确定商业和定制配方的可行性 |
| 监管要求 | RoHS 和 REACH 影响合规性验证 |
结论
用于设备外壳的导电 ABS 改性材料必须平衡外观、韧性和 ESD 控制。如果 A 材料产生可见的表面缺陷或脆性外壳,则仅提供低电阻值是不够的。
DEYU的推荐方向是KJD678R-BZ用于一般外壳,DD3C用于稳定的石墨导电性,CF15L用于需要刚性和强度的结构外壳。办公设备验证表明,静电减少、与灰尘相关的回报降低、表面质量可接受,外壳裂纹率从 4% 降低到 1.5%。
| 方面 | 要求 | DEYU 如何交付 |
|---|---|---|
| 外观 | 良好的表面质量、光泽和颜色一致性 | 优化填料分散和粒度控制 |
| 韧性 | 足够的抗冲击性,适合搬运和运输 | 优化的填料填充量和抗冲改性剂选项 |
| ESD控制 | 永久不受湿度影响的静电保护 | 永久导电填料:炭黑、石墨、碳纤维 |