CNT 复合材料 PP 适用于超大型导电塑料部件,表面电阻 10^2-10^3 欧姆
在导电塑料工程中,有一条明确的重复规则:表面电阻越低,注塑成型就越困难。 DGK-PP DD2-3A 使用 CNT 路线来保持 10^2-10^3 ohm/sq 的导电性,同时保留大型 PP 零件的注塑成型性。
CNT 导电 PP FAQ
CNT 用于超大型注塑零件的复合导电 PP
DGK-PP DD2-3A可以达到什么表面电阻?
其表面电阻稳定在10^2-10^3 ohm/sq。
推荐哪些注塑参数?
在 90 C 下干燥 4-5 小时,使用 210-220 C 注射温度和 80 C 模具温度。
CNT添加水平是多少?
工程配方采用5-10 wt% CNT,同时平衡电导率、加工稳定性和批次一致性。
与炭黑相比有哪些优点?
5-10% 与 15-25% 相比,它以低得多的负载达到相似的电导率,因此流动和表面质量受到的影响较小。
主要用在什么地方呢?
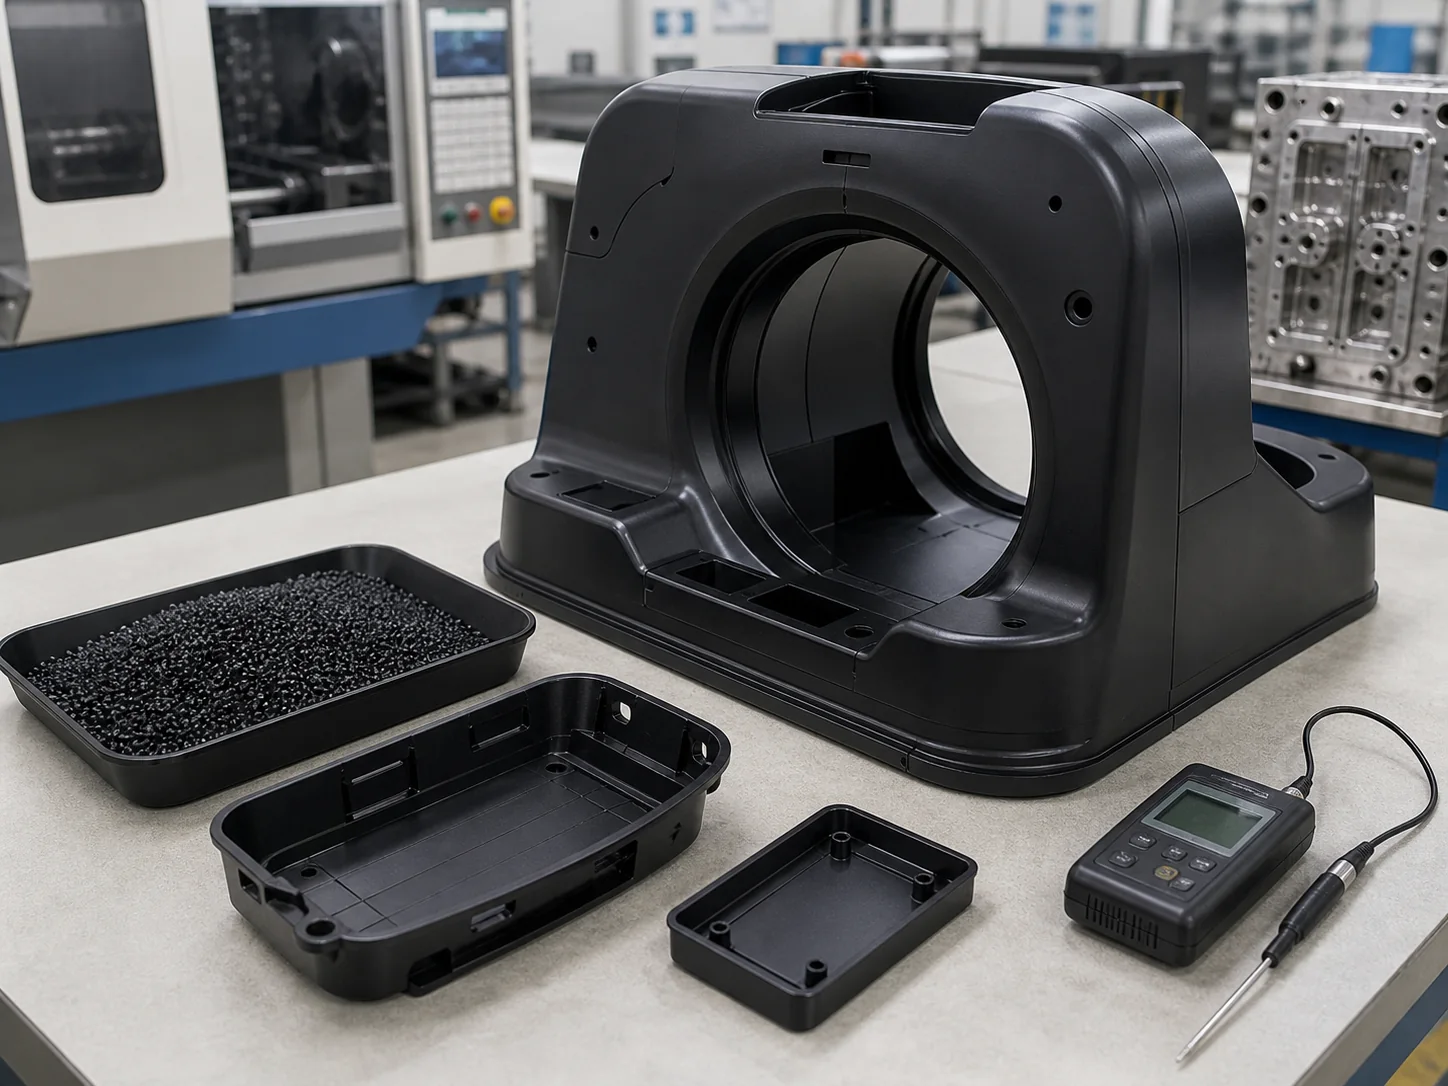
EMI屏蔽部件、导电电气配件、军用和航空航天电子、医疗外壳和防静电托盘。
可以制作大尺寸的成型零件吗?
是的。客户拥有稳定成型的医疗外壳,最长边高于 400 mm,将废品从 15% 减少到 3% 以下。
在导电塑料工程实践中,有一个规律被反复验证:表面电阻越低,注塑就越困难。为了达到超导10^2-10^3 ohm级别,传统炭黑路线通常需要15-25%填料。在该加载时,PP 流几乎被破坏。大型零件注塑几乎变得不可能,即使零件勉强成型,表面也经常出现水痕和流线。
这种导电性足够但注塑不合格,或者注塑可以但导电性不够的矛盾困扰了混炼行业多年。
德宇塑料给出的答案是通过 DGK-PP DD2-3A CNT 导电 PP 就是改变技术路线。
1. 为什么碳纳米管打破了这一僵局
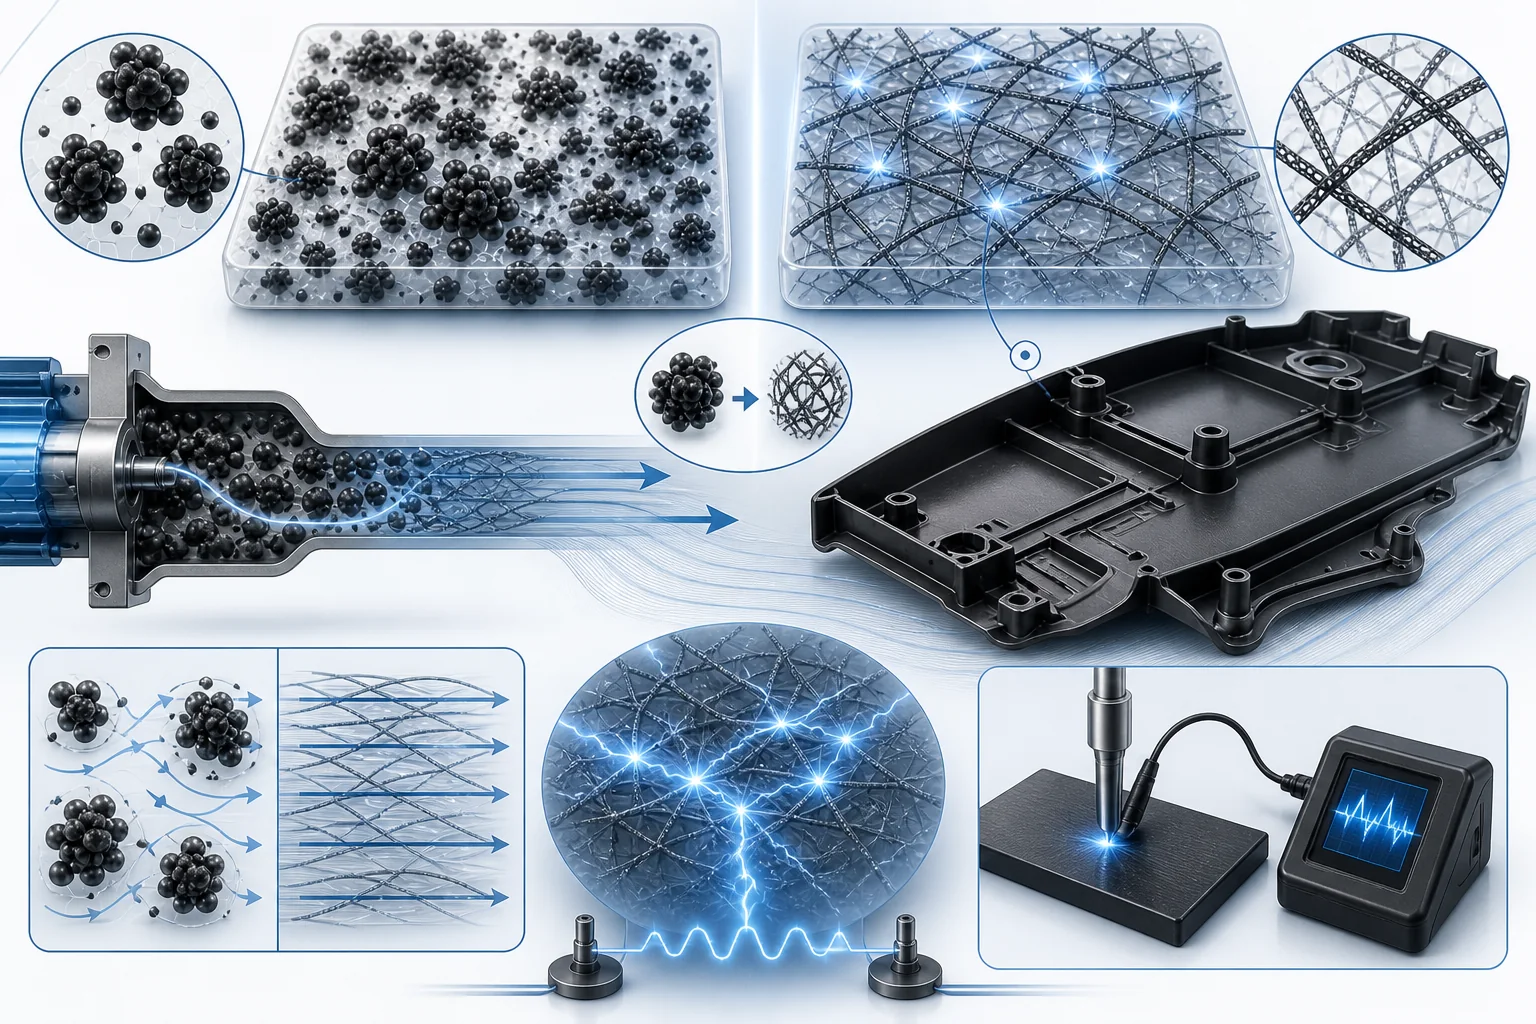
碳纳米管是一维纤维材料。它们的直径只有几纳米,长度可以达到微米级,长径比可以超过1000.。在相同重量下,碳纳米管提供的导电接触点远多于球形炭黑颗粒。学术研究表明,PP/多壁碳纳米管复合材料的电渗流阈值可低至1.5 vol%左右。
DGK-PP DD2-3A使用5-10 wt%碳纳米管负载在PP基体中构建完整的导电网络,使表面电阻保持稳定在10^2-10^3 ohm/sq。为了达到与炭黑相同的水平,通常需要15-25%。当填料含量下降约三分之二时,流动性自然得以保留。
2.客户案例一:深圳医疗配件供应商,从15%报废到稳定量产
深圳A医疗器械配件供应商是DD2-3A的早期用户之一。客户生产用于监控设备和洁净室环境的导电医疗设备外壳和抗静电医疗托盘。
客户之前的解决方案是另一个品牌的炭黑填充导电PP。其标称电阻也可以达到10^3 ohm水平,但仍然存在三个问题。
问题一:大型零件注塑废品率高。外壳尺寸较大,最长边在400 mm以上。炭黑路线熔体流动性差、填充不稳定、经常出现短射和熔接线。客户计算得出,大型外壳的报废率在15%左右,大部分是由于填充不完整或焊缝处电阻超标造成的。
问题二:表面水痕严重。由于炭黑填充量较高,填料在型腔内流动时在表面富集,形成明显的白色流痕。这不仅仅是一个外观问题。水印区域的电阻比正常区域高1-2数量级,使得整个面板电性不均匀。
问题三:洁净室的掉粉风险。医疗洁净室严格控制颗粒物。炭黑路线的表面较粗糙,摩擦后可能会脱落碳粉,从而产生污染风险。
在联系 2023, 中的 DEYU DD2-3A 后,客户进行了完整的更换测试。
第一次试用时,客户直接使用之前的炭黑注塑参数:模具温度60 C和注塑温度200 C。模制板显示出高电阻,约为 10^5-10^6 ohm,比标称值高两个数量级。
DEYU技术人员现场勘察发现模具温度过低。在熔体填充过程中,碳纳米管通过剪切力被拉入定向。在冷却过程中,他们需要足够的时间来重建三维导电网络。在60 C模具温度下,PP冷却太快,CNT被冻结在定向状态,因此网络连接性不足。
调整是将模具温度从60 C提高到80 C,注射温度从200 C提高到215 C,并在90 C严格干燥4小时。
第二次试验,电阻稳定在10^3-10^4 ohm,点对点偏差控制在两倍以内。表面水痕几乎消失,外观通过客户质量标准。
客户改用DD2-3A量产后,大型外壳废品率从15%下降到3%以下。电阻均匀性显着改善:同一面板上的不同点从顺序级漂移变为两倍以内的偏差。洁净室的粉末脱落问题也得到了减少,因为 CNT 路线产生了更光滑的表面,摩擦后没有明显的脱落。
该客户已稳定使用DD2-3A三年多,目前每月采购量在5-10吨级。
3. 客户案例二:电子托盘公司,从规格限制到批次稳定性
另一个代表性案例来自电子托盘领域。
生产半导体封装导电托盘的 复合公司其现有的 PP + 碳纤维配方已达到瓶颈。在电子托盘应用中,表面电阻保持在6.0 x 10^4 ohm-cm,恰好接近最终客户规格的上限。当批次波动时,电阻偶尔会超出极限,整盘批次被退回。
客户不想重新设计整个配方。碳纤维已经锁定在15%机械临界点;添加更多碳纤维将导致冲击韧性降低超过 20%。电导率只在最后一英里缺失,但如何解决呢?
DEYU 的解决方案是基于 PP 的高导电母粒 DGK-PP GCFML,在 2.8% 中添加到客户现有的配方中。母料中的细导电颗粒填充了碳纤维网络中的微观间隙,增加了导电通路的密度。
添加后,表面电阻从6.0 x 10^4 ohm-cm下降到4.5 x 10^3 ohm-cm,降低了一个数量级以上。更重要的是,弯曲模量、缺口冲击强度、拉伸强度等力学指标基本保持不变。表面浮纤和填充不良并未恶化。
这个案例展示了一个重要的工程逻辑:传导性能优化并不总是需要重新开始。对客户现有配方进行精确强化往往是成本最低、风险最低的途径。
4.注塑工艺:为什么80 C模具温度不任意
DD2-3A数据表清楚地标记了注塑窗口:
| 范围 | 环境 |
|---|---|
| 干燥温度 | 90 C |
| 干燥时间 | 4-5小时 |
| 注射温度 | 210-220 C |
| 模具温度 | 80 C |
流程逻辑
这些参数看起来很常规,但每一个参数都具有与电导率直接相关的工艺逻辑。
干燥是最容易被忽视的步骤。 PP本身吸水率较低,普通注塑有时会跳过干燥。但 DD2-3A 显然需要在 90 C 下干燥 4-5 小时。该配方可能含有对湿气敏感的界面改性剂或导电填料的表面处理剂。微量水分在高温熔体中蒸发,不仅会产生银条纹,还会在填料-基体界面处产生微观空隙,从而中断导电通路。一位客户反映,雨季跳过干燥后,托盘出现轻微麻点,电阻不稳定;干燥后,问题消失。
对于 PP,80 C 模具温度相对较高。目的不是表面光泽,而是给导电网络时间重建。熔体填充后,碳纳米管在剪切场中定向。在冷却过程中,他们需要一个时间窗口来重组三维连接的导电网络。如果模具温度过低、冷却过快,填料在流动状态下被冻结,网络连通性不足,阻力上升,各向异性变得明显。 80 C 模具温度是 PP 结晶和传导网络重建动力学之间的平衡。
210-220 C 的注塑温度并不是越高越好。温度太高会降解 PP 链并降低填料分散的剪切效果。温度太低,熔体粘度太高,填充困难。学术研究表明,在高熔体温度和低注射速度下,CNT分散性可以改善,导电网络可以变得更好,使得PP/CNT注塑件的表面电阻降低约5个数量级。
导电塑料注塑本质上是网络维护:从螺杆到型腔的整个过程中,必须尽可能保留三维导电网络。
5. 超越DD2-3A:DEYU在超导材料领域的全面布局
DD2-3A是导电PP中成熟的DEYU牌号,但它不是唯一的。
在超导方向,DEYU的布局已涵盖PA、PP、PE、PVC、TPV、POM,并在钢纤维协同、CNT、PP医疗应用、TPV弹性导电、电池电极超导材料等方面建立了差异化的技术积累。
DGK-PP DDL28的体积电阻率达到0.04-0.05 ohm-cm,比传统炭黑填充导电PP的导电率高数千倍。电导率达到28 S/cm,接近液流电池双极板超高电导率的技术要求。这意味着现在可以认真评估基于 PP 的材料的电池电极方向。
在导电和抗静电材料中,DEYU 涵盖了从抗静电 10^6-10^11 ohm、导电 10^2-10^6 ohm 到 10^2 ohm 以下超导的完整电阻范围。材质底座包括ABS、PP、PA、POM、PC、PE、PVC、TPV等主流工程塑料。
6.总结
DGK-PP DD2-3A所做的事情可以用一句话来概括:它使超导PP不再是一种特殊的实验室材料,而是一种可以在注塑机上稳定运行大型零件的工程塑料。
从深圳医疗配件供应商将废品率从15%减少到3%,到电子托盘公司将阻力从规格限制转向批量稳定,这些案例反复验证一个事实:在超导层面,CNT路线可以同时解决导电和注塑,尽管这些需求曾经是冲突的。
如果您正在寻找超导PP解决方案,并且不想在导电和注塑之间进行选择,那么DD2-3A值得试模。
德宇塑料提供5 kg的小批量样品服务。对于标准等级,从需求沟通到样品发货的最快周期是 3-5 个工作日。当注射工艺设置不确定时,工程师可以现场协助。