用于高强度结构部件的碳纤维导电PA66
当零件需要导电性以及刚度、耐热性和结构负载能力时,使用碳纤维导电 PA66。
材料路线必须平衡成型后的导电路径、纤维取向、翘曲、湿度调节和冲击敏感性。
本页解释了为什么简单的电阻目标不足以用于支架、固定装置、外壳或承重电气组件。
DEYU 支持牌号选择、样品成型以及针对真实零件几何形状和操作环境的验证。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
有导电塑料要求的PA66可以用在哪里?
典型领域包括ESD托盘、电子外壳、固定装置、EMI零件和防静电物流零件。对于本文,DEYU 首先确认工作环境、壁厚、预期寿命以及 DGK-PA66 CF15L-CF40L 定制碳纤维 PA66、增强塑料是否与零件几何形状匹配或需要配方调整。
PA66上“导电塑料”目标的主要性能指标有哪些?
重点关注表面电阻、体积电阻、分散均匀性、冲击强度和成型稳定性。买家应询问模制零件的数据,而不仅仅是颗粒数据,因为浇口位置、填料方向和厚度可能会改变最终值。
工程师在注塑或加工过程中应该注意什么?
对于PA66,实用的起始窗口是260-295°C熔体/75-100°C模具,成型前干燥。避免填充剂用量过多,控制熔接线并验证模制部件的电阻。最终参数应遵循零件厚度、浇口设计和实际机器。
哪些细节可以帮助DEYU更准确地推荐DGK-PA66 CF15L-CF40L定制碳纤维PA66,增强塑料?
发送当前树脂或牌号、图纸或照片、壁厚、年数量、目标标准、失效模式和所需颜色。如果参考等级已通过一项测试但在生产中失败,请包括两个数据集。
如需精确推荐,请与 DEYU 分享零件图、基础树脂、目标性能、加工方法和测试标准。
本页面适用于需要根据零件功能、电阻范围和模制零件验证来选择导电塑料的工程师和买家。
DGK-PA66 CF15L-CF40L 定制碳纤维 PA66 和 强化塑料。当导电性必须与高刚度、尺寸稳定性和 PA66 耐热性一起工作时,请使用此途径。
1. 背景/问题
有些导电部件不能使用PP、PE或ABS,因为应用需要更高的刚性、耐热性和结构负载能力。在这些情况下,通常会考虑碳纤维增强的 PA66。
PA66 对潮湿、干燥、调节和尺寸变化敏感。当添加碳纤维用于导电和增强时,纤维取向、翘曲和缺口敏感性成为材料选择问题的一部分。
2. 技术难度/为什么会发生
碳纤维导电 PA66 必须形成导电通路,同时保持高弯曲刚度、受控收缩、可接受的冲击行为以及调节后稳定的尺寸。
如果零件通过了电阻测试,但装配、平整度或公差不合格,则碳纤维含量和成型工艺仍需要调整。
3. DEYU 材料方向
对于高强度导电结构部件,DEYU 可能会推荐 DGK-PA66 CF15L-CF40L。现有产品数据将该方向定位为可定制的15%-40%碳纤维增强PA66,具有高强度、高刚度和导电性能。
当韧性和可模塑性更重要时,可以使用较低的碳纤维含量。当刚性、尺寸稳定性和导电性更重要时,可以考虑更高的碳纤维含量,但必须监测翘曲和开裂风险。
4. 参考产品数据
| 性能项目 | DGK-PA66 CF15L-CF40L 方向 |
|---|---|
| 基础树脂 | PA66 |
| 加固路线 | 碳纤维增强PA66 |
| 碳纤维含量 | 15%-40%可定制 |
| 表现方向 | 高强度、高刚度和导电性能 |
| 加工 | 注塑成型;需要干燥 |
| 典型应用 | 机械零部件、电子电气设备、高强度导电结构件 |
5.真实客户应用案例
客户需要在电气设备附近提供导电结构支撑。原来的导电ABS具有可接受的电阻,但刚性不足。 高碳纤维PA66试验提高了刚性,但导致翘曲和装配开裂。
技术路线、应用场景及实际项目验证
对于本主题,有用的工作超出了通用材料名称的范围。工程验证从失败的部件、必须保留的属性以及处理后确认结果的测试方法开始。
DEYU如何缩小路线
此类项目遵循碳纤维增强路线,平衡刚度、翘曲和可加工性。团队首先定义目标指标以及颜色、冲击强度、流动性、收缩率和表面质量的限制。目标不是选择一种“最佳”添加剂,而是在模制部件上定义可重复的配方窗口。
应用这个逻辑的地方
- 轻质刚性支架和外壳
- 金属替代结构件
- 同时需要模量、尺寸稳定性和成型性的组件
这些场景在壁厚、周期时间、外观要求和检查方法方面有所不同。当模具、零件几何形状或测试方法发生变化时,相同的材料系列可能需要不同的调整。
匿名客户案例及验证方法
在一个真实的匿名客户项目中,起始路线已经方向正确,但零件级验证不够稳定。 DEYU保留了原来的应用目标,改变了验证参数和配方平衡,而不是人为缩小用例。
| 比较了什么 | 为什么之前的路线很弱 | 调整了什么 | 结果如何评估 |
|---|---|---|---|
| 更换前材质 | 之前的牌号无法达到刚度目标或成型后翘曲,特别是长流动长度和薄壁 | 碳纤维填充量、保留纤维长度、流动方向、收缩率、模具温度和浇口位置 | DEYU 调整了纤维含量和成型性;检查试验批次的刚度、平整度和表面质量 |
| DEYU路线 | 标准样品上的值并不完全代表真实的模制部件。 | 短样品运行、控制样品、处理窗口和测量方法。 | 结果记录为工作范围;批量供货仍需以实际模具确认。 |
这使得这篇文章对工程师和采购员都很有用:工程师可以看到必须测试什么,而采购员可以看到在请求样品之前应该发送哪些信息。
6.验证数据表
| 物品 | 导电 ABS | 以前的 PA66-CF 试用版 | DEYU DGK-PA66 CF15L-CF40L 试用方向 |
|---|---|---|---|
| 试用数量 | 600个 | 800个 | 1,200个 |
| 阻力方向 | 基本目标达到 | 达到目标 | 目标符合项目范围 |
| 弯曲刚度反馈 | 不足的 | 高的 | 目标平衡刚度 |
| 翘曲超限率 | 3.5% | 9.0% | 目标<4.5% |
| 装配开裂率 | 1.8% | 5.2% | 目标<2.5% |
| 干燥敏感性 | 低的 | 高的 | 由进程窗口控制 |
| 成型废品率 | 3.0% | 6.8% | 目标<4.0% |
| 内部纠纷 | 79% | 76% | 验证后的目标 >90% |
本案例基于DEYU内部项目记录中的真实客户场景。
7. 结果解释
对于导电PA66结构件来说,最好的方向并不总是碳纤维含量最高。更多的纤维可以提高刚性和导电稳定性,但也会增加翘曲和开裂的风险。
实用解决方案同时评估阻力、刚度、湿度调节、尺寸稳定性和装配性能。
8. 适合的应用
- 导电PA66支架
- 电气结构支撑
- 高刚性导电元件
- 电子组件附近的机械零件
- 碳纤维增强尼龙零件
- 需要强度和 ESD 控制的模制零件
9. 买家需提供什么
买家应提供目标阻力范围、刚度或强度目标、当前材料和失效原因、零件图纸、公差、壁厚、筋结构、干燥和成型工艺、装配方法以及当前翘曲或开裂数据。
Заключение
最终的材料选择应在实际零件上确认:需要一起评估阻力、力学、加工、几何形状和使用条件。
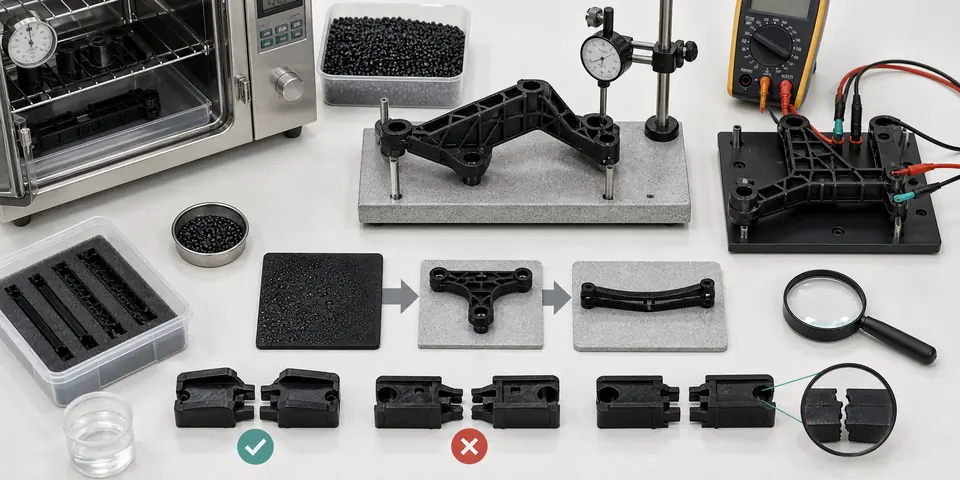
工程决策路径
此页面旨在作为材料选择简介,而不仅仅是产品介绍。工程路线从失效模式开始,然后缩小基础树脂、添加剂包、成型工艺窗口和验证方法。
- 当零件需要电气功能和结构刚度而不仅仅是导电表面时,请使用碳纤维导电 PA66。
- 检查负载方向、浇口位置、熔接线和纤维方向,因为成型零件的强度和阻力可能会有所不同。
- 在批准路线之前,平衡导电性与韧性、翘曲、表面光洁度、工具磨损和湿度调节。
- 通过类似生产工具验证成型零件的阻力、拉伸或弯曲行为、尺寸稳定性和装配配合。
匿名客户案例
案例1:符合ESD要求的承重支架
客户需要一种材料的硬度和导电性能。 DEYU 建议进行碳纤维导电 PA66 试验,并重点检查安装区域的纤维取向、熔接线强度和电阻。
案例 2:靠近电子设备的紧凑结构外壳
该项目需要强度,但不能接受金属重量。 DEYU 帮助将碳纤维 PA66 与标准导电改性材料进行比较,验证集中在翘曲、螺丝凸台和电阻稳定性上。
DEYU 如何支持该项目
- DEYU可以将导电性、耐磨性、韧性、阻燃方向、颜色和加工流程作为组合的配方目标进行调整,而不是单独处理每个性能。
- 在商业供应之前,样品批次可以与客户模具、零件厚度、浇口位置和预期测试保持一致。
- 对于国际询问,DEYU 工程师帮助采购和技术团队将应用要求转化为树脂路线、测试项目、样品计划和风险点。
导电碳纤维 PA66 的扩展工程说明
当零件必须在一个模制部件中结合 ESD 控制、尺寸稳定性和结构承载能力时,通常会选择碳纤维导电 PA66。材料路线不应仅通过高拉伸强度值来判断。对于支架、承载臂、传感器外壳、泵相邻部件和设备固定装置,真正的问题是成品部件在成型定向、湿度调节和重复装配负载后是否保持刚度、阻力和公差。
在DEYU项目中,首先检查的是服务加载路径。 A碳纤维网络可以提高模量并降低表面或体积阻力,但纤维方向遵循熔体流动。沿流动方向坚固的 A 肋可能在整个流动方向上不太稳定,并且在一个面上测量的电阻值可能无法代表每个关键接地表面。这就是为什么材料讨论应包括浇口位置、壁厚、螺丝凸台布局、插入面积以及客户打算测量电阻的确切点。
当高强度不够时
高强度 PA66 仅当模制几何形状允许强度发挥作用时才有用。如果组件具有弹簧钩、薄活动铰链、锋利的肋或重压配合区域,则提高刚度的强化材料也会降低局部韧性。 A 实际开发路线比较了干燥成型样品、湿气调节样品和多次热循环后的零件。比较显示故障风险是否是刚度损失、间隙漂移、脆性开裂或不稳定的电气读数。
对于金属替换,DEYU 通常会要求提供原始金属零件、目标塑料图纸和装配力。塑料等级可能通过简单的拉伸测试,但仍然失败,因为夹具负载下的挠度太高。 A更好的验证方法是测量功能位置的变形,而不仅仅是标准测试棒的强度。
| 设计检查点 | 为什么这很重要 | 实际验证 |
|---|---|---|
| 流向和浇口布置 | 纤维取向会改变模量、收缩率和局部电阻。 | 模具测试棒和代表性零件,然后比较纵向和横向值。 |
| 水分调理 | PA66吸潮;调节后刚度、冲击力和尺寸发生变化。 | 在批准最终公差之前,测量干燥的模制和调节过的零件。 |
| 加强筋、凸台和嵌件 | 即使基层看起来很坚固,应力集中也会产生裂缝。 | 使用具有真实螺丝凸台、嵌件和肋厚度的原型,而不是仅使用平坦的饰板。 |
| ESD测量点 | 纹理、熔接线和表层可以改变表面电阻。 | 标记可重复点并在清洁前、清洁后和处理后进行测试。 |
| 金属替代目标 | 铝替代品需要偏转控制、耐热性和装配稳定性。 | 比较成品中使用的相同夹具负载下的功能偏转。 |
填料网络和各向异性控制
碳纤维PA66中的导电路径是连接的填充网络,而不是均匀的金属板。 A 较高的填料含量可能会降低阻力,但也会缩小加工窗口、提高熔体粘度、使熔接线更加敏感并降低表面质量。因此,正确的等级是一种平衡:为 ESD 或接地目标提供足够的导电网络,为刚度提供足够的纤维长度,为组装提供足够的基础树脂韧性。
DEYU 将第一次试验视为映射步骤。我们更喜欢记录几个模制表面的阻力、预期负载方向的弯曲刚度以及熔接线周围的视觉状况。如果数据不均匀,解决方案可能是更改栅极、稍微不同的光纤系统、混合导电包或目标电阻调整。这可以防止仅增加碳含量直至加工变得不稳定的常见错误。
推荐开发顺序
稳定项目通常从基线开始:当前的金属或塑料部件、其失效模式和所需的电阻范围。接下来,DEYU 定义了最小模量、冲击目标、热量要求、颜色限制和表面电阻范围。第一次模制试验用于确认调节后的流动长度、熔接线强度、模制部件的阻力和尺寸漂移。只有在这些数据明确之后,团队才能进行更大的批量或工具调整。
碳纤维导电PA66并不是每个导电部件的最佳答案。如果关键需求是用于非承重外壳的低成本 ESD,则导电 ABS 或导电 PP 可能更容易加工。如果零件需要非常光滑的外观或灵活的卡扣组件,则较低纤维或不同的导电路径可能更安全。当材料目标与工作表面、工作负载和实际成型几何形状相关时,选择就变得可靠。