炭黑、石墨、碳纤维或 CNT:哪种导电路线适合您的塑料部件?
实用材料选择指南,比较塑料零件的四种碳基导电填料路线:炭黑、石墨、碳纤维和 CNT。重点不是哪种填料普遍最好,而是哪种路线适合所需的电阻、树脂、零件几何形状、表面质量、机械目标、加工窗口和成本。
导电填料选择FAQ
炭黑、石墨、碳纤维或 CNT:导电填料选择
炭黑是否总是最好的途径,因为它更便宜?
不会。炭黑通常是成本最低的路线,但高含量会降低冲击强度、伸长率、流动性和表面质量。当这些权衡可以接受时,它最适合成本敏感的静电耗散部件。
什么时候应该选择碳纤维?
当零件同时需要导电性和结构增强时,并且当纤维条纹、粗糙表面和方向阻力可以通过零件和浇口设计来管理时,请选择碳纤维。
为什么CNT的公斤价很高,但在商业上却是合理的?
CNT可以在低负载下工作,因此可以保持流动性、光泽度和韧性,并减少精密零件的废品。正确的比较是每个接受零件的成本,而不仅仅是每公斤的材料价格。
应将哪些数据发送到 DEYU 以进行填充技术路线选择?
发送目标电阻和测试方法、树脂、零件图、壁厚、浇口计划、机械目标、表面要求、加工方法、当前缺陷、体积和成本目标。
为什么填料选择很重要
在导电塑料开发中,导电填料往往是真正的决定点。基础树脂控制着耐热性、韧性、耐化学性和成型行为,但填料路线决定了最终部件是否能够达到所需的表面电阻或体积电阻率,而不会损失太多的冲击强度、流动性、表面质量或成本控制。
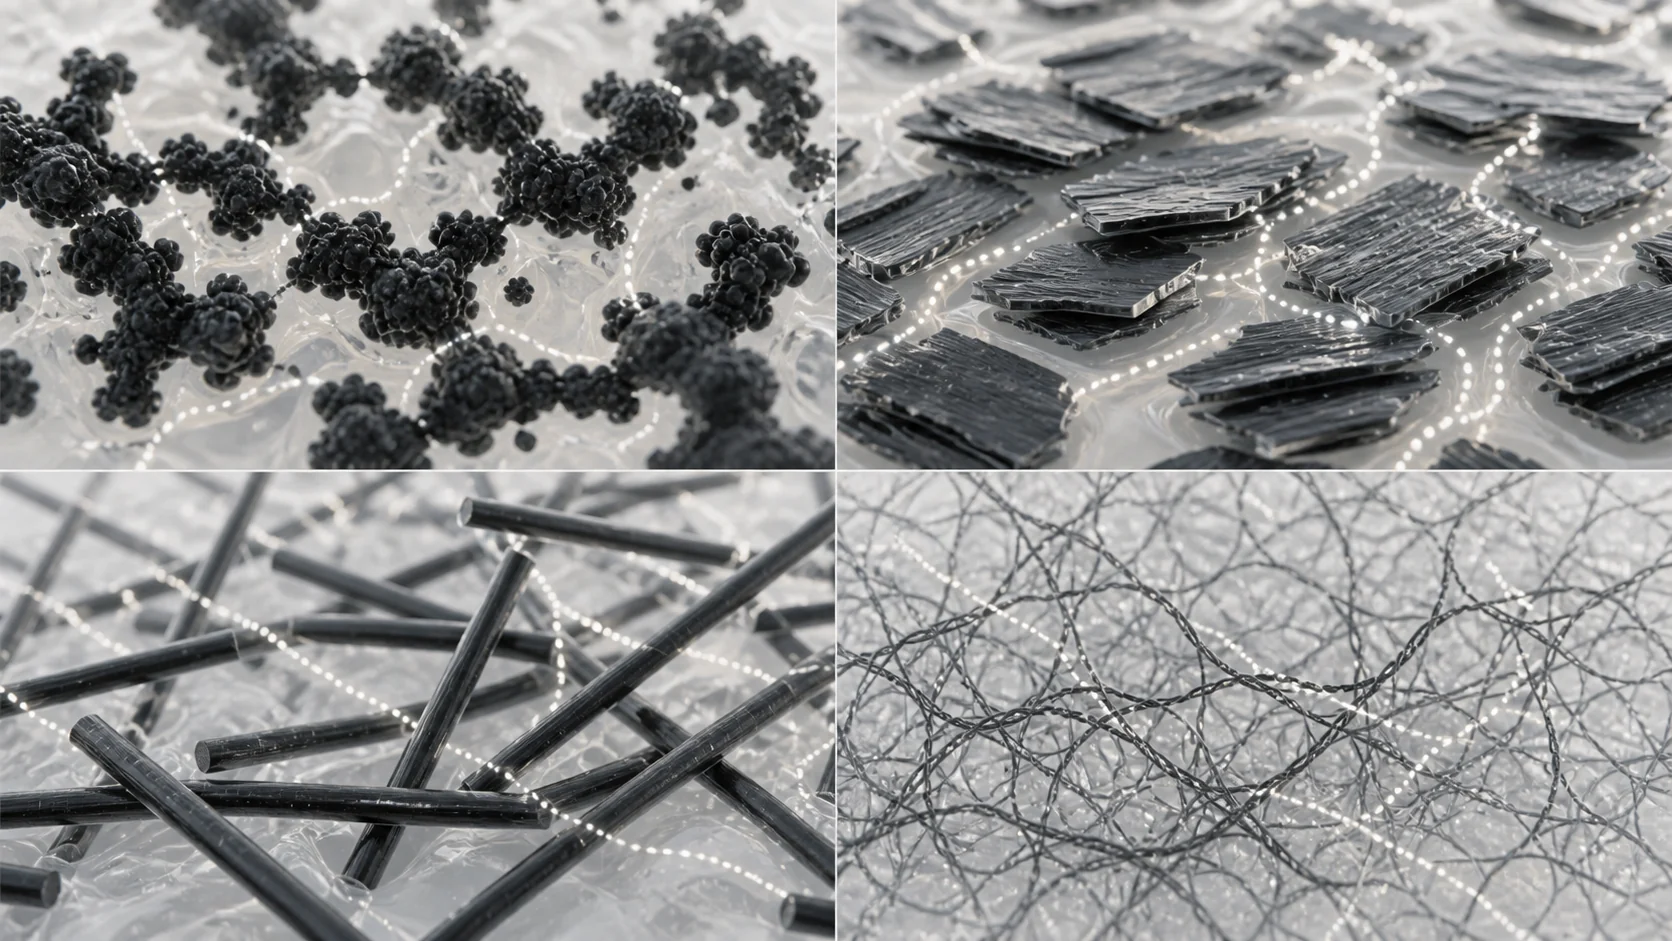
炭黑、石墨、碳纤维和碳纳米管都是碳基导电填料,但它们的颗粒形状和网络行为有很大不同。 A 低成本托盘、光滑的电子外壳、滑动齿轮和结构性 EMI 屏蔽无法通过相同的填充逻辑来解决。
| 填料类型 | 颗粒几何形状 | 纵横比 | 典型渗透阈值(wt%) |
|---|---|---|---|
| 炭黑 | 0D 球形/骨料 | 1左右 | 10-20% |
| 石墨 | 2D 血小板 | 10-100 | 15-25% |
| 碳纤维 | 1D 圆柱光纤 | 50-500 | 8-15% |
| CNT | 1D 管状网络 | 100-1,000+ | 1-5% |
渗流阈值和粒子几何形状
导电塑料不会沿直线逐渐导电。一旦足够多的填料颗粒相互接触、重叠或相互靠近,就会形成连续的通道。该点就是渗透阈值。 A 较低的阈值通常可以实现更好的韧性、更光滑的表面和更容易的成型,因为需要更少的填料。
几何解释了大部分差异。炭黑依赖于聚合链和电子跳跃。石墨依赖于片晶接触。碳纤维可以形成长的纤维与纤维桥,但流动排列可以使导电性具有方向性。 CNT可以在非常低的负载下创建三维导电网络,但分散质量至关重要。
| 性能项目 | 炭黑 | 石墨 | 碳纤维 | CNT |
|---|---|---|---|---|
| 维数 | 0D | 2D | 1D | 1D |
| 纵横比 | 1左右 | 10-100 | 50-500 | 100-1,000+ |
| 典型负载 | 15-30% | 20-40% | 10-20% | 2-5% |
| 渗透阈值 | 10-20% | 15-25% | 8-15% | 1-5% |
| 表面电阻率 | 10^6-10^9 ohm/sq | 10^6-10^9 ohm/sq | 10^2-10^6 ohm/sq | 10^3-10^7 ohm/sq |
| 导电机理 | 电子跳跃/隧道效应 | 血小板面对面接触 | 光纤与光纤的接触 | 三维纳米网络 |
| 各向异性 | 低的 | 缓和 | 高的 | 低到中等 |
| 拉伸效应 | 下 10-30% | 下 10-20% | 上10-30% | 保持或略有增加 |
| 弯曲效应 | 上30-50% | 略有增加 | 上200-300% | 适度增加 |
| 冲击效果 | 下 40-60% | 下 30-50% | 下 50-70% | 下 20-30% |
| 伸长效果 | 下 70-90% | 下 50-70% | 下 90-95% | 下 40-60% |
| 颜色 | 制服黑色 | 深灰色/黑色 | 深灰色/黑色 | 深黑色 |
| 表面光泽度 | 40-55 | 20-35 | 15-25 | 50-70 |
| 表面粗糙度 | 缓和 | 缓和 | 高的 | 低的 |
| 填料能见度 | 有纹理的部件较少 | 适度的片状 | 高纤维束 | 纳米级能见度极低 |
| 流量减少 | 重要的 | 缓和 | 最重要的 | 最不重要 |
| 干燥要求 | 通常没有 | 通常没有 | 通常 2-4 h 取决于树脂 | 通常不会;树脂规则适用 |
| 典型模具温度 | 40-60 C | 40-60 C | 60-80 C | 40-60 C |
| 相对成本 | $ | $$ | $$$ | $$$$ |
| 每个成品零件的成本 | 低的 | 低到中等 | 中到高 | 低负载时适中可减少废品 |
炭黑:经济高效的主力
炭黑通常是静电耗散和中等导电塑料的首选途径。它应用广泛、稳定、易于采购且经济高效,适用于托盘、ESD 包装、导电型材、工作表面、输送机零件和许多黑色工业组件。
它的限制是加载。为了构建可靠的网络,炭黑通常需要添加 15-30%,具体取决于结构和树脂。这会降低冲击强度、伸长率和熔体流动性。对于高光泽外壳或薄壁零件,纯炭黑路线可能会满足阻力,但无法满足外观或成型要求。
石墨:导电且润滑
当导电性只是工作的一部分时,石墨很有用。片状石墨可以增加润滑性、耐磨性能和导热性,因此出现在齿轮、轴承、滑动接触件和机械部件中。
与碳纤维和CNT相比,石墨通常具有中等的电气性能。它还可以创建深灰色或金属表面特征。有关石墨导电 ABS 路线中的现有产品参考,请参阅 DGK-ABS DD3C 石墨导电 ABS.
碳纤维:结构导电增强材料
当必须同时解决导电性和增强性时,选择碳纤维。它可以显着提高弯曲模量并提高拉伸强度,这对于 EMI 屏蔽外壳、汽车结构 ESD 零件、航空航天固定装置和承载导电部件非常有价值。
权衡是各向异性、表面外观和影响。纤维沿流动方向取向,因此流动方向和横向之间的阻力可能不同。在光滑的表面上可以看到纤维条纹,并且缺口冲击力通常会急剧下降。在生产批准之前需要进行栅极设计和实际零件电阻映射。
CNT:高性能低负载路线
当低负载、光滑表面、更高的冲击保持力和尺寸稳定性很重要时,CNT 是优质路线。由于纵横比非常高,因此在许多系统中 2-5% 负载时可以形成导电网络。
每公斤成本高,分散技术要求高。然而,在精密外壳、医疗设备零件、传感器、执行器和高端 ESD 组件中,CNT 可以比高负载路线更好地减少废品、保持表面质量并保持流动。正确的比较通常是每个成品零件的成本,而不仅仅是每公斤的复合价格。
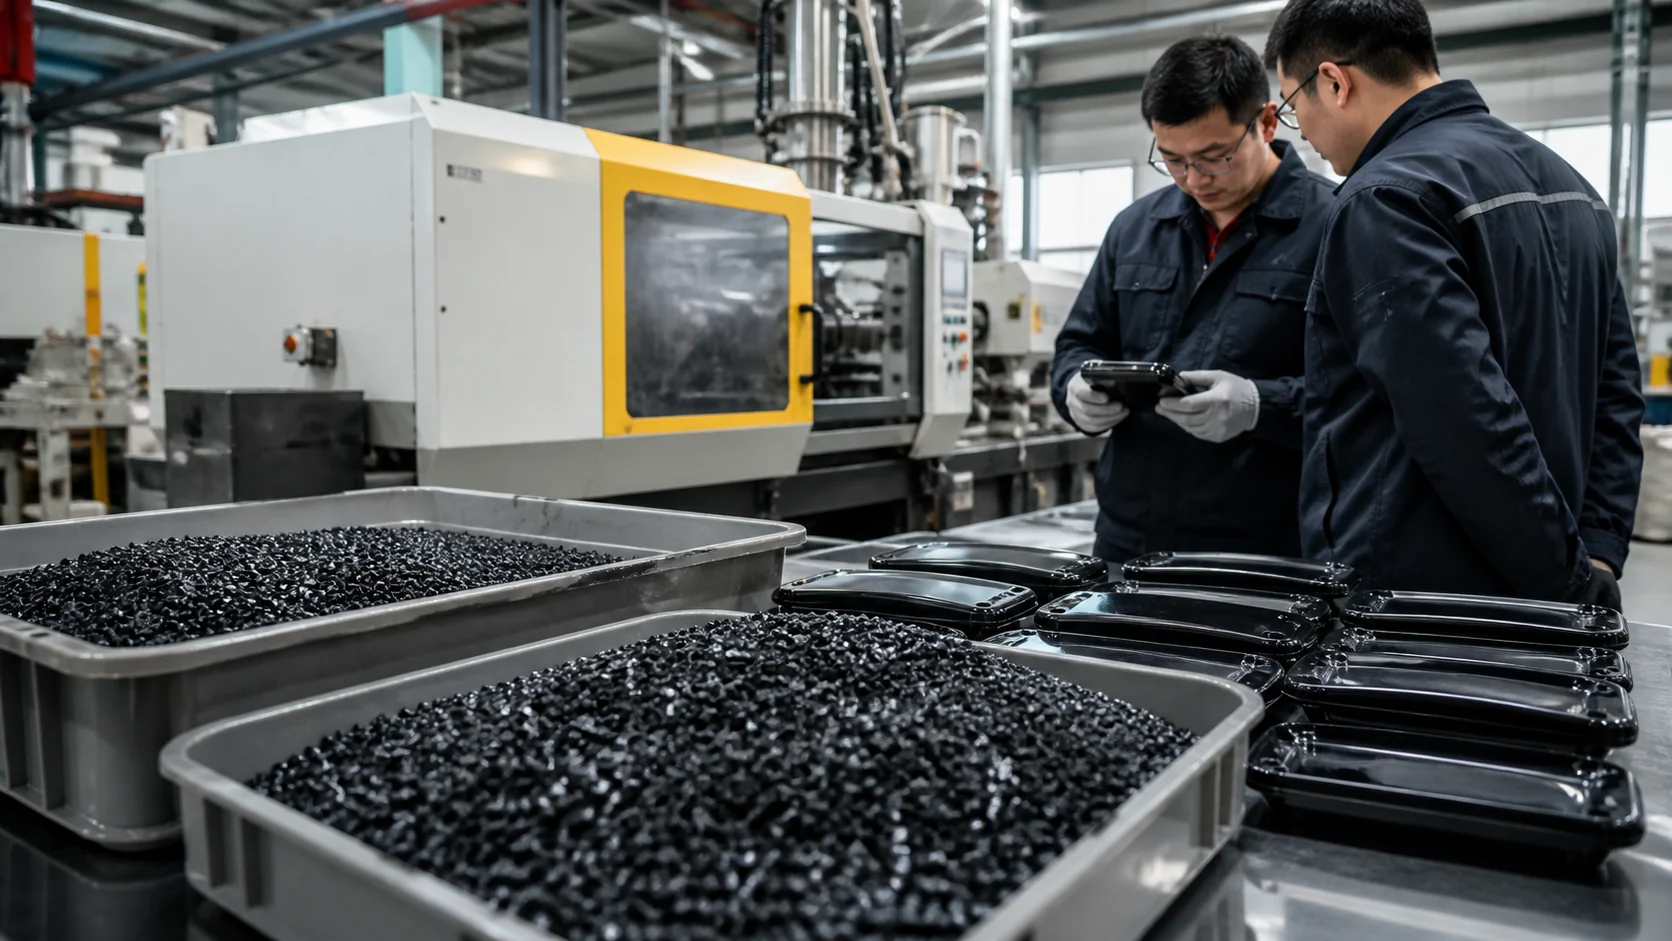
客户场景:手持式电子测试仪外壳
电子测试设备制造商正在开发手持式测试仪外壳。外壳需要 10^6-10^8 ohm/sq 范围内的表面电阻率、高于 6 kJ/m2 的缺口伊佐德冲击、光滑的高光泽显示屏区域以及低于约 8 USD/kg 的复合成本。
第一次12%碳纤维ABS试验达到了导电率目标,但表面出现可见纤维条纹,冲击结果仅为4.8 kJ/m2。 DEYU 比较了炭黑 ABS、CNT、ABS 以及使用模制外壳而不仅仅是饰板的炭黑加碳纤维混合路线。
| 决策步骤 | 工程问题 | 典型输出 |
|---|---|---|
| 1. 电导率目标 | 表面电阻、体积电阻、静电耗散还是导电? | 目标范围及测试方法 |
| 2. 机械要求 | 冲击、拉伸、弯曲模量、伸长率或磨损? | 不过度牺牲关键属性的路线 |
| 3. 处理约束 | 注射、挤出、壁厚、流动长度和浇口方案? | 流动和各向异性风险级别 |
| 4. 表面外观 | 黑色纹理、高光、可见部分还是隐藏部分? | 可接受的填料可见度和粗糙度 |
| 5. 成本模型 | 每个 kg 的成本或每个接受零件的成本? | 商业上可行的路线 |
| 6. 生产验证 | 成型零件能否确认电阻和缺陷? | 最终材料批准证据 |
| 试验参数 | 目标/条件 |
|---|---|
| 试用数量 | 300 外壳跨 5 成型周期 |
| 月产量 | 50,000外壳 |
| 目标表面电阻率 | 10^6-10^8 ohm/sq |
| 目标缺口伊佐德冲击 | >6 kJ/m2 |
| 目标表面光泽度 | >60 |
| 复合成本目标 | <8.00 USD/kg |
| 试用路线 | 表面电阻率 | 冲击力(kJ/m2) | 光泽度 | 纤维条纹 | 废品率 | 成本(USD/kg) |
|---|---|---|---|---|---|---|
| 现有12%碳纤维ABS | 3×10^6 ohm/sq | 4.8 | 22 | 是的 | 6.5% | 7.80 |
| DEYU A: 18% 炭黑 ABS | 4×10^7 ohm/sq | 5.2 | 48 | 不 | 5.0% | 5.20 |
| DEYU B: 3% CNT ABS | 2×10^6 ohm/sq | 7.2 | 68 | 不 | 3.2% | 12.50 |
| DEYU C:炭黑12%+碳纤维3% | 3×10^7 ohm/sq | 6.5 | 52 | 不 | 4.0% | 8.20 |
| 目标 | 10^6-10^8 ohm/sq | >6 | >60 | 不 | 越低越好 | <8.00 |
DEYU如何读取试验结果
CNT路线提供了最好的技术表面和影响数据,但它超出了成本目标。炭黑路线降低了成本,但仍然达不到冲击力和光泽度目标。混合路线是最好的平衡:它达到了所需的阻力,将冲击力提高到阈值以上并消除了纤维条纹,同时成本保持足够接近以进行生产谈判。
DEYU 建议通过调整浇口位置和较大批量进行生产验证,因为即使是平衡的填料系统也会在流动长度、熔接线位置和保压压力发生变化时发生变化。
按填充路线进行应用匹配
相同的主题并不意味着相同的答案。下表显示了典型的出发路线;最终牌号的选择仍取决于树脂、成型方法和测试标准。
| 应用 | 推荐出发路线 | 原因 |
|---|---|---|
| IC 搬运托盘和包装 | 炭黑 | 经济高效且均匀的黑色外观 |
| EMI屏蔽罩 | 碳纤维 | 增强材料+高导电率 |
| 齿轮、轴承和滑动部件 | 石墨 | 润滑性、耐磨支撑性和适度的导电性 |
| 医疗设备外壳 | CNT或混合动力 | 表面光洁度、冲击保持力和低负载 |
| 汽车引擎盖下零件 | PA66中的碳纤维 | 耐热性和机械强度 |
| 导电管和型材 | 炭黑 | 挤出实用性好,产量均匀 |
| 精密机械零部件 | CNT或混合动力 | 尺寸稳定性和低收缩率 |
| 消费电子产品外壳 | 混合动力或 CNT | 表面外观及导电性 |
| ESD 地板和工作台面 | 炭黑 | 大面积成本控制 |
结论
炭黑、石墨、碳纤维和 CNT 不是可互换的标签。它们是不同的导电路线,具有不同的渗透阈值、颗粒几何形状、表面行为、机械权衡、处理窗口和成本逻辑。
对于成本敏感的静电耗散部件,炭黑通常是起点。对于滑动或热应用,石墨值得关注。对于结构性导电部件,碳纤维是实用的。对于高端光面或精密组件,CNT 或混合路线可能是正确的答案。 DEYU 可以使用客户树脂、零件图、目标电阻、机械要求和生产验证计划来比较这些路线。