抗静电 PP 多腔注塑制件表面电阻不一致的解决方案:DGK-PP KJD789R-A1
在多型腔抗静电 PP 成型中,一次注射可以生产出表面电阻明显不同的零件,因为每个型腔都会经历不同的流动长度、剪切和冷却组合。本指南解释了 DGK-PP KJD789R-A1 如何将工艺耐受材料设计与逐腔控制相结合,以将电阻保持在商定的静电耗散窗口内。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
为什么同一个注射的四个型腔会有不同的阻力?
每个腔体具有不同的流动长度、转弯模式、压力、剪切历史和冷却历史。这些差异会改变抗静电相的方向和连接性,因此必须按空腔和位置检查电阻,而不是从一个零件推断电阻。
DGK-PP KJD789R-A1 验收应使用什么电阻范围?
本文中的模制 SMT 托盘箱在 10⁹–10¹⁰ Ω 区域进行了验证。在批准之前,买方和DEYU应将样本、条件、电极方法和项目验收窗口锁定在一份签署的规范中。
应首先检查哪些成型控制?
从 85°C 干燥 4–5 小时、195–210°C 料筒窗口、70–80°C 模具、中低注射速度和平衡型腔填充开始。请勿使用脱模剂,因为脱模剂的绝缘表面膜会使测量的电阻错误地变高且不均匀。
生产中应如何监测空腔阻力?
通过在试模期间测量每个型腔中的相同点来建立基线。在生产中,分别对每个型腔进行趋势分析,包括平均值、范围和变异系数,以便在零件离开约定的窗口之前找到漂移的流道、通风口或温度区。
1. 多腔防静电成型中电阻不均匀的根本原因 PP
多腔抗静电 PP 部件中的表面电阻不均匀性源于熔体填充过程中对功能性抗静电相失去控制。 PP本身不提供抗静电功能。它依赖于分散在 PP 矩阵中的抗静电成分来形成电荷耗散路径。普通 PP 的表面电阻可能高于 10¹⁶ Ω,因此需要进行修改以使模制部件达到商定的静电耗散范围,通常在更宽的 10⁶–10¹¹ Ω 区间内。
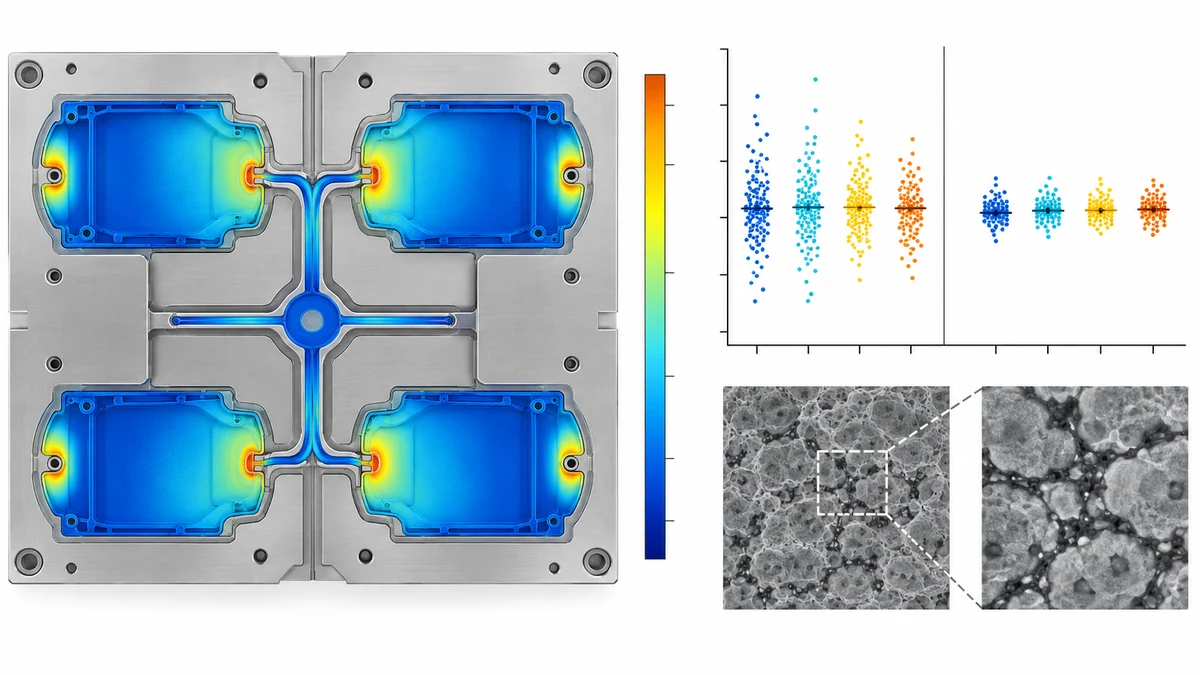
在多型腔模具中,熔体从浇道通过连续的流道进入各个型腔,并遇到不同的流动长度、转弯和横截面变化。因此,每个空腔都会受到不同的剪切和热历史。这些差异改变了每个空腔中抗静电相的分布密度和形态,最终表现为显着的空腔间电阻分散。
物理机制比简单的材料批次变化更具体。一个模制零件的不同区域可能相差一两个数量级,并且熔接线可能会中断电荷耗散网络并产生局部高电阻区域。浇口到端部差异的方向取决于工艺:相浓度可以使一个系统中浇口区域的电阻较低,而强浇口剪切和冻结方向可以使其在另一种系统中电阻较高。这就是为什么实际模压电阻图(而不是通用门规则)必须决定接受程度。
抗静电 PP 是一种多相复合材料。树脂基体和功能相在热稳定性、流动行为和分散响应方面有所不同。在注射剪切下,功能相可以定向、迁移或变形。如果模具太冷并且表皮冻结太快,相就会保持锁定在流动状态,网络连通性下降,电阻会上升,并具有明显的各向异性。腔体之间的温差会放大这种效应。
2.材质侧路线:KJD789R-A1的制定逻辑
核心设计为 DGK-PP KJD789R-A1 用于多腔成型的方法是保留PP基体的加工能力,同时构建对剪切和温度波动具有更大耐受性的抗静电网络。
其熔体流动速率为7 g/10 min,为230°C/2.16 kg,处于PP的中流注塑范围内,并平衡填充能力与熔体强度。在 195–210°C 料筒窗口内和 70°C 模具温度附近,材料可以在填充过程中保持稳定的流动行为。这避免了当粘度太低时抗静电相的过度迁移以及当粘度太高时远程空腔的不完全填充。
对于机械性能,1790 MPa 的弯曲模量处于 PP 矩阵的中上范围内,并支持托盘和周转箱所需的刚性。 40 kJ/m²的夏比无缺口冲击强度和7.2 kJ/m²的悬臂梁缺口冲击强度为薄壁多腔零件提供脱模强度。 93°C在0.45 MPa处的A热变形温度涵盖了普通电子制造和仓储条件。
抗静电PP的电阻不能仅通过配方来锁定。材料数据表中的值是在标准模制样品上测量的参考值。型腔之间的实际分布取决于配方对成型工艺的敏感程度。 KJD789R-A1 的目的是将过程敏感性保持在可接受的项目窗口内。
3. 工艺侧路线:从干燥到脱模的控制
多腔成型中的电阻均匀性需要与材料配方一样的工艺控制。
烘干
KJD789R-A1 的建议干燥条件为 85°C,持续 4–5 小时。 PP 本身吸湿性较低,但抗静电配方中的功能成分可能对湿度敏感。微量水分会在热熔体中蒸发,并在抗静电相和基体之间的界面处产生微小的空隙,从而中断电荷路径并提高局部电阻。严格干燥是型腔和批次一致性的第一个控制点。
温度窗口
A 195–210°C 桶系列是传统的 PP 加工窗口。温度过高会降解PP,降低熔体粘度并削弱均匀分散所需的剪切力;温度不足会使熔体过于粘稠并影响远程型腔填充。 A 70°C 模具对于 PP 来说相对较热,并为定向功能阶段提供了填充后重建连接充电路径的时间。对于以下案例,在工艺优化期间使用了 70–80°C 模具窗口。
多腔灌装天平
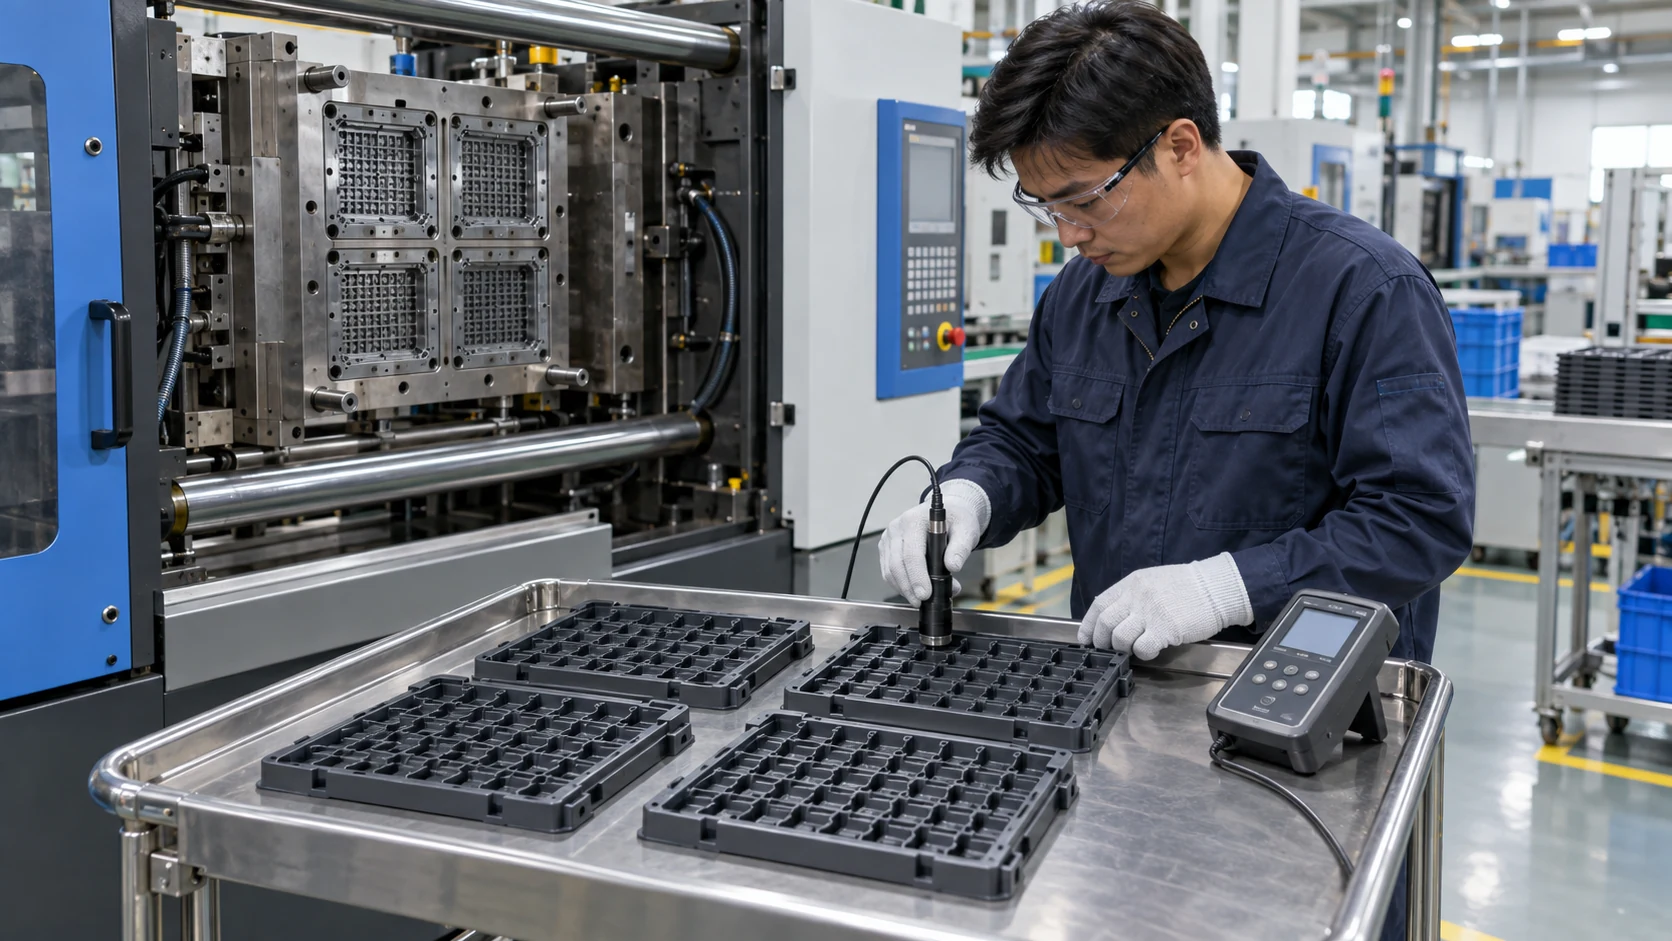
填充平衡是多型腔工具中最重要的变量。不平衡的系统会导致一些空腔填充不足,而其他空腔填充过度,从而直接改变抗静电相的最终状态。在第一次试验期间,测量每个空腔中定义位置的表面电阻,并确认所有空腔保持在相同商定的数量级窗口中。如果某个型腔读数异常高,请首先检查其填充完成情况、流道限制、排气和局部模具温度。
脱模及后处理
请勿使用脱模剂。表面上的绝缘膜可以直接屏蔽抗静电反应,产生错误的高电阻读数,并在膜不均匀时增加腔体之间的差异。
4. 商业验证:多腔 SMT 抗静电托盘
华东地区的一家SMT合同制造商使用DGK-PP KJD789R-A1在四腔模具中生产1.8 mm壁式防静电SMT托盘。托盘在自动化组件生产线中循环,并反复接触夹具和传送带;在干燥季节,不受控制的静电荷可能达到数千伏。
在试验验证期间,在每个腔体的托盘上测量了五个表面电阻点。靠近栅极的电阻测量为 1.5 × 10¹⁰ Ω,而四个远程角落的平均值为 4.2 × 10⁹ Ω。栅极面积大约高出半个数量级,总体变异系数约为28%。
该测量方向与该成型设置一致:浇口附近的剪切力最强,功能相的定向性更高,冷却网络的连通性相对较低,因此浇口阻力高于远程点。对于这个特定的四腔薄壁托盘方案,客户接受了整体低于30%的CV;这不应被视为每种产品的通用限制。
对于环境稳定性,在 12% RH 的 48 小时后,电阻从 3.8 × 10⁹ Ω 增加到 8.5 × 10⁹ Ω,并保持相同的数量级。 50酒精擦拭后,从4.1×10⁹ Ω增加到5.6×10⁹ Ω,漂移了大约0.15数量级。这些结果显示在规定的测试条件下湿度和擦拭灵敏度有限,而不是证明完全独立于每个环境。
为了保证批次一致性,从三个连续批次中的每一个中抽取了五个零件。批次平均电阻为 3.5 × 10⁹ Ω、4.2 × 10⁹ Ω 和 3.8 × 10⁹ Ω,而批次内 CV 值为 18%、22% 和 20%。这些批次保持在相同的数量级窗口内,并满足 SMT 托盘项目的稳定性要求。
该工艺锁定在 195–210°C 料筒窗口、70–80°C 模具温度和中低注射速度。适当加大浇口截面,减少对抗静电相的剪切损伤,并检查各型腔填充是否均衡,避免填充不足的型腔产生异常的电阻结果。
5.技术路线核心逻辑
DEYU在多腔抗静电PP中实现电阻均匀性的路线可以概括为材料侧灵敏度降低加上工艺侧变量控制。
实质性目标不是某一测试点的最低电阻。它是一种抗静电网络,可以承受合理的剪切力和温度变化。 KJD789R-A1 的 7 g/10 min、MFR 和 1790 MPa 弯曲模量平衡填充能力、熔体稳定性和成品刚性。工艺目标不是盲目复制固定参数集,而是围绕抗静电网络的保存建立干燥、温度、填充平衡和脱模控制。
对于每个多型腔程序,在试模期间独立测量每个型腔并建立其电阻分布基线。在生产过程中,定期对相同的型腔位置进行采样并监测它们的方向漂移。这种方法比单一整体电阻测量更早地检测到新出现的填充不平衡,并将材料批准与实际模具、调节和测试方法联系起来。