适用于精密 IC 托盘的防静电 MPPO 解决方案:DGK-PPO DD6-9A
精密半导体托盘必须将每个芯片固定到位,在没有突然电流路径的情况下消散电荷,经受住 125°C 除湿烘烤,并保持足够平坦以进行自动处理。 DGK-PPO DD6-9A在MPPO中使用低负载碳纳米管网络来平衡这些要求,而不会出现传统填料的粉尘和定向问题。
买家兼工程师 FAQ
工程师经常询问的有关该材料路线的问题
IC 托盘应使用什么表面电阻范围?
项目目标是 10⁶–10⁹ Ω/sq,在静电耗散范围内。它以受控方式释放电荷,而不会产生与高导电部件相关的快速电流路径。测试多个模制位置,而不仅仅是颗粒或试片。
DGK-PPO DD6-9A 能否承受 125°C 烘烤?
其典型热变形温度至少为140°C,预期托盘工艺包括125°C/24小时烘烤验证。最终批准仍使用实际托盘几何形状、负载、堆叠条件和测量的平整度。
托盘翘曲如何控制?
采用低收缩MPPO路线,正确干燥,使模具保持在120°C或以上,并采用平衡多点浇口。 125°C/24 烘烤后必须一起验证材料和成型工艺。
CNT路线与炭黑和碳纤维有何不同?
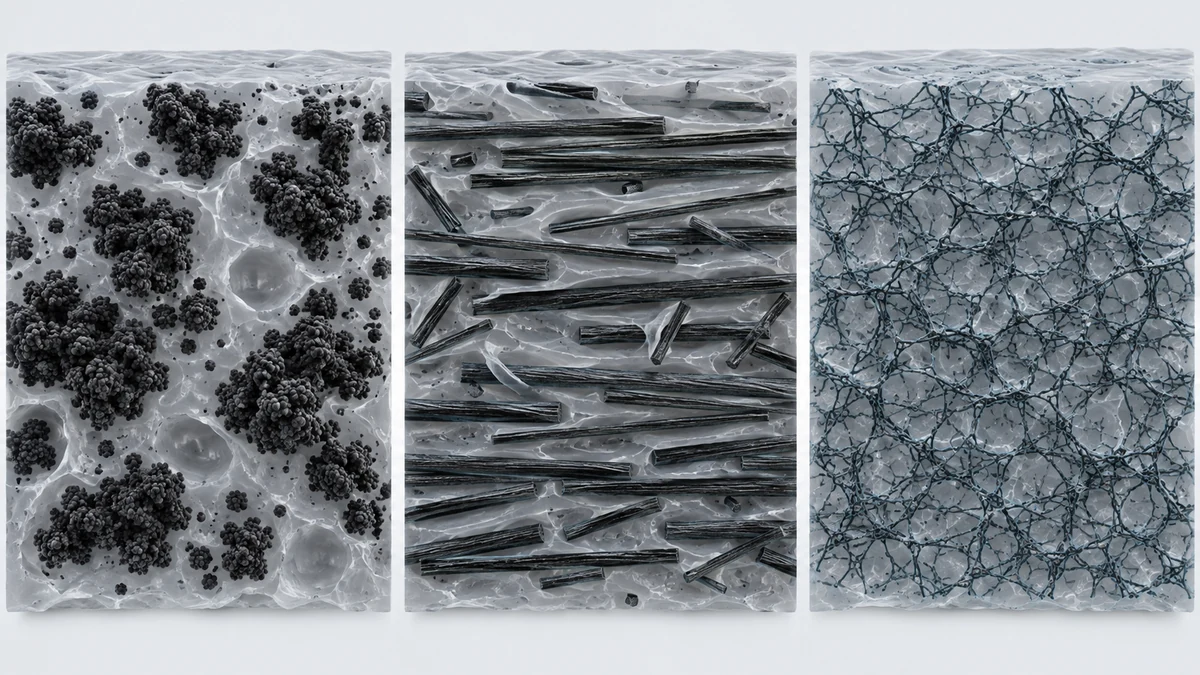
碳纳米管以低得多的负载形成有效的网络。这可以减少起尘、起霜和填料驱动的收缩不平衡。炭黑通常需要30%左右,而15%左右的碳纤维可以随着熔体流动定向并产生各向异性翘曲。
从晶圆分割到封装、测试和最终电路板放置,芯片可以经过数十次拾放操作。在每次传输时,IC 托盘都提供可重复定位、机械保护和静电控制。因此,它是一种工艺载体,而不是一次性包装。
半导体封装和测试中的 1. IC 托盘
IC托盘是半导体组装和测试操作使用的专用容器。它们的功能是防止静电接触损坏,保护封装免受冲击,并支持自动检查和放置。 JEDEC 托盘设计定义了从 3 × 3 mm 到 22 × 22 mm 芯片的口袋矩阵。 A通用标准外形为322.6×135.9×7.6 mm。
相同的载体概念涵盖 BGA、QFN、QFP、PGA、TQFP、LQFP、SoC、SiP、TSOP 和 PLCC 封装。整个托盘上的凹穴位置、共面性和电阻均匀性必须保持可预测,因为自动化看到的是整个模制部件,而不是孤立的材料样本。
改性聚苯醚(MPPO,也称为 MPPE)在源数据中引用的 IC 托盘材料应用中的用途超过 90%。选择该材料是因为其综合机械性能、电气性能、耐热性、低吸湿性和尺寸稳定性。
2. 为什么PPO成为主要的IC托盘基础树脂
尺寸稳定性是第一个原因。 MPPO 成型收缩率通常保持在 0.3%–0.5%,支持一致的型腔几何形状和低重复使用变形。碳纤维尼龙和碳纤维PET是结晶体系,其定向结晶和增强可以使托盘边缘更容易翘曲。
耐热性是第二个原因。 BGA 和 QFN 封装通常在回流之前在 125°C 处干燥,以防止湿气导致的封装破裂,通常称为爆米花效应。客户规范可能要求热变形温度为 130–160°C,并且在 24 小时后变形小于 1 mm。 PPO 的起始热能力接近 140°C;改装后的MPPO可以超过140°C,部分高端系统达到160–170°C。
静电耗散是第三个要求。该托盘程序控制 10⁶–10⁹ Ω/sq 的表面电阻。包装分类和电阻测试方法必须针对项目单独指定,包括电极几何形状、条件、电压和测量时间。在此范围内逐渐释放电荷;超出范围的托盘可能会吸引灰尘、损坏芯片电路或造成潜在故障。
低吸湿性完善了选择逻辑。 PPO 吸水性极低,因此模制托盘在潮湿的储存和生产环境中不太可能膨胀或失去几何形状。
3. 传统炭黑和碳纤维的局限性
传统炭黑路线可以以相对较低的原材料成本达到电力目标,但可能需要大约30%炭黑。这种负载增加了灰尘以及颗粒、油性残留物或其他迁移物质到达洁净室中的芯片的风险。
碳纤维增强了 PPO,但通常在 15% 附近使用,面临供应限制,并且可能在模制表面上显示为浮动纤维。更重要的是,纤维与熔体流动对齐。沿该方向和跨该方向的不同收缩会在冷却或随后的烘烤过程中产生内应力、不对称收缩和托盘翘曲。
两条路线都对分散高度敏感。如果导电相不均匀,一个托盘上的不同位置可能会相差一个以上数量级。 IC 托盘需要整个零件和可重复批次的受控电气图。
4. DGK-PPO DD6-9A:低负载 CNT 路线
DEYU开发了DGK-PPO DD6-9A,用于半导体IC托盘、晶圆载具和其他精密电子运输夹具。碳纳米管以远低于炭黑的负载构建连接网络,稳定 10⁶–10⁹ Ω/sq 范围,同时保留更多 MPPO 矩阵的尺寸行为。
较低的添加量意味着可迁移、开花或脱落的填料较少。该配方专为低 VOC 且表面无沉淀而设计,降低洁净室污染风险并避免纤维取向机制扭曲碳纤维托盘。
典型性能数据
| 性能项目 | DGK-PPO DD6-9A典型值 | 测试标准 | IC 托盘的含义 |
|---|---|---|---|
| 表面电阻 | 10⁶–10⁹ Ω/sq | 项目定义的平面材料电阻法 | 静电耗散范围;保护芯片 |
| 热变形温度 | ≥140°C | ASTM D648 | 支持125°C除湿烘烤 |
| 成型收缩率 | 0.3%–0.5% | ASTM D955 | 尺寸一致性和低翘曲 |
| 密度 | 大约。 1.10 g/cm³ | ASTM D792 | 轻质托盘结构 |
| 易燃 | HB 于 1.6 mm | UL 94 | 基本火焰行为参考 |
| 清洁度 | 低VOC,无晕染 | 洁净室要求 | 避免芯片污染 |
这些是材料方向的值。 10⁶–10⁹ Ω/sq 电阻窗口、≥140°C HDT 和 0.3%–0.5% 收缩率必须在客户的模制托盘上确认其壁厚、浇口设计、调节和电极方法。
与传统解决方案的比较
| 比较 | 炭黑MPPO | 碳纤维MPPO | DGK-PPO DD6-9A (CNT) |
|---|---|---|---|
| 导电填料负载 | 大约。 30% | 大约。 15% | 低负载 |
| 表面电阻 | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω |
| 扬尘/起霜风险 | 高:炭黑脱落 | 介质:纤维漂浮和定向 | 极低:低负载,无迁移 |
| 翘曲风险 | 中等的 | 高:各向异性收缩 | 低:收缩率窄,各向同性好 |
| 表面光洁度 | 平均的 | 由于纤维漂浮而较差 | 好的 |
| 批次一致性 | 当分散变化时效果较差 | 中等的 | CNT 分散性良好,均匀 |
| 洁净室适用性 | 贫穷的 | 中等的 | 好的 |
5. 注塑要求
MPPO 处理与 ABS 或 PP 有很大不同。成型前在 90–120°C 下干燥 2–4 小时;一些高端材料可能需要长达24小时。残留的水分会导致银纹或气泡,并会扰乱导电网络的表观均匀性。
使用 270–310°C 筒型材和 280–300°C 喷嘴作为启动窗口。热量太少会导致高粘度熔体和不完全填充;停留时间过长或窗口上方的温度过高会导致性能下降和电漂移。
模具温度至少为 120°C 是平托盘的基线。 冷模具过早冻结表皮并锁定 125°C 烘烤过程中释放的应力。 ≥120°C 缓慢、平衡的冷却为链条提供了放松的时间。多点均匀浇口优于单个不平衡流路。
| 工艺参数 | 推荐值 | 目的 |
|---|---|---|
| 干燥温度 | 90–120°C | 热风或干燥剂干燥 |
| 干燥时间 | 2–4 h | 一些高端等级需要更长的时间 |
| 料筒温度 | 270–310°C | 机器和模具微调 |
| 喷嘴温度 | 280–300°C | 保持流入型腔的流量 |
| 模具温度 | ≥120°C | 减少残余应力和翘曲 |
| 注射压力 | 中到高 | 确保完全填充 |
| 注射速度 | 中等的 | 避免过度剪切加热 |
使用L/D以上15:1和压缩比2.5–3.5,的螺杆注射机精确加热和区域控制。更换材料之前,用纯净的 PP 或 PE 彻底清洗螺杆和机筒,以防止交叉污染。
6. 客户验证案例 1:华东地区QFN托盘
A QFN年产约200万台器件的组装测试公司采用进口碳纤维MPPO。浮动纤维降低了表面质量和自动视觉识别。电阻变化超过一个数量级(从 10⁷ 到 10⁹ Ω),并且某些托盘超出了 10⁹ Ω 限制。进口材料还需要 10–12 周的交货时间。
客户的螺丝机的比例为18:1 L/D,但模具设置为100°C。 DEYU将模具提升到125°C并将机筒设置到285–305°C。然后,客户的工程团队使用客户定义的电极方法和条件,在三个连续的 500 托盘批次中,对每批次 10 个托盘上的 3 × 3 矩阵中的 9 个位置进行了测试。
所有 1,500 托盘在每个点都测量了 10⁷–10⁹ Ω。进口材料的批内变异系数低于15%,而大于40%。视觉识别度从92%上升到99.5%,浮纤消失,125°C/24 h烘烤后平整度为≤0.8 mm。该牌号成为指定的 QFN 托盘材料,每月约 5 吨,减少了 70% 的进口材料采购。
7.客户验证案例2:BGA华南托盘翘曲
为国内和国际 OSAT 客户提供服务的 A BGA 托盘生产商发现,一些碳纤维 MPPO 托盘在 125°C/24 h 后超过了 1.2 mm 平整度,不符合 ≤1.0 mm 要求。废品大约是12%。模具的运行速度仅为 105°C,碳纤维取向沿长边产生 0.12% 收缩,而沿短边产生 0.08% 收缩,相差 0.04 个百分点。
改用DGK-PPO DD6-9A后,模具从105°C提升到125°C,并对浇口进行了修改,以实现平衡的多点填充。由于 CNT 路线不依赖于长碳纤维,因此它消除了取向驱动的各向异性收缩的主要来源。
连续生产了三个 800 托盘批次(总共 2,400 托盘)。 125°C/24 h后平整度测量0.5–0.8 mm,每个托盘均满足≤1.0 mm极限,废料从12%降至0.5%以下,并且每个测量的阻力点保持在10⁷–10⁹ Ω范围内。该材料已扩展到所有 BGA 托盘生产线,每月产量约为 8 吨。
8.选型及故障排除
对于清洁度至关重要的晶圆级和先进封装,低负载 CNT 路线可最大限度地减少灰尘和降水。对于在 125°C/24 h 之后需要 ≤1.0 mm 变形的托盘,将低收缩各向同性 MPPO 与 ≥120°C 模具结合起来。仅当成本占主导地位并且项目接受更高的清洁度和一致性风险时,才可以评估 A 炭黑路线。
| 观察到的问题 | 可能的原因 | 纠正检查 | 确认 |
|---|---|---|---|
| 烘烤后翘曲>1.0 mm | 模具温度低、浇口布局不良、材料收缩过大 | 将模具升到≥120°C;验证平衡的多点填充和收缩 | 125°C/24 h 后测量平面度 |
| 表面电阻10⁹ Ω以上 | 干燥不充分,筒体高于310°C,CNT网损坏 | 确认90–120°C/2–4 h干燥及各桶区 | 使用定义的电极和条件进行逐点测试 |
| 光洁度差或纤维漂浮 | 碳纤维固有的表面问题 | 更改为CNT-修改的DGK-PPO DD6-9A | 目视检查加200×放大倍数 |
| 批次间电阻差异大 | 填料分散不均匀或工艺波动 | 检查混合均匀性和温度稳定性 | 每批十盘,每盘九点;计算CV |
9. 工程概要
DGK-PPO DD6-9A 解决了三个链接托盘故障。首先,低负载的CNT网络提供了稳定的10⁶-10⁹ Ω/sq阻力,同时避免了大约30%的炭黑除尘路线和碳纤维表面漂浮。其次,在 125°C/24 h 下烘烤正确模制的托盘后,0.3%–0.5% 收缩和改进的各向同性支持 ≤1.0 mm 平整度。第三,批量性能得到生产证据的支持:1,500 QFN 托盘在 CV <15% 和 2,400 BGA 托盘上,废品率从 12% 减少到 0.5% 以下。
这两项应用涵盖进口材料替代(每月 5 吨和 70% 较低的进口采购量)以及每月约 8 吨的翘曲消除。它们展示了所需的工程链:材料配方、干燥、热模具、平衡填充、逐点电阻测试和烘烤部件尺寸释放。